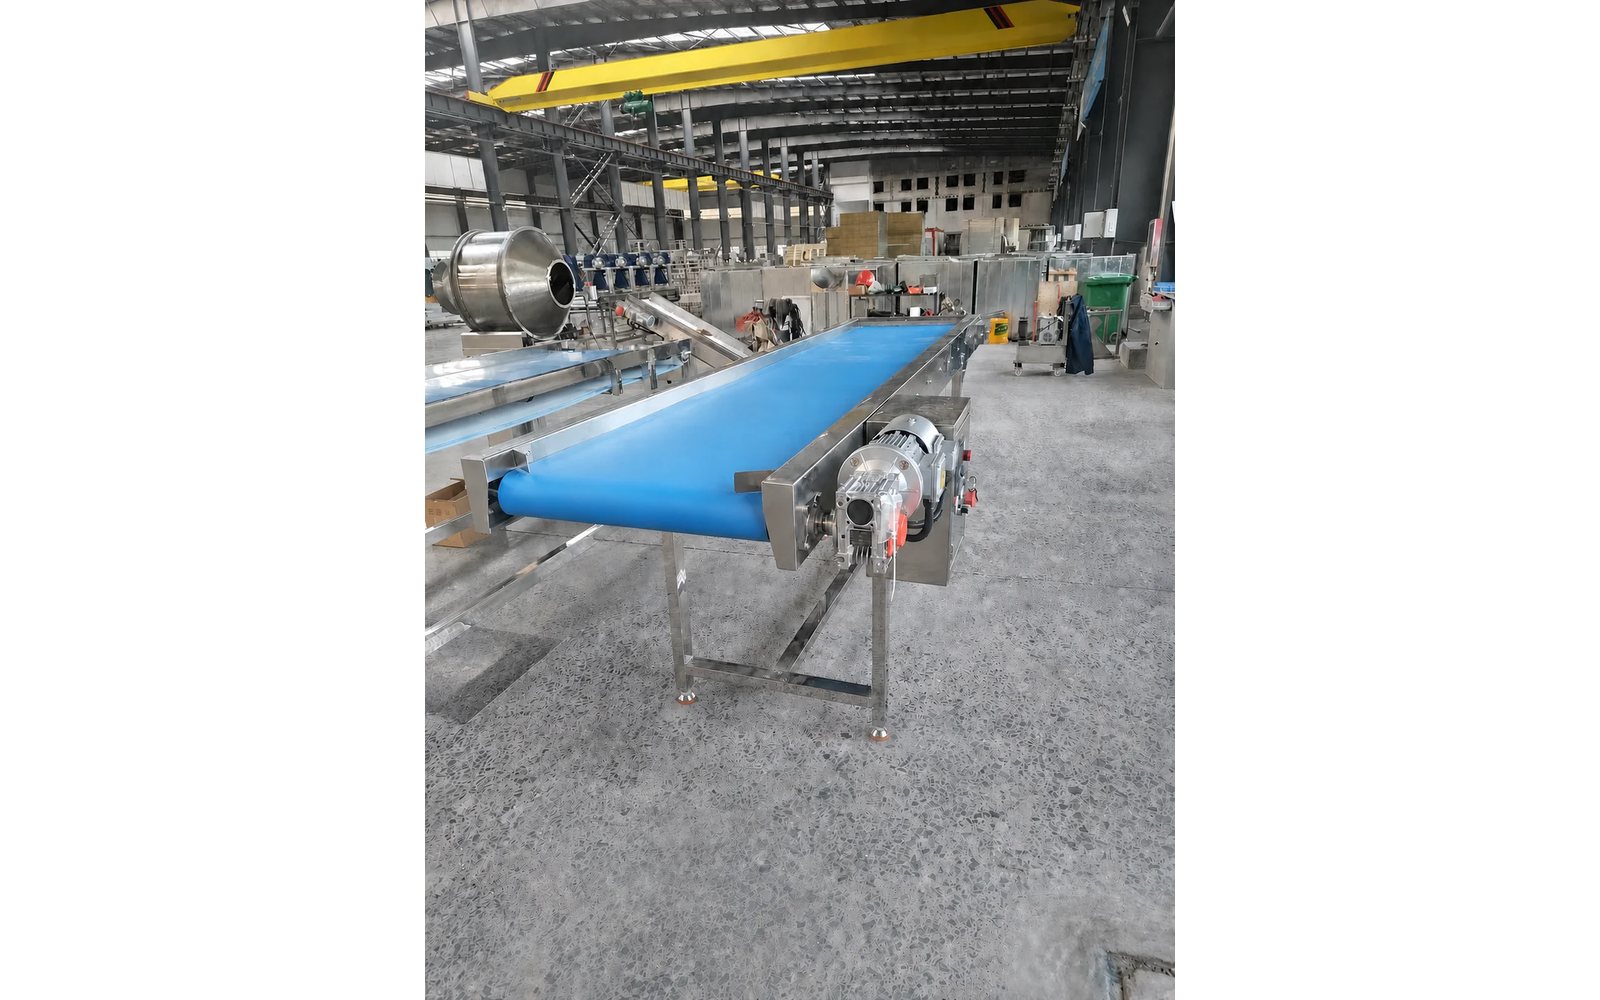
خطوط تعبئة وتغليف الزجاجات
راجع العملية ووظائف المعدات وحد المشروع من أساس واحد محدد.
أكد واجهات المنتج والعبوة والخط قبل مقارنة السرعة
حدد مسار المنتج-العبوة أولًا
ابدأ بتسجيل جرعة التعبئة وعائلة الأوعية ونظام الإغلاق كمجموعة متصلة واحدة. فزجاجة PET سعة 500 مل معبأة بماء ساكن مهمة هندسية مختلفة عن قارورة زجاج 100 مل تحمل شرابًا حساسًا للحرارة، حتى عندما تحمل الآلتان الرقم الاسمي نفسه للزجاجات في الساعة. اكتب درجة حرارة المنتج عند التعبئة ولزوجته وما إذا كان يرغي وما إذا كان يحتوي لُبًا أو جسيمات وكم من فراغ الرأس يجب أن تحتفظ به العبوة النهائية.
الإغلاق مهم بقدر رأس التعبئة. فأغطية التاج والأغطية الملولبة والأغطية بالضغط وأختام الحث ودحرجة العلب يفرض كلٌّ منها متطلبات عزم وارتفاع وتبديل خاصة به، وعادةً ما تملي عجلة النجمة وخطوة الناقل وتباعد الزجاجات في المنبع. أكد أين يدخل الوعاء الفارغ وكيف يُوجَّه وكيف تغادر العبوة المغلقة الخط قبل أن يسعّر أحد سرعة، لأن الواجهات حول الآلة تكلف غالبًا وقتًا هندسيًا أكثر من آلة التعبئة نفسها.
ثبّت دقة التعبئة وطريقة التنظيف في الوقت نفسه، لأن الآلة التي يجب تفكيكها عند كل تغيير منتج تخسر وقتًا أكبر بكثير من أي ميزة سرعة تبدو أنها تقدمها.
كل وعاء وإغلاق يمكنك تسميته في الموجز هو افتراض أقل يجب على المورد وضعه.
وازن تدفق المنتج وتشكيل العبوة وتسليم الخط
مسار التعبئة ونتائج المعايير
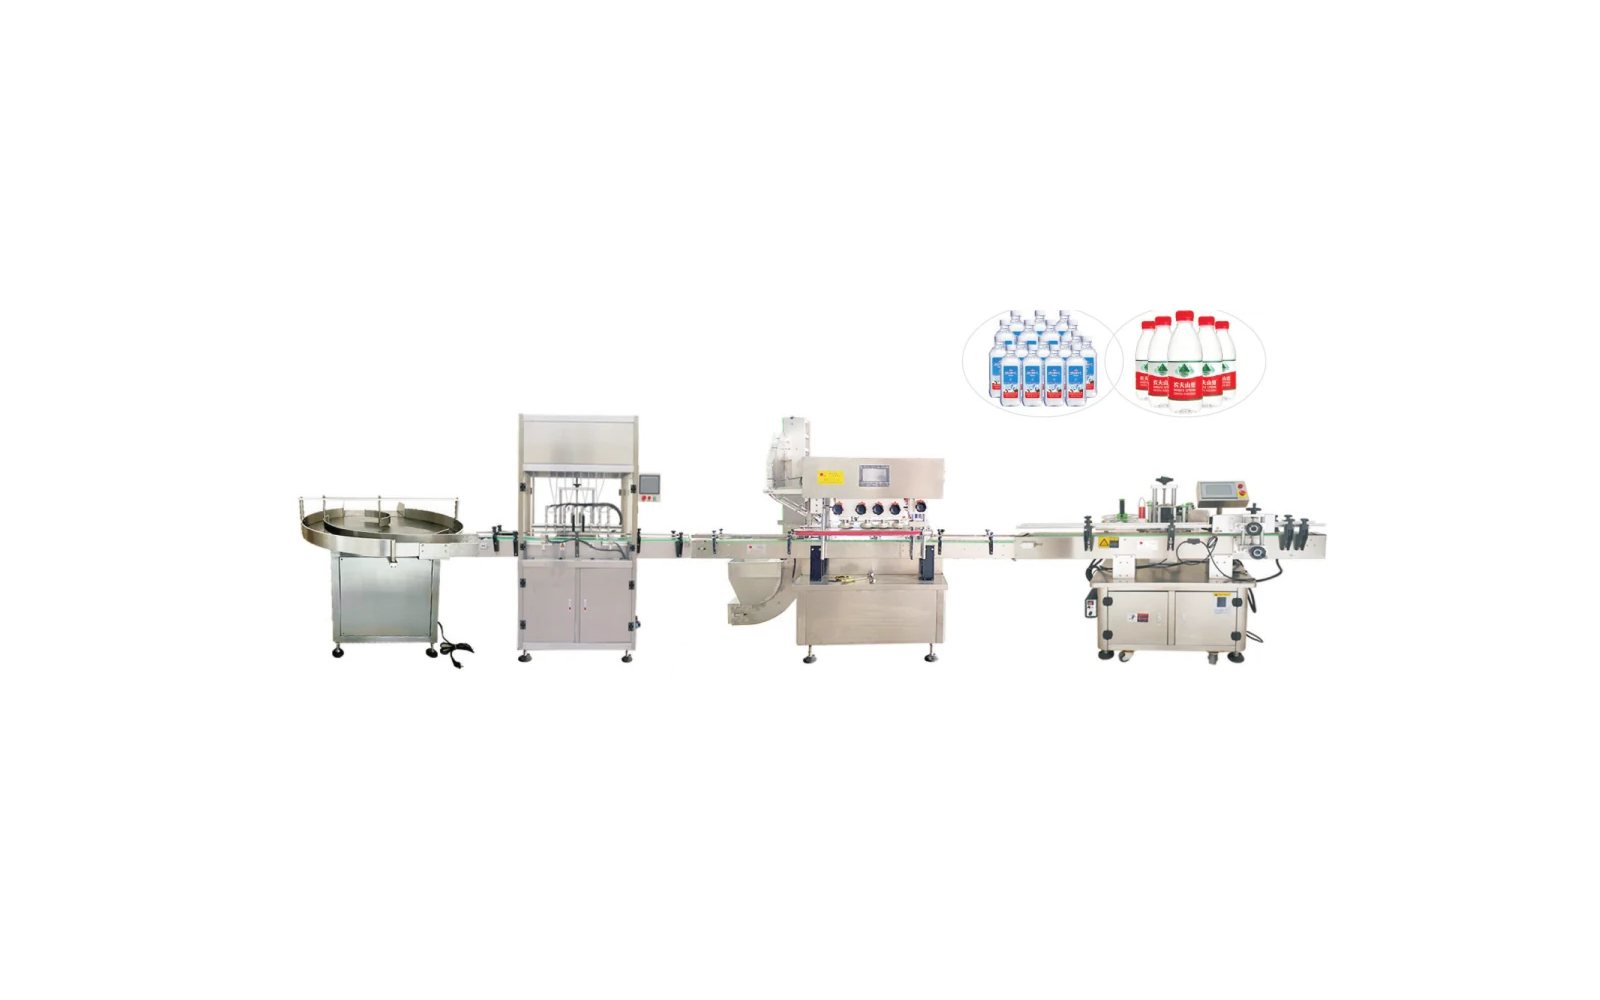
لا يعمل خط التعبئة أسرع من أبطأ نقطة تسليم فيه. عامل آلة التعبئة كمركز سلسلة قصيرة تشمل تفكيك الزجاجات أو رفعها من الطبلية والشطف والتعبئة والإغلاق وفحص الختم والملصقات وتعبئة الصناديق، ثم اختبر كل نقل للتجويع والتراكم. إذا كانت آلة التعبئة تعمل بسرعة 120 زجاجة في الدقيقة بينما آلة الإغلاق محدودة بـ90، يعمل الخط عند 90 ولا تتحقق سعة التعبئة الزائدة أبدًا.
خطط للمخزن المؤقت بين المحطات بدلًا من تحديد كل آلة بنفس السرعة الرئيسية. فطاولة تراكم صغيرة قبل آلة الإغلاق تمتص زجاجة مرفوضة أو وصلة ملصق أو فحص مشغل دون إيقاف آلة التعبئة، وتمنح الخط فرصة للتعافي من عطل دون إسقاط منتج. حدد مسار الرفض مبكرًا: أين تغادر الزجاجة ناقصة التعبئة أو العبوة ناقصة الغطاء الخط، وهل يمكن إزالتها دون تلويث التدفق المقبول؟
احسب التوقفات إلى جانب السرعة: فكل زجاجة مرفوضة أو وصلة ملصق أو انحشار غطاء هو انقطاع، والخط الذي يتعافى من تلك الأحداث دون إسقاط منتج هو الذي يشحن فعليًا بمعدله الاسمي.
الخط الذي يتحمل انقطاعات صغيرة هو الذي يحافظ على إنتاجيته الموعودة عبر نوبة كاملة.
قارن كل طراز مقابل أساس منتج-عبوة واحد
الطرازات والمعايير الفنية
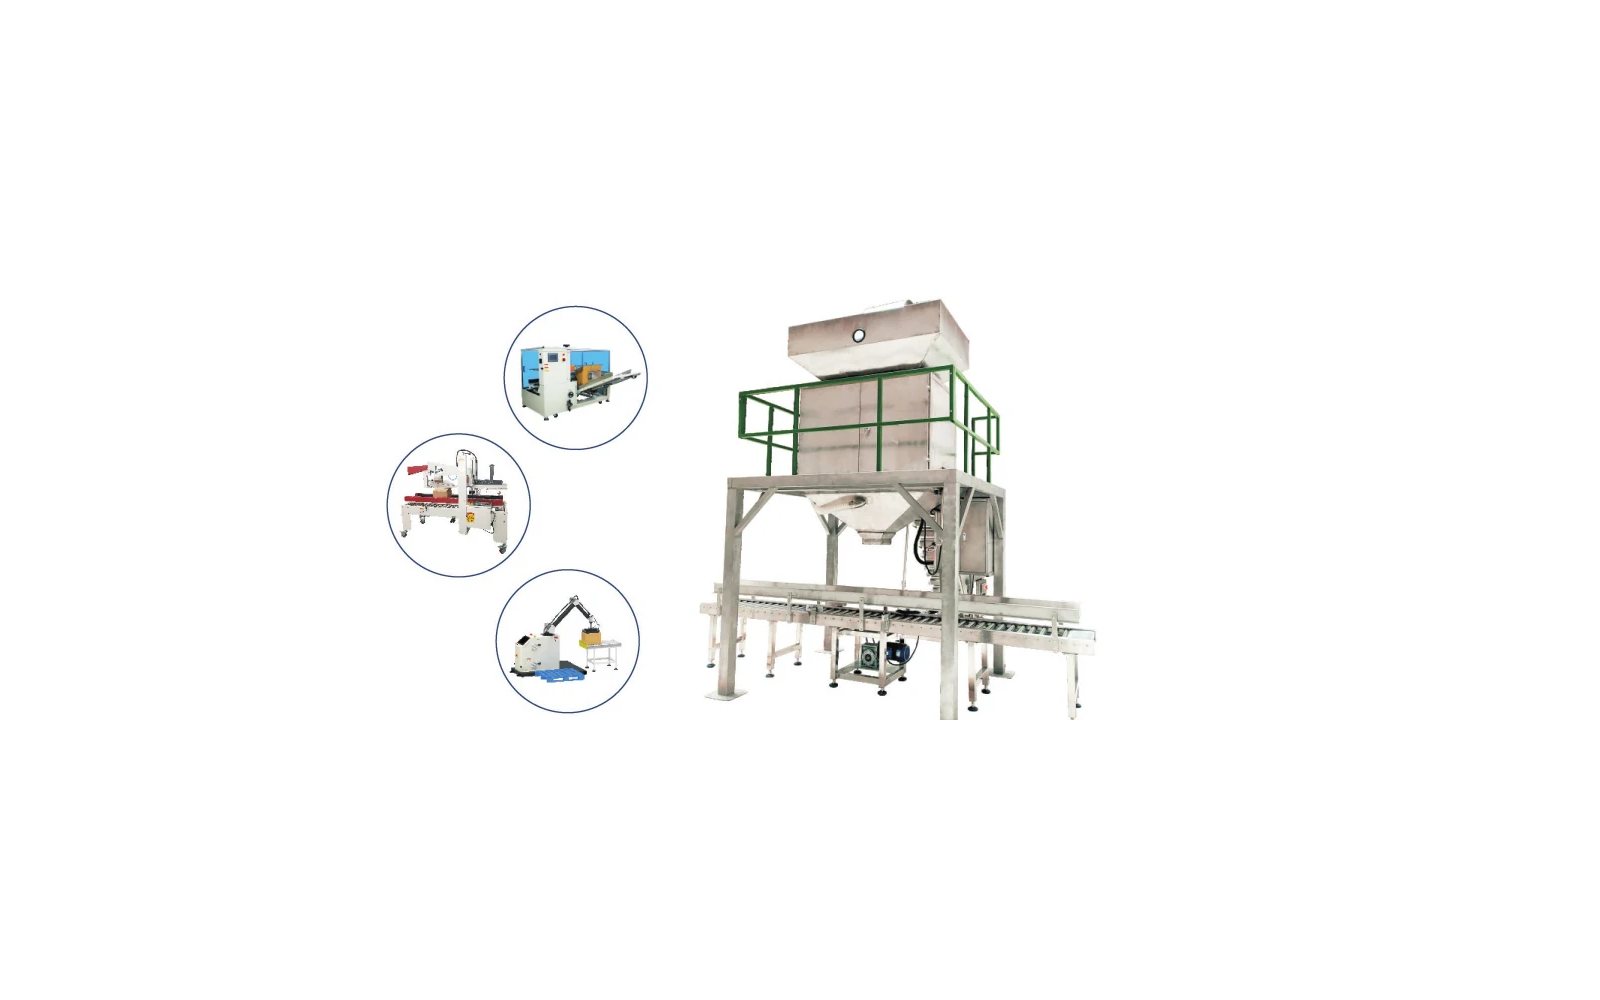
كل سرعة منشورة تفترض منتجًا وعبوة قد لا يكونان لك. قبل مقارنة الطرازات، ثبّت أساسًا واحدًا: حجم التعبئة وقطر الوعاء وارتفاعه ونوع الغطاء ودقة التعبئة التي تقبلها ونمط الإنتاج. ثم اطلب من كل مورد التسعير مقابل ذلك الأساس تحديدًا، بما في ذلك ما إذا كانت السرعة مقاسة في الحالة المستقرة أم عبر نوبة كاملة مع التبديلات.
وحّد أيضًا معيار ما يستبعده الرقم. فبعض عروض الأسعار تحسب وقت التعبئة فقط، وأخرى تحسب خطًا كاملًا بعامل كفاءة 90 بالمئة. وضّح ما إذا كانت الإنتاجية المذكورة لكل وحدة أم للخط المتكامل، وما إذا كان زمن التنظيف CIP أو اليدوي مدرجًا، وماذا يحدث لأول وآخر وعاء في الدفعة. فأساس موحد واحد يحوّل الجدال حول السرعة إلى مقارنة للمحتوى الهندسي.
اكتب الأساس وأرسله إلى كل مورد دون تغيير، بحيث تشير إجاباتهم إلى المنتج والوعاء والإغلاق ونمط الورديات نفسه بدلًا من الحالة المفضلة لكل مورد.
مع أساس مكتوب واحد، تصبح الاختلافات بين عروض الأسعار اختلافات في الهندسة لا اختلافات في التفاؤل.
ذلك الأساس الواحد هو ما يحوّل مقارنة الطرازات إلى قرار يمكن للمشتري الدفاع عنه.
احسم أربعة قرارات مترابطة قبل عرض السعر
منطق الاختيار وحد التهيئة
- 01 / المنتجحدد السلوك عند واجهة التقنين. سجل التدفق ودرجة الحرارة والغبار والهشاشة والكثافة الظاهرية حيثما تنطبق وطريقة إعادة التعبئة وتباين المنتج التمثيلي.
- 02 / الجرعة والتعبئةأبقِ الهدف والوعاء والمادة معًا. أكد الجرعة الاسمية والتفاوت المسموح وأبعاد العبوة وبنية الفيلم أو الكيس والإغلاق والكود والملصق ومتطلبات العرض.
- 03 / الختم والتحققحدد قاعدة قبول عبوة قابلة للملاحظة. حدد ظروف الختم وخطر التلوث وفحوص التسرب أو الإغلاق وحدود الوزن أو الفحص وسلوك الرفض والسجلات.
- 04 / واجهة الخطوازن كل تسليم في المنبع والمصب. أطلق التغذية وإعادة التعبئة والارتفاع والتخزين المؤقت والتفريغ والتراكم والحواجز والمرافق والتحكم والبيانات والأطراف المسؤولة.
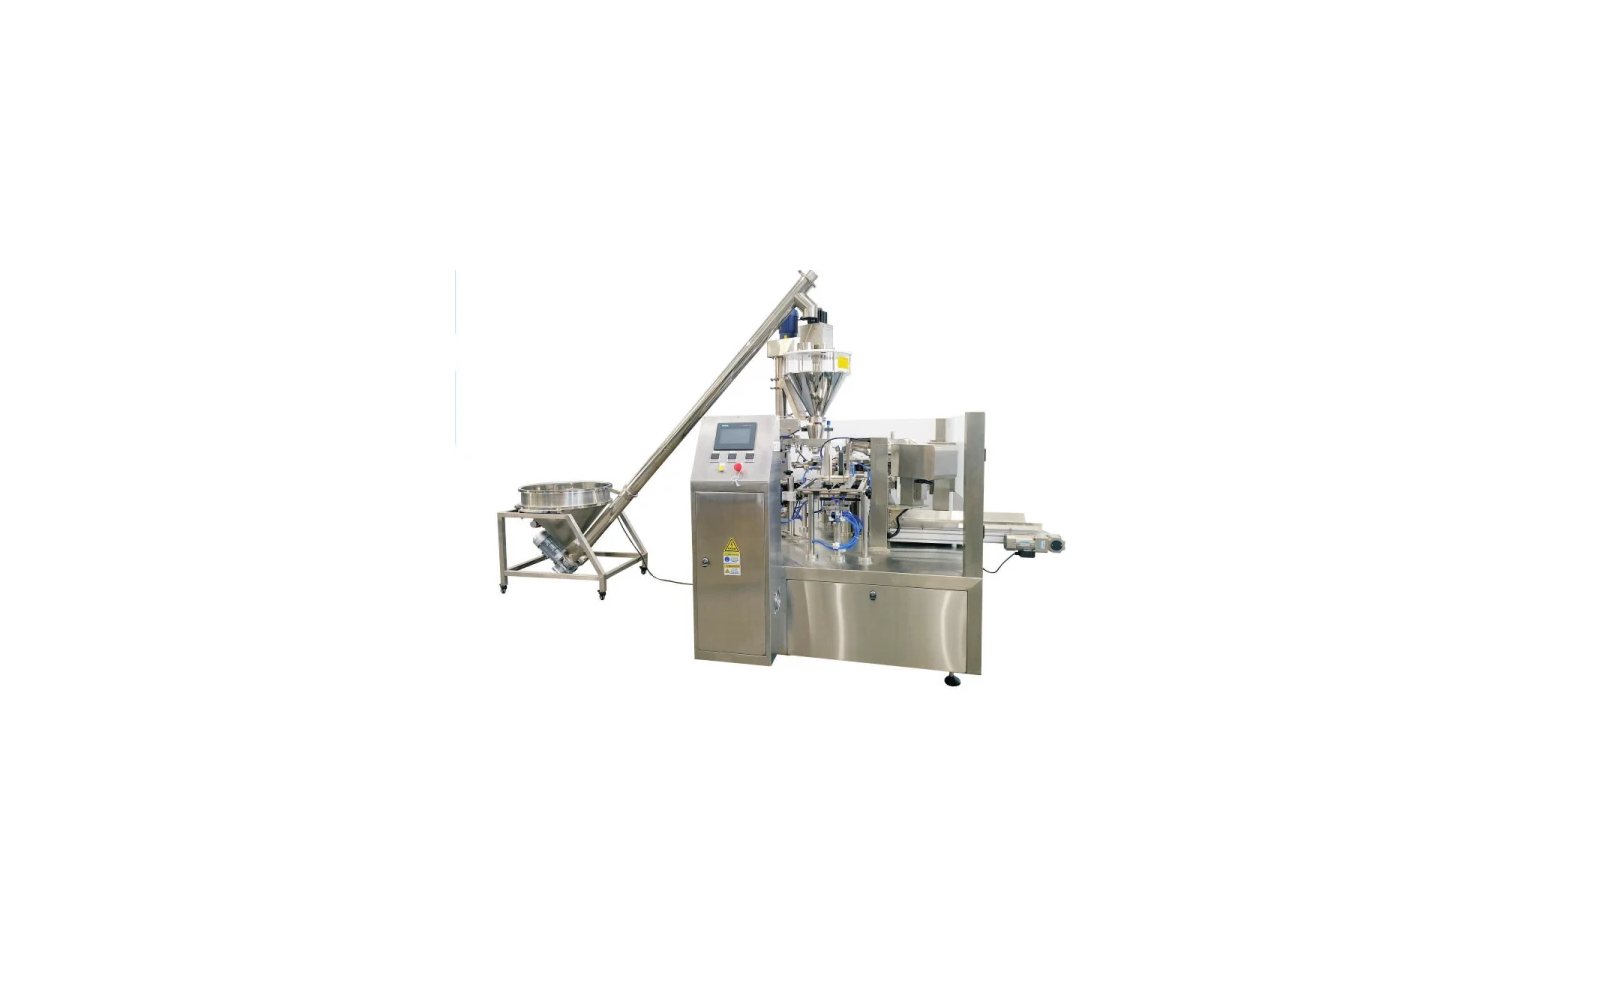
يجب حسم أربعة قرارات قبل أن يصبح عرض السعر ذا معنى. أولًا، مبدأ الجرعات: مكبس أو جاذبية أو تفريغ أو تدفق كتلي أو وزن صافٍ يغير الدقة والتحكم في الرغوة وجهد التنظيف. ثانيًا، تقنية الإغلاق والتحقق منها، لأن الغطاء الملولب بالعرض أو الأقل عزمًا يصبح خطر استدعاء. ثالثًا، التبديل: كم جزءًا يتغير ومن يغيرها وكيف يثبت الخط صحة الصيغة الجديدة. رابعًا، التحكم والبيانات: التحكم في المستوى وإشارات الرفض وسجلات الدفعات.
كل قرار يغذي التالي. فالمنتج الراغي يدفعك نحو طريقة تعبئة تقلل التناثر وتسلسل إغلاق أبطأ؛ والخط الذي يشغل عدة وحدات SKU يوميًا يدفعك نحو تبديل بلا أدوات وتخزين وصفات؛ والتطبيق الدوائي أو طعام الأطفال يدفعك نحو سجلات مسلسلة وتنظيف مُتحقق منه. قفل هذه الأربعة قبل التسعير، وإلا سيحذف أرخص عرض بهدوء القدرة التي جعلت الخط قابلاً للتشغيل.
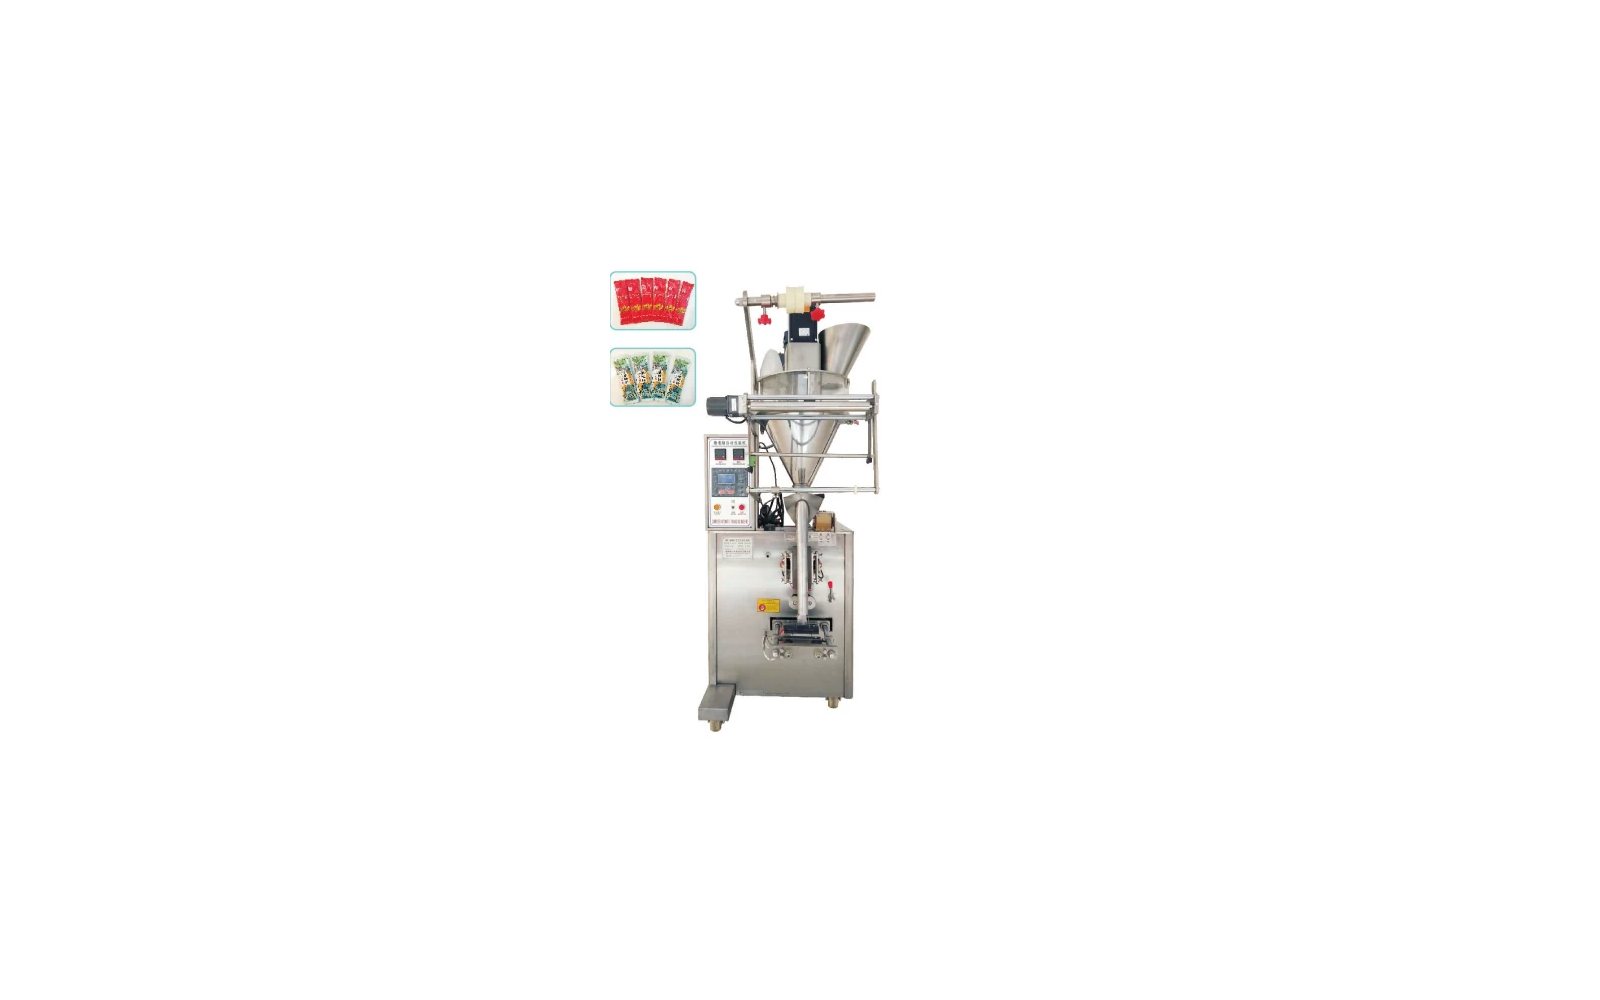
حوّل صف الكتالوج إلى سجل مشروع قابل للاختبار
الجودة والاختبار والأدلة والقبول
يجب أن تنص خطة القبول على أي قيم الكتالوج تُفحص وأي وظائف تُعرض وأي قياسات المنتج متاحة في المصنع وأي الفحوص لا تحدث إلا بعد التركيب.
صف الطراز ورسم العبوة والمادة وأساس الجرعة والتخطيط والمرافق والخيارات والواجهات والمسؤوليات وخطة الأدلة.
الهوية والبناء والتحكم والسلامة ومسار المنتج والأدوات ووظائف الختم والفحص وسجلات التشغيل الجاف المتفق عليها.
منتج ومادة الاختبار وحالة إعادة التعبئة ونافذة السرعة ونتيجة الجرعة ونتيجة الختم أو الإغلاق والرفض والحدود المعلنة.
التركيب والمرافق وتوازن المنبع والمصب وتشغيل المنتج والوصفات والتدريب وإغلاق البنود المفتوحة.
صف الكتالوج ليس سجل مشروع بعد. حوّل التهيئة المختارة إلى شيء قابل للاختبار: أساس قبول مكتوب يسمي المنتج والعبوة وحجم التعبئة وسرعة الخط وتفاوت التعبئة المقبول واختبار سلامة الإغلاق وخطة أخذ العينات. اتفق على ما إذا كان القبول يتم في المصنع أم في الموقع بعد التركيب أم كليهما، ومن يورد المنتج والعبوات والأغطية والملصقات والمرافق للتجربة.
اطلب اختبار قبول مصنعيًا موثقًا يسجل نقاط الضبط والأوزان وقراءات العزم وفحوص الختم عبر دورة محددة، لا عرضًا قصيرًا في ظروف مثالية. ويجب أن يكرر القبول في الموقع القياسات نفسها في بيئتك الفعلية مع مشغليك الفعليين. وحيثما يكون الخط مُتحققًا منه، أبقِ بروتوكول التأهيل متوافقًا مع سجل القبول بحيث تكون أدلة المعدات والأدلة التنظيمية مستندًا واحدًا لا قصتين متعارضتين.
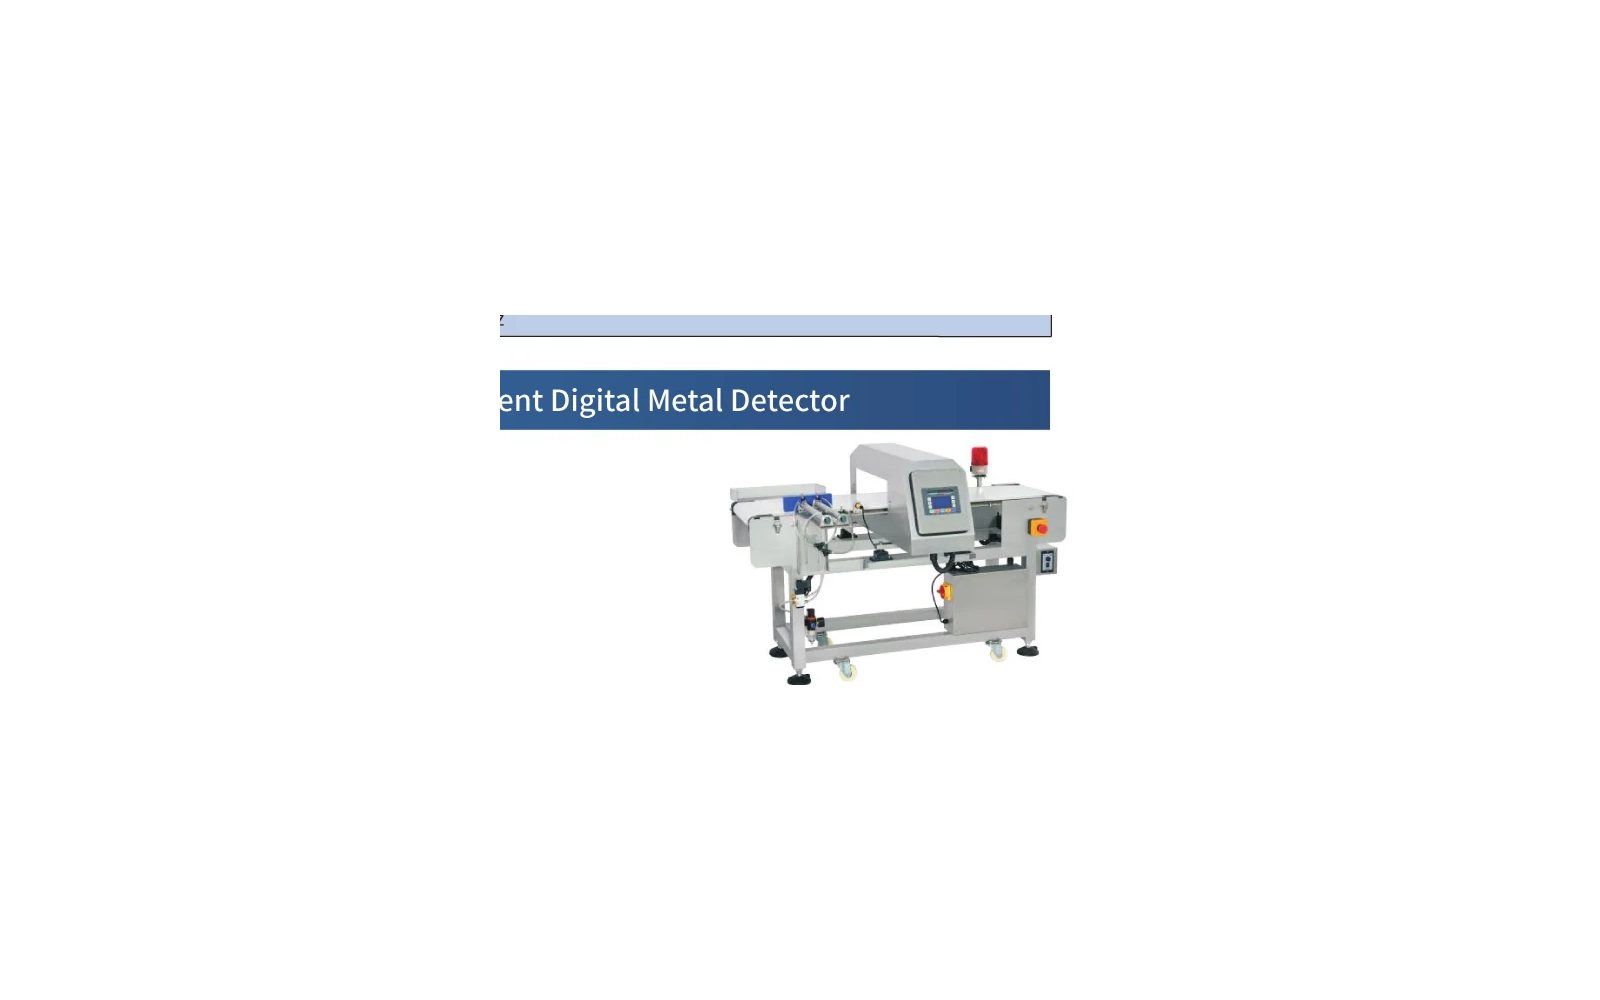
أكد المسؤوليات إلى ما بعد اسم الآلة
نطاق عرض السعر والتسليم والدعم
رؤوس خط تعبئة السوائل
اختر طرازًا لفحص أبعاده ومهمته ومرافقه. قارن القيم ضمن العائلة وأساس التشغيل نفسهما.
| الرؤوس | 2 |
|---|---|
| القدرة | 500 W |
| الهواء | 0.4-0.6 MPa |
| السرعة | 4-16 bottles/min |
| الدقة | ≤±1% nominal |
| خيارات نطاق التعبئة | 20-100 / 30-300 / 50-500 / 100-1000 / 500-2000 / 700-3000 / 1000-5000 ml |
| الناقل | 2 m |
| الرؤوس | 4 |
|---|---|
| القدرة | 800 W |
| الهواء | 0.4-0.6 MPa |
| السرعة | 8-32 bottles/min |
| الدقة | ≤±1% nominal |
| خيارات نطاق التعبئة | Same listed options |
| الناقل | 2 m |
| الرؤوس | 6 |
|---|---|
| القدرة | 1000 W |
| الهواء | 0.4-0.6 MPa |
| السرعة | 12-48 bottles/min |
| الدقة | ≤±1% nominal |
| خيارات نطاق التعبئة | Same listed options |
| الناقل | 3 m |
| الرؤوس | 8 |
|---|---|
| القدرة | 1500 W |
| الهواء | 0.4-0.6 MPa |
| السرعة | 16-64 bottles/min |
| الدقة | ≤±1% nominal |
| خيارات نطاق التعبئة | Same listed options |
| الناقل | 4 m |
آلات تعبئة زجاجات المساحيق والحبيبات
| المهمة | Screw powder filler |
|---|---|
| النطاق | 50-10000 g |
| السرعة | 20-40 cans/min |
| الدقة | ≤±1% nominal |
| القدرة | 5.3 kW / 380 V |
| وعاء أو قادوس | Ø60-135 × H60-260 mm; 50-70 L hopper |
| الهواء | 6 kg/cm²; 0.3 m³/min |
| الغلاف | 3000×850×2050 mm |
| الوزن | 550 kg |
| المهمة | Granule bottling |
|---|---|
| النطاق | 50-1000 g |
| السرعة | 1200-2500 bottles/h |
| الدقة | ±1% nominal |
| القدرة | 220/380 V / 3 kW |
| وعاء أو قادوس | 2 L hopper |
| الهواء | Project interface |
| الغلاف | 1360×750×2150 mm |
| الوزن | 280 kg |
آلات تعبئة سوائل ولزوجات مستقلة
| النطاق | Project-selected liquid range |
|---|---|
| السرعة | ≤4500 bottles/h |
| الدقة | ≤±1% nominal |
| التوريد | 220 V |
| الهواء | 6-8 kg/cm² |
| الرؤوس | 6 |
| القدرة أو الغلاف | 2 kW |
| النطاق | 0.5-25 kg |
|---|---|
| السرعة | 500-1200 bottles/h |
| الدقة | <0.5% based on 20 kg nominal |
| التوريد | 380 V |
| الهواء | 0.4-0.6 MPa |
| الرؤوس | 1 or 2 |
| القدرة أو الغلاف | 800×800×1700 mm |
| النطاق | 5-100 / 10-280 / 20-500 / 100-1000 / 500-2800 / 1000-5000 ml options |
|---|---|
| السرعة | 20-60 bottles/h nominal |
| الدقة | ≤±1% nominal |
| التوريد | AC220 V 50 Hz |
| الهواء | 0.4-0.6 MPa |
| الرؤوس | 1 or 2 |
| القدرة أو الغلاف | 1100×350×750 mm; 50 kg |
مراجع الإغلاق والملصقات
| المهمة | Automatic can sealing |
|---|---|
| السرعة | 30-40 cans/min |
| نطاق الأوعية | Height 80-220 mm; diameter 35-100 mm |
| الدقة أو المحطات | Eight stations |
| القدرة | 1.4 kW / 220 V |
| الغلاف | 3000×900×1800 mm |
| الوزن | 550 kg |
| المهمة | Round-bottle labeling |
|---|---|
| السرعة | 0-50 bottles/min |
| نطاق الأوعية | Diameter 20-100 mm; label L20-200 × W10-100 mm |
| الدقة أو المحطات | ≤±1 mm label accuracy |
| القدرة | 0.5 kW / 220 V |
| الغلاف | 1800×900×1400 mm |
| الوزن | 250 kg |
| HDF-G2T — رؤوس خط تعبئة السوائل | Heads: 2; Power: 500 W; Air: 0.4-0.6 MPa; Speed: 4-16 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: 20-100 / 30-300 / 50-500 / 100-1000 / 500-2000 / 700-3000 / 1000-5000 ml; Conveyor: 2 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
|---|---|
| HDF-G4T — رؤوس خط تعبئة السوائل | Heads: 4; Power: 800 W; Air: 0.4-0.6 MPa; Speed: 8-32 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: Same catalog options; Conveyor: 2 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G6T — رؤوس خط تعبئة السوائل | Heads: 6; Power: 1000 W; Air: 0.4-0.6 MPa; Speed: 12-48 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: Same catalog options; Conveyor: 3 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G8T — رؤوس خط تعبئة السوائل | Heads: 8; Power: 1500 W; Air: 0.4-0.6 MPa; Speed: 16-64 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: Same catalog options; Conveyor: 4 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-F01ATX — آلات تعبئة زجاجات المساحيق والحبيبات | Duty: Screw powder filler; Range: 50-10000 g; Speed: 20-40 cans/min; Accuracy: ≤±1% catalog reference; Power: 5.3 kW / 380 V; Container or hopper: Ø60-135 × H60-260 mm; 50-70 L hopper; Air: 6 kg/cm²; 0.3 m³/min; Envelope: 3000×850×2050 mm; Weight: 550 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-C06 — آلات تعبئة زجاجات المساحيق والحبيبات | Duty: Granule bottling; Range: 50-1000 g; Speed: 1200-2500 bottles/h; Accuracy: ±1% catalog reference; Power: 220/380 V / 3 kW; Container or hopper: 2 L hopper; Air: Project interface; Envelope: 1360×750×2150 mm; Weight: 280 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G06 — آلات تعبئة سوائل ولزوجات مستقلة | Range: Project-selected liquid range; Speed: ≤4500 bottles/h; Accuracy: ≤±1% catalog reference; Supply: 220 V; Air: 6-8 kg/cm²; Heads: 6; Power or envelope: 2 kW Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G07 — آلات تعبئة سوائل ولزوجات مستقلة | Range: 0.5-25 kg; Speed: 500-1200 bottles/h; Accuracy: <0.5% based on 20 kg catalog reference; Supply: 380 V; Air: 0.4-0.6 MPa; Heads: 1 or 2; Power or envelope: 800×800×1700 mm Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G05 — آلات تعبئة سوائل ولزوجات مستقلة | Range: 5-100 / 10-280 / 20-500 / 100-1000 / 500-2800 / 1000-5000 ml options; Speed: 20-60 bottles/h catalog row; Accuracy: ≤±1% catalog reference; Supply: AC220 V 50 Hz; Air: 0.4-0.6 MPa; Heads: 1 or 2; Power or envelope: 1100×350×750 mm; 50 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-FGJ100 — مراجع إغلاق وملصقات | Duty: Automatic can sealing; Speed: 30-40 cans/min; Container range: Height 80-220 mm; diameter 35-100 mm; Accuracy or stations: Eight stations; Power: 1.4 kW / 220 V; Envelope: 3000×900×1800 mm; Weight: 550 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-TB05 — مراجع إغلاق وملصقات | Duty: Round-bottle labeling; Speed: 0-50 bottles/min; Container range: Diameter 20-100 mm; label L20-200 × W10-100 mm; Accuracy or stations: ≤±1 mm label accuracy; Power: 0.5 kW / 220 V; Envelope: 1800×900×1400 mm; Weight: 250 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
الأسئلة الشائعة
كيف ينبغي استخدام قيم كتالوج خطوط تعبئة وتغليف الزجاجات؟
هل تضمن سعة الكتالوج الإنتاج الصافي؟
ما المدخلات المطلوبة قبل اختيار الطراز؟
كيف يُحدد الاختبار والقبول؟
أي البنود التجارية تبقى خاصة بالمشروع؟
اسم الآلة لا يغطي سوى جزء من المشروع. أكد من يورد الهواء المضغوط وجودته والطاقة الكهربائية والتأريض والماء والصرف وأنظمة تغذية المنتج والأوعية وشفط بخار التنظيف والناقلات التي تربط آلة التعبئة ببقية المصنع. فهذه المرافق غالبًا ما تكون المصدر الأكثر شيوعًا للتأخير لأنها تعبر حدود الموردين.
اكتب المسؤوليات في نطاق عرض السعر والتخطيط، لا في سلسلة بريد. أدرج من المسؤول عن الحواجز وعلامة CE أو الامتثال المحلي وتدريب المشغل وقطع الغيار وأول فترة صيانة. وعندما يُسمى كل حد، يستطيع المشتري مقارنة عروض الأسعار بعدالة ويمكن جدولة خطة التشغيل الابتدائي دون اكتشاف، في اليوم الأول، أن أحدًا لم يطلب مستقبل الهواء.