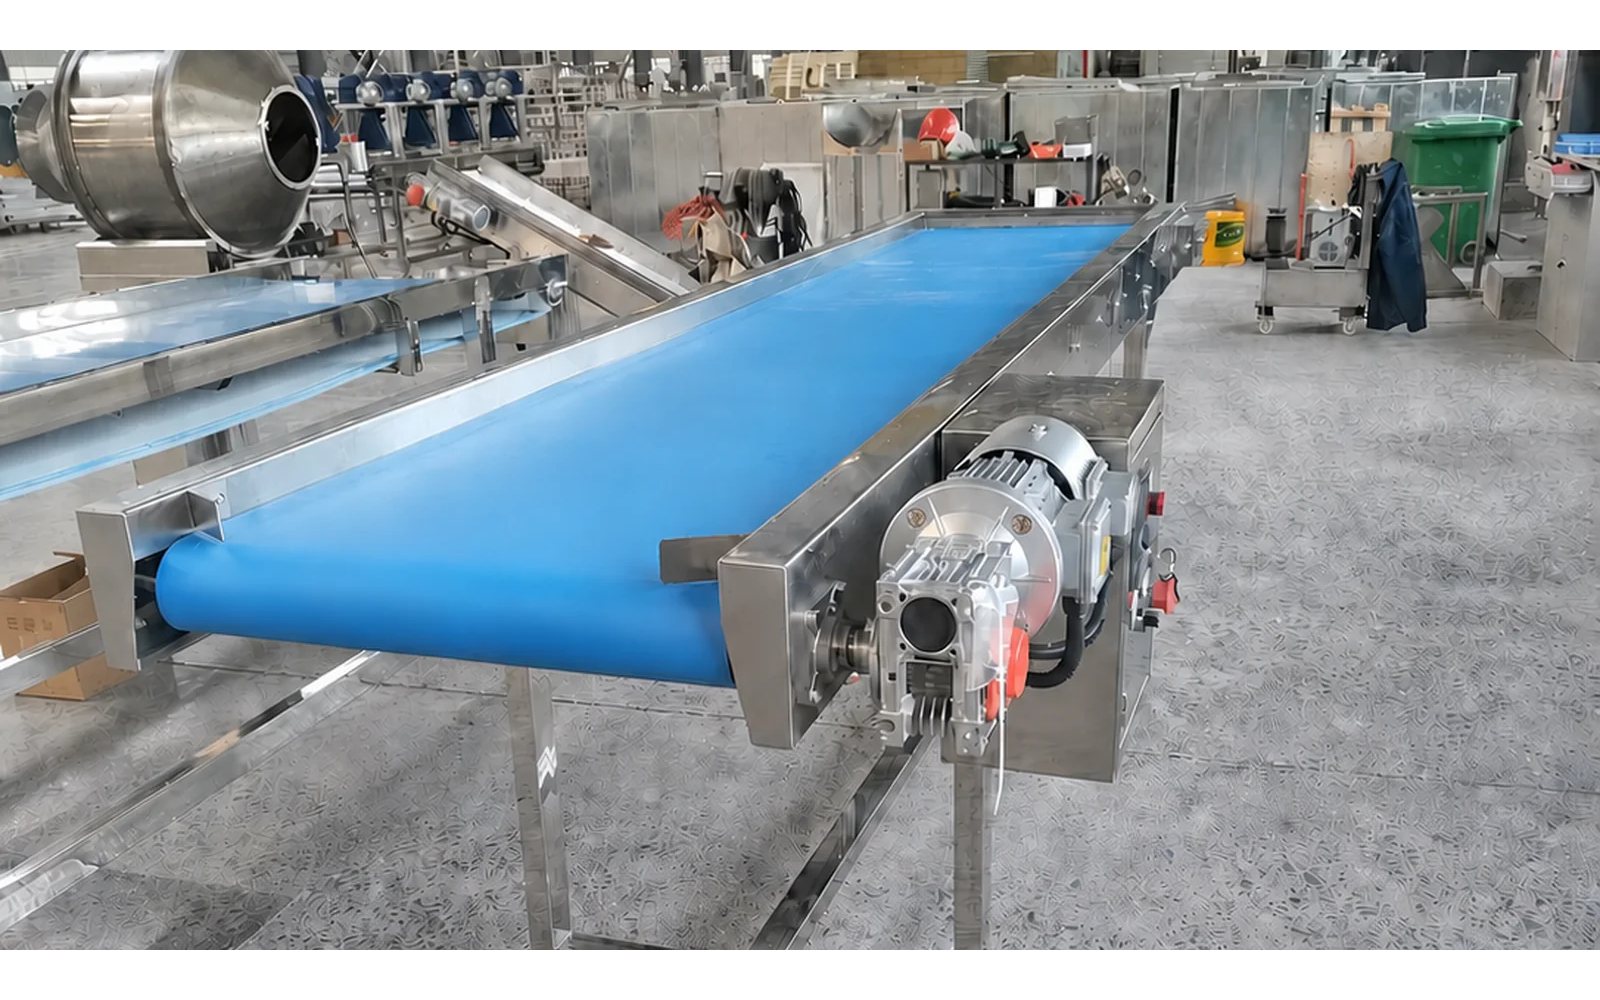
Équipement d'inspection d'emballage et de fin de ligne
Passez en revue le procédé, les fonctions des équipements et la limite du projet à partir d'une base définie.
Confirmez les interfaces produit, emballage et ligne avant de comparer la vitesse
Définissez d'abord le circuit produit-emballage
L'inspection de fin de ligne se spécifie à partir de la défaillance que vous cherchez à attraper, pas d'un souhait générique de plus de contrôles. Listez ce qui peut mal tourner sur votre ligne : emballages en sous-poids ou sur-poids, fragments métalliques, étiquette ou code de date manquant, scellage incomplet, sachet qui fuit ou conteneur qui bascule. Chaque risque pointe vers un capteur différent, et une machine combinée unique n'a de sens que lorsque les risques et la logique de rebut sont définis ensemble.
L'emballage et les interfaces de ligne fixent les limites pratiques. Confirmez les dimensions de l'emballage, la plage de poids, la vitesse de ligne, l'écart entre emballages, la largeur du convoyeur et si les emballages arrivent humides, chauds, métalliques ou chargés électriquement. Une trieuse pondérale a besoin d'un transfert stable sans vibration ; un détecteur de métaux a besoin d'espacement pour éviter l'interférence des emballages adjacents ; un système de vision a besoin d'un éclairage contrôlé. Consignez-les avant de comparer le débit.
Priorisez les contrôles qui sont de véritables contrôles critiques, car chaque capteur ajouté ajoute aussi de la logique de rebut, des faux rebuts et un effort de validation à maintenir pendant toute la vie de la ligne.
Écrivez la liste des défaillances avant la liste des capteurs, afin que la machine détecte les risques qui vous coûtent réellement du produit.
Nommez les défaillances que vous attrapez, et la liste des capteurs en découle.
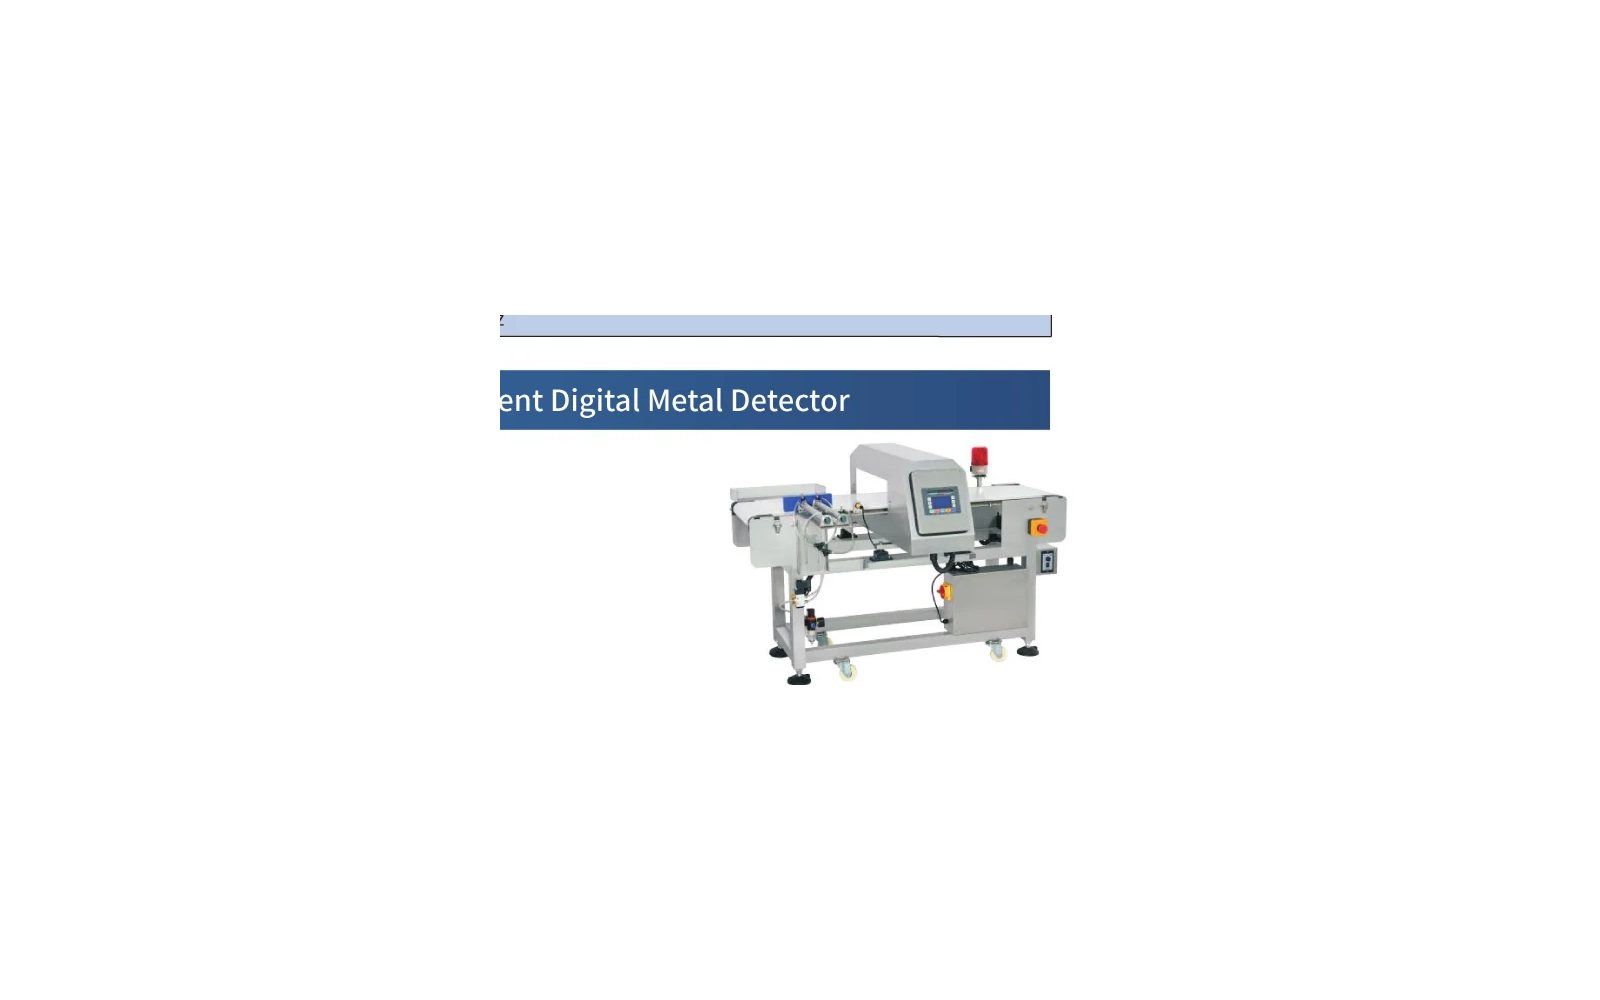
Équilibrez le flux de produit, la formation de l'emballage et le transfert de ligne
Circuit d'emballage et conséquences des paramètres
L'équipement d'inspection est un point de passage, son rythme doit donc correspondre à la ligne sinon il devient le goulot. Si la trieuse pondérale peut inspecter 150 emballages par minute mais que le jet d'air de rebut ne peut en retirer que 90 sans déranger les voisins, la limite pratique est 90. Concevez les convoyeurs d'approche et de sortie pour que les emballages soient séparés, orientés et stables avant d'atteindre le capteur.
Planifiez le circuit de rebut avec le même soin que le circuit d'acceptation. Un emballage rebuté doit quitter le flux vers un bac verrouillé ou clairement identifié sans retomber dans le produit accepté, et l'événement de rebut doit être compté et enregistré. Là où l'équipement aval peut s'arrêter ou tamponner, confirmez si un rebut déclenche un avertissement ou un arrêt complet de ligne, et comment l'opérateur réinitialise la ligne après un événement de détection de métaux.
Donnez aux rebuts une destination définie et un compteur, car une station d'inspection qui détecte un problème mais ne peut dire à personne où est passé le mauvais emballage n'a fait que la moitié de son travail.
Un bac de rebut compté et verrouillé transforme une station d'inspection de sentinelle en dossier de qualité.
Un bac de rebut compté et verrouillé transforme la station d'inspection en dossier de qualité.
Le bac de rebut compté est ce qui transforme la détection en dossier de qualité.
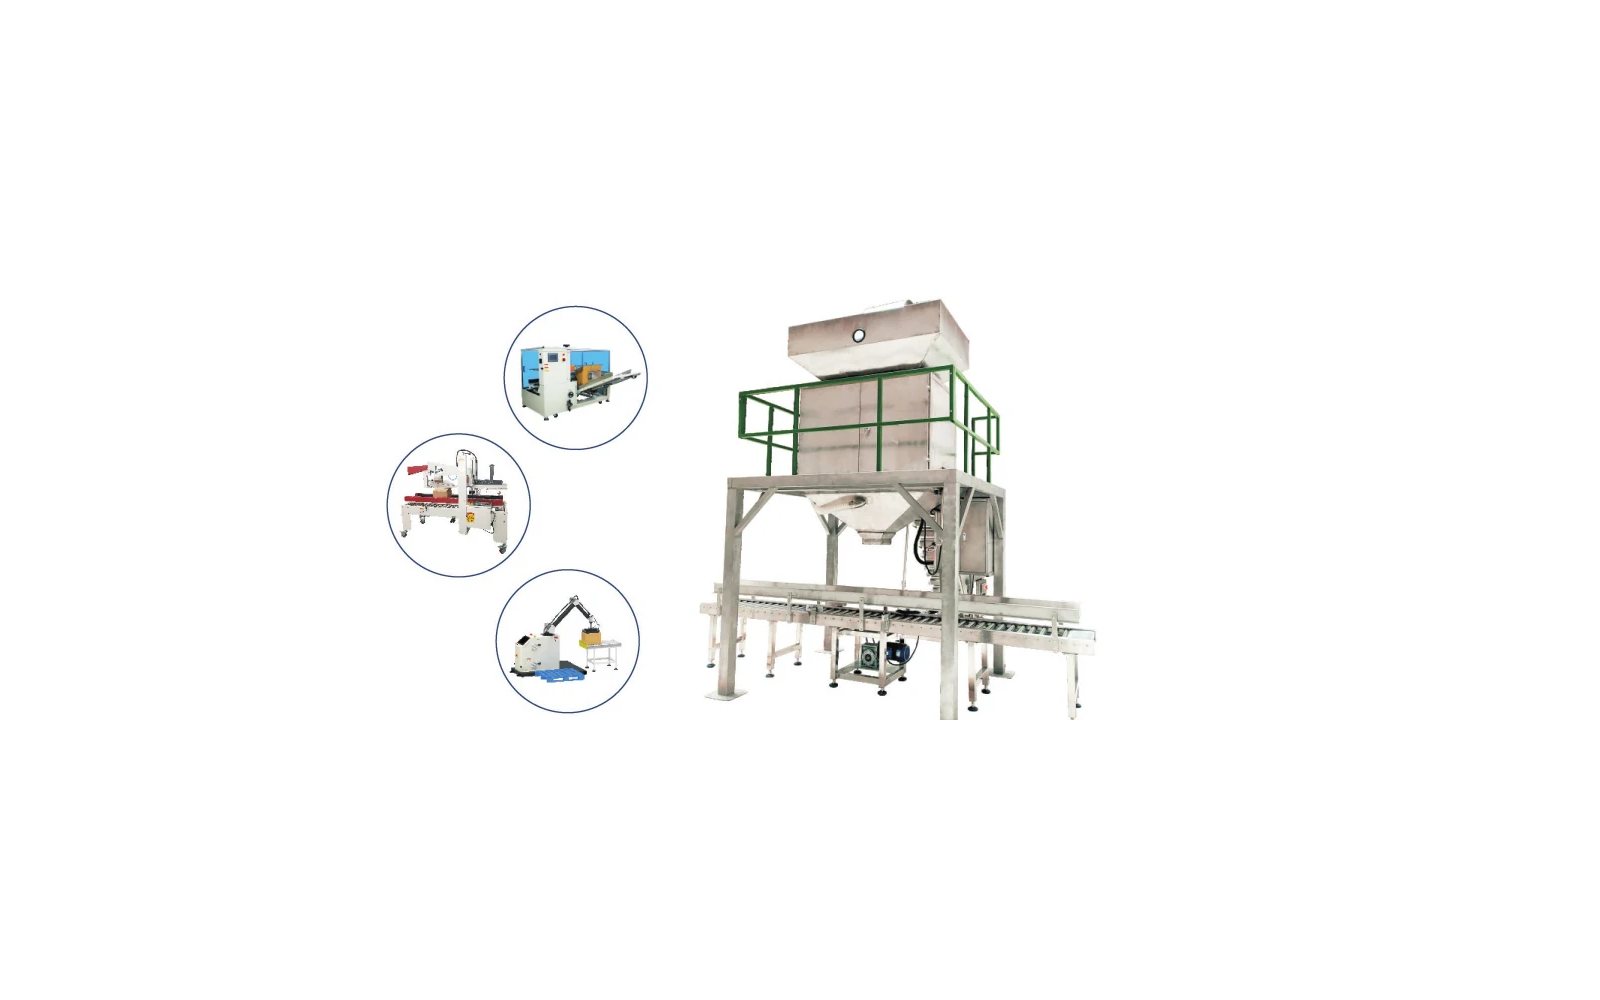
Comparez chaque modèle sur une base produit-emballage unique
Modèles et paramètres techniques
Comparez les machines d'inspection sur une base produit-emballage : dimensions de l'emballage, poids, vitesse, espacement et défauts spécifiques à détecter. Une trieuse pondérale devisée à 200 emballages par minute pour un carton court et stable se comportera différemment avec un sachet haut et vacillant, et la sensibilité d'un détecteur de métaux n'a pas de sens sans l'effet produit et la taille d'ouverture à travers laquelle elle a été mesurée.
Demandez la sensibilité sur votre produit, pas une lecture de sphère en laboratoire. La détection de métaux s'exprime en tailles de sphères ferreuses, non ferreuses et en inox à travers une ouverture donnée, avec l'effet produit mesuré dans votre emballage réel. Les contrôles de vision et de scellage doivent être devisés d'après des images d'échantillons de vos vrais défauts. Normaliser la base est ce qui transforme une liste de spécifications en une décision défendable.
Mesurez la sensibilité avec votre produit dans l'ouverture et vos emballages sur le convoyeur, car un chiffre de laboratoire ne survit pas à l'effet produit d'un emballage humide, chaud ou salé.
La sensibilité qui compte est celle mesurée avec votre emballage dans l'ouverture, pas le chiffre propre de laboratoire.
La sensibilité qui compte est celle mesurée avec votre emballage dans l'ouverture.
Mesurez la sensibilité avec votre emballage, car c'est le seul chiffre qui compte.
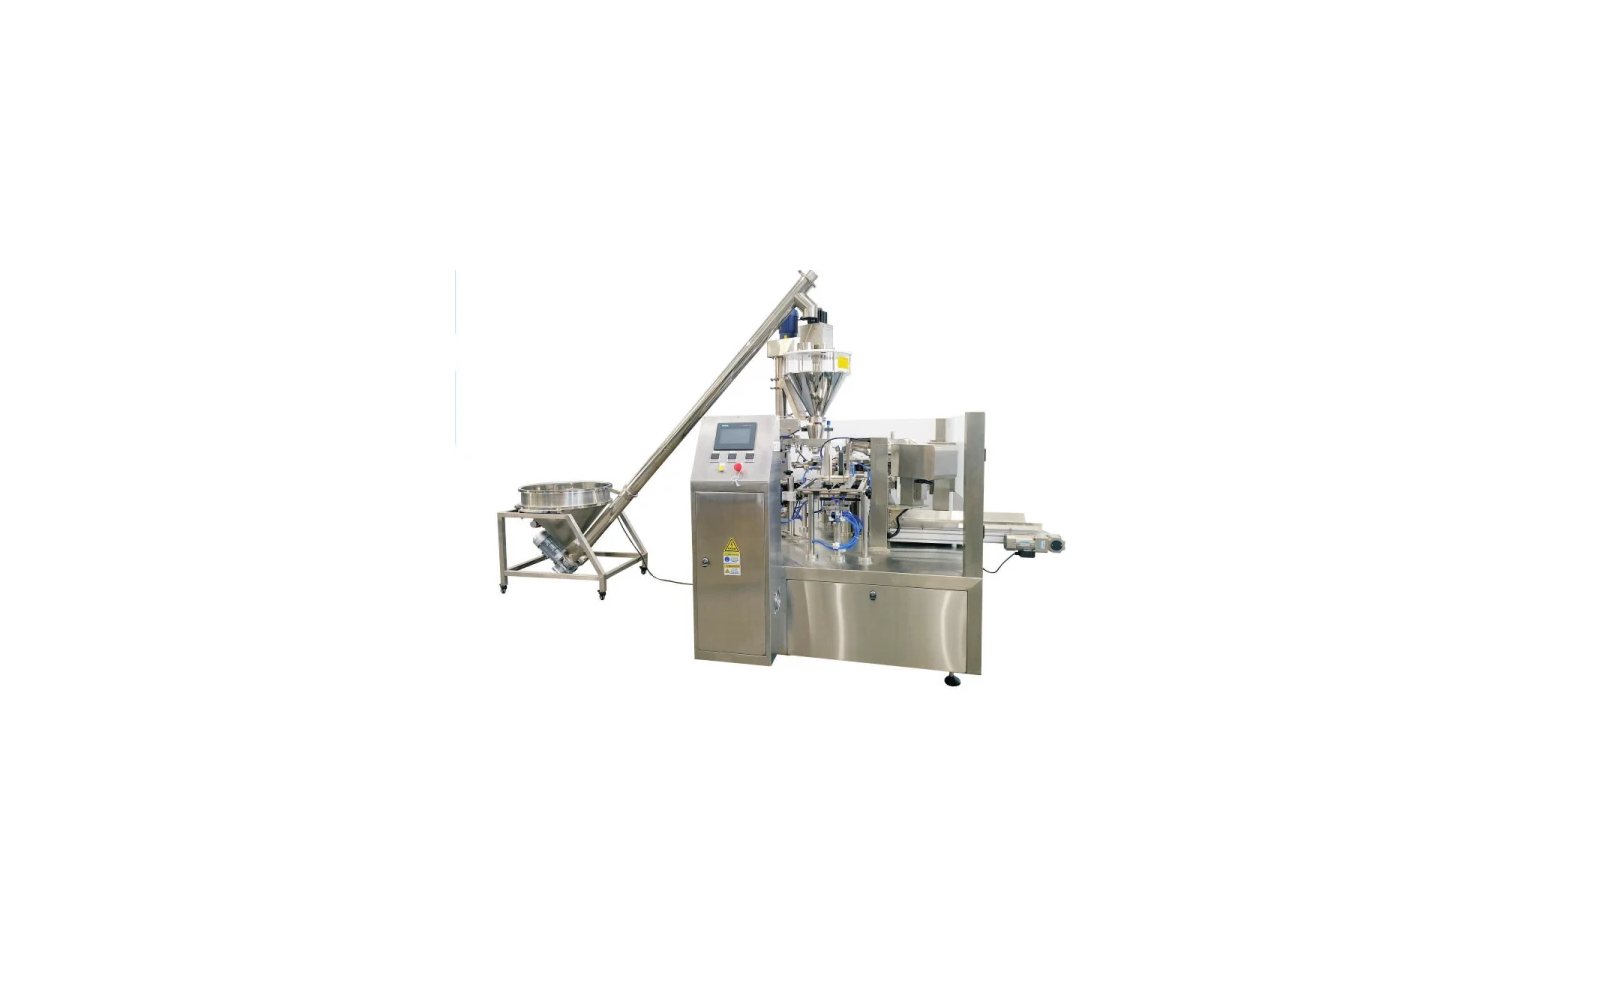
Résolvez quatre décisions liées avant le devis
Logique de sélection et frontière de configuration
- 01 / ProduitDéfinissez le comportement à l'interface de dosage. Consignez le débit, la température, la poussière, la fragilité, la masse volumique apparente le cas échéant, la méthode de recharge et la variation du produit représentatif.
- 02 / Dose et emballageGardez ensemble la cible, le conteneur et le matériau. Confirmez la dose nominale, la tolérance, les dimensions de l'emballage, la structure du film ou de la sachet, la fermeture, le code, l'étiquette et les exigences de présentation.
- 03 / Sceller et vérifierFixez une règle observable de réception de l'emballage. Définissez les conditions de scellage, le risque de contamination, les contrôles de fuite ou de fermeture, les limites de poids ou d'inspection, le comportement de rebut et les enregistrements.
- 04 / Interface de ligneÉquilibrez chaque transfert amont et aval. Libérez l'alimentation, la recharge, l'élévation, la mise en tampon, la décharge, l'accumulation, les protecteurs, les utilités, la commande, les données et les parties responsables.
Quatre décisions précèdent la tarification. Premièrement, quels contrôles sont des contrôles critiques et lesquels sont optionnels, car ajouter chaque capteur d'un coup complique la logique de rebut et la charge de validation. Deuxièmement, le mécanisme de rebut : jet d'air, poussoir, trappe ou arrêt avec retrait, choisi selon la stabilité de l'emballage et la vitesse de ligne. Troisièmement, les données : si la machine doit journaliser les poids, les compteurs de rebut et les événements pour la traçabilité. Quatrièmement, la validation : comment la machine est challengée avec des emballages de test connus et à quelle fréquence.
Le mécanisme de rebut est souvent sous-estimé. Un jet d'air qui fonctionne pour un sachet plat peut faire basculer une grande bouteille dans la voie adjacente, tandis qu'un poussoir a besoin d'une course suffisante et d'un produit stable. La décision de données détermine ensuite l'architecture de commande : un rebut simple par relais est bon marché, mais un dossier de qualité sérialisé exige que la machine dialogue avec le système de commande de la ligne, et cela change le périmètre électrique.
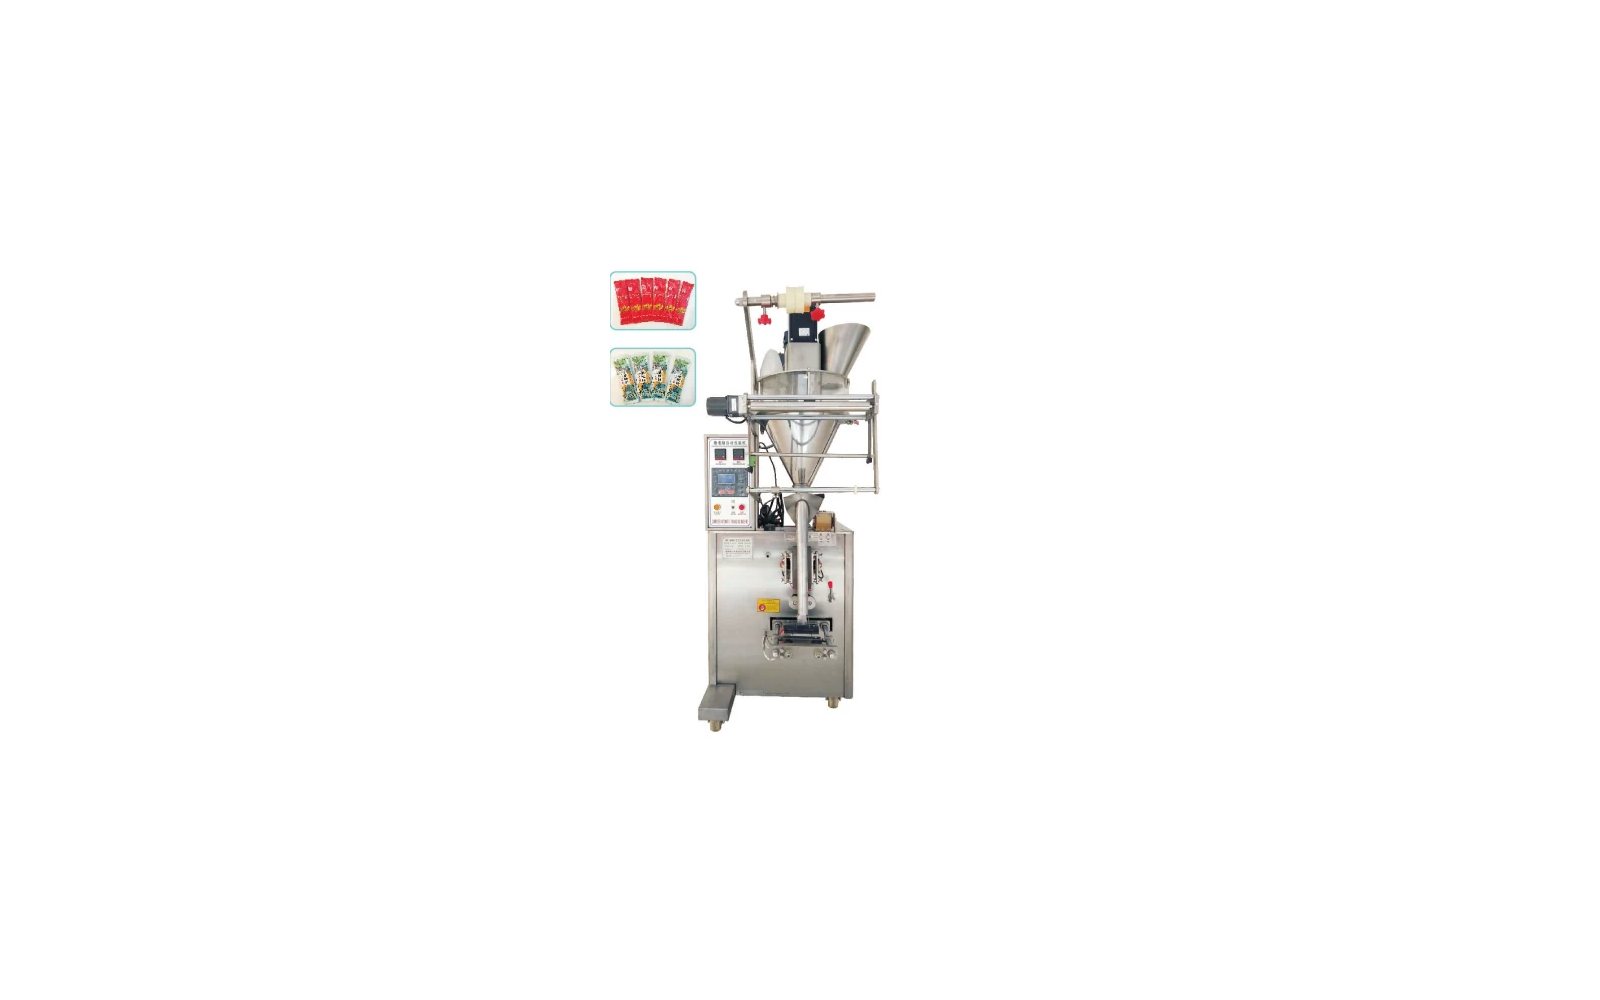
Transformez la ligne du catalogue en dossier de projet vérifiable
Qualité, essais, preuves et réception
Le plan de réception doit indiquer quelles valeurs du catalogue sont inspectées, quelles fonctions sont démontrées, quelles mesures de produit sont disponibles en usine et quels contrôles ne peuvent avoir lieu qu'après l'installation.
Ligne de modèle, plan de l'emballage, matériau, base de dose, implantation, utilités, options, interfaces, responsabilités et plan de preuves.
Identité, construction, commandes, sécurité, trajet du produit, outillage, fonctions de scellage, inspection et enregistrements convenus d'essai à sec.
Produit et matériau d'essai, condition de recharge, fenêtre de vitesse, résultat de dose, résultat de scellage ou de fermeture, rebuts et limites déclarées.
Installation, utilités, équilibre amont et aval, essai produit, recettes, formation et clôture des points ouverts.
Un dossier vérifiable commence par un plan de réception écrit : les emballages d'essai, les échantillons de défauts, les critères de réussite et le nombre de cycles de challenge. Pour une trieuse pondérale, convenez des étalons de poids, de la vitesse du tapis, de l'exigence de répétabilité et de la correction de la dérive. Pour un détecteur de métaux, convenez des sphères de référence et de la mesure de l'effet produit. Pour la vision, convenez des échantillons de référence qui définissent la réussite.
Exécutez l'essai en usine avec les emballages documentés, puis répétez-le sur site après installation avec vos opérateurs et votre flux de produit habituel. Gardez les enregistrements de tests de challenge car ils sont la preuve que demande un auditeur : ils montrent que l'équipement détecte ce qu'il est censé détecter, pas seulement qu'il a été allumé.
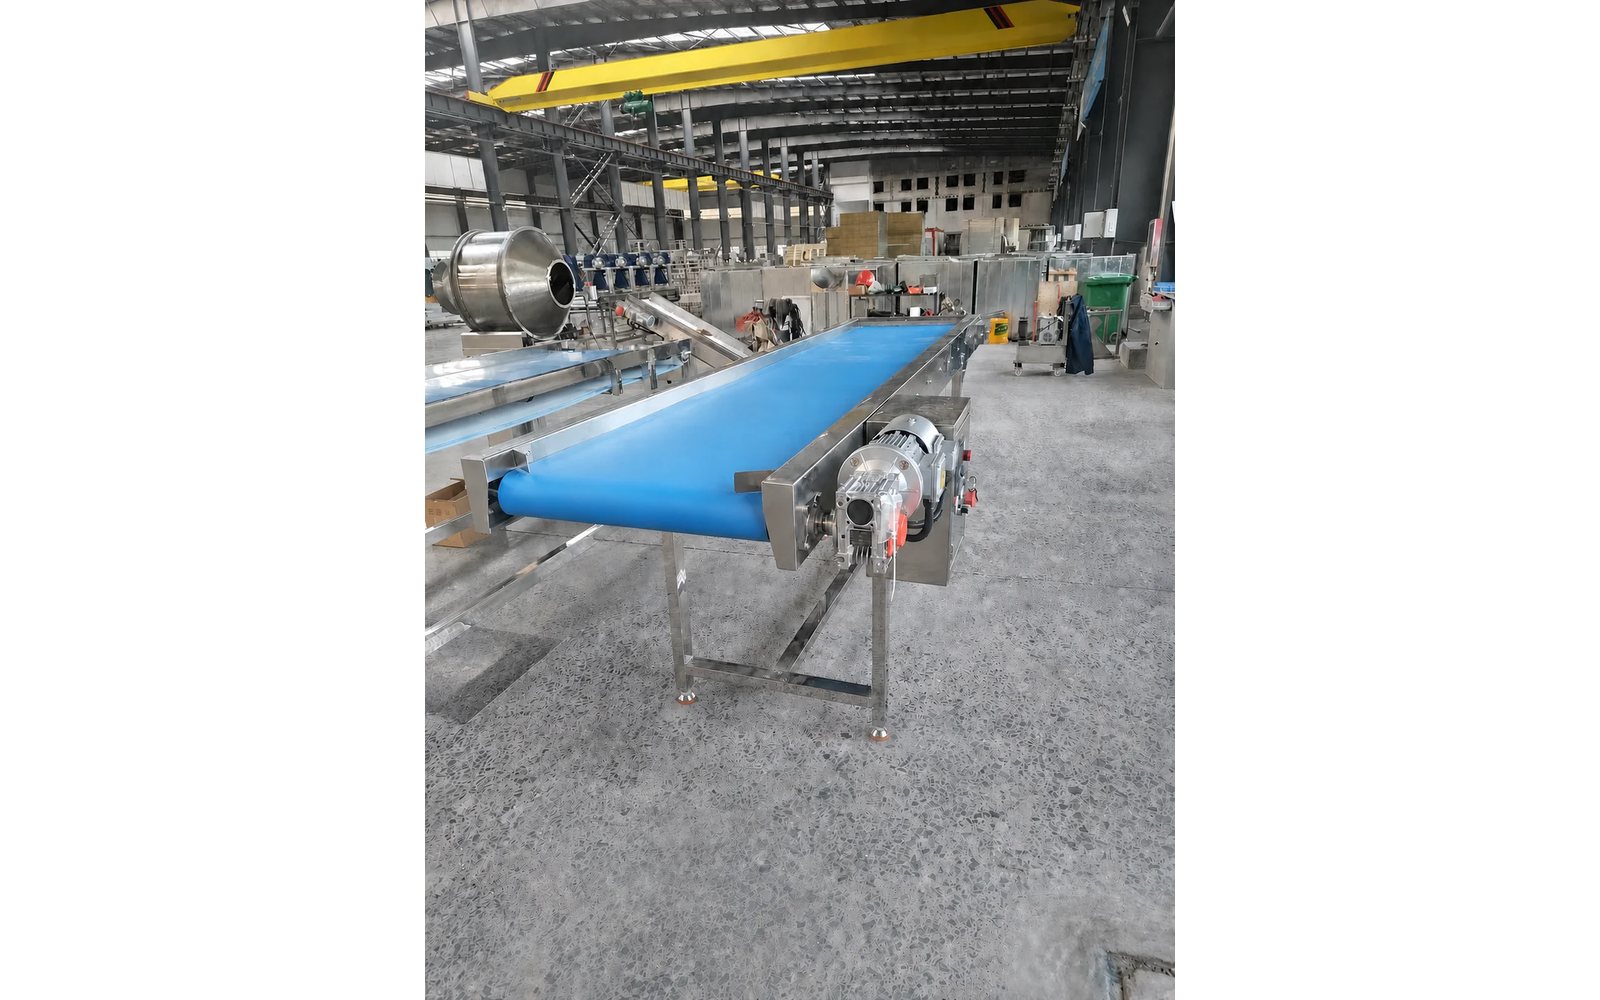
Confirmez les responsabilités au-delà du nom de la machine
Périmètre de devis, de livraison et de support
Contrôle pondéral et inspection
Sélectionnez un modèle pour examiner ses dimensions, sa fonction et ses utilités. Comparez les valeurs au sein de la même famille et de la même base d'exploitation.
| Fonction | Checkweigher |
|---|---|
| Gamme ou ouverture | 0.5-3 kg; 340×450 mm table |
| Précision ou sensibilité | ±1 to ±3 g nominal |
| Vitesse | 30-80 pieces/min |
| Fourniture | 220 V ±20% / 50 Hz |
| Interface clé | Pusher reject with warning; 50 stored recipes |
| Fonction | Metal detector |
|---|---|
| Gamme ou ouverture | 300×100 mm opening; 300 mm belt |
| Précision ou sensibilité | Fe 0.5 / SUS 1.2 nominal |
| Vitesse | Project-tested |
| Fourniture | Project supply |
| Interface clé | Product-effect and test-piece validation required |
| Fonction | Metal detector |
|---|---|
| Gamme ou ouverture | 460×100 mm opening; 400 mm belt |
| Précision ou sensibilité | Fe 0.6 / SUS 1.5 nominal |
| Vitesse | Project-tested |
| Fourniture | Project supply |
| Interface clé | Product-effect and test-piece validation required |
| Fonction | Metal detector |
|---|---|
| Gamme ou ouverture | 460×150 mm opening; 400 mm belt |
| Précision ou sensibilité | Fe 0.8 / SUS 1.8 nominal |
| Vitesse | Project-tested |
| Fourniture | Project supply |
| Interface clé | Product-effect and test-piece validation required |
| Fonction | Metal detector |
|---|---|
| Gamme ou ouverture | 460×200 mm opening; 400 mm belt |
| Précision ou sensibilité | Fe 1.0 / SUS 2.0 nominal |
| Vitesse | Project-tested |
| Fourniture | Project supply |
| Interface clé | Product-effect and test-piece validation required |
| Fonction | Metal detector |
|---|---|
| Gamme ou ouverture | 460×250 mm opening; 400 mm belt |
| Précision ou sensibilité | Fe 1.2 / SUS 2.5 nominal |
| Vitesse | Project-tested |
| Fourniture | Project supply |
| Interface clé | Product-effect and test-piece validation required |
| Fonction | Metal detector |
|---|---|
| Gamme ou ouverture | 560×250 mm opening; 500 mm belt |
| Précision ou sensibilité | Fe 1.5 / SUS 3.5 nominal |
| Vitesse | Project-tested |
| Fourniture | Project supply |
| Interface clé | Product-effect and test-piece validation required |
| Fonction | Metal detector |
|---|---|
| Gamme ou ouverture | 800×100 mm opening; 750 mm belt |
| Précision ou sensibilité | Fe 1.2 / SUS 2.0 nominal |
| Vitesse | Project-tested |
| Fourniture | Project supply |
| Interface clé | Product-effect and test-piece validation required |
| Fonction | Metal detector |
|---|---|
| Gamme ou ouverture | 1000×100 mm opening; 950 mm belt |
| Précision ou sensibilité | Fe 1.2 / SUS 2.0 nominal |
| Vitesse | Project-tested |
| Fourniture | Project supply |
| Interface clé | Product-effect and test-piece validation required |
| Fonction | X-ray inspection |
|---|---|
| Gamme ou ouverture | Max 160 mm height × 400 mm width |
| Précision ou sensibilité | Catalog empty-machine references: stainless ball 0.3 mm, wire 0.2×2 mm, glass 1.0 mm, ceramic 1.0 mm |
| Vitesse | 10-60 m/min belt |
| Fourniture | AC220 V |
| Interface clé | Actual product and packaging validation required |
Scellage, cerclage et rétraction
| Fonction | Vertical bag sealing |
|---|---|
| Gamme | Seal width 5-10 mm; thickness 0.02-0.08 mm; 0-300 °C |
| Vitesse | 0-12 m/min |
| Puissance | 750 W |
| Fourniture | 220 V / 50 Hz |
| Enveloppe | 1100×610×1030 mm |
| Poids | 122 kg |
| Fonction | Induction foil sealing |
|---|---|
| Gamme | Ø10-60 / 30-75 / 60-140 mm |
| Vitesse | 50-600 cans/min nominal |
| Puissance | 4000 W adjustable |
| Fourniture | AC200-240 V / 50-60 Hz |
| Enveloppe | Main unit 460×410×230 mm |
| Poids | 72 kg net |
| Fonction | Automatic strapping |
|---|---|
| Gamme | Strap 9-15 mm wide; 0.55-1 mm thick |
| Vitesse | ≤2.5 s/ring |
| Puissance | 1000 W |
| Fourniture | AC380 V / 50 Hz |
| Enveloppe | 1400×628×1418 mm |
| Poids | 220 kg |
| Fonction | L sealing and cutting |
|---|---|
| Gamme | Max pack H≤100, L+2H≤550, W+2H≤450 mm |
| Vitesse | 0-25 bags/min |
| Puissance | 1.3 kW |
| Fourniture | 220 V / 50-60 Hz |
| Enveloppe | 1700×900×1400 mm |
| Poids | 320 kg |
| Fonction | Heat shrink |
|---|---|
| Gamme | Max pack W×H 450×200 mm |
| Vitesse | 0-15 m/min |
| Puissance | 8.5 kW |
| Fourniture | 380 V / 50-60 Hz |
| Enveloppe | 1600×730×1400 mm |
| Poids | 210 kg |
Codage et manutention de caisses
| Fonction | Laser printer |
|---|---|
| Gamme principale | 30 or 50 W; 1064 nm; 100×100 mm marking range |
| Vitesse ou capacité | ≤7000 mm/s catalog line speed |
| Puissance | 500 W whole-machine reference |
| Fourniture | 220 V / 50 Hz |
| Enveloppe | Cabinet 1000×650×1400 mm |
| Poids | Split cabinet 55 kg |
| Fonction | Carton opener |
|---|---|
| Gamme principale | L250-450 × W150-400 × H120-400 mm |
| Vitesse ou capacité | ≤12 cartons/min; 100-carton magazine |
| Puissance | 200 W |
| Fourniture | 220 V single phase |
| Enveloppe | 2000×1900×1450 mm |
| Poids | 450 kg |
| Fonction | Carton sealer |
|---|---|
| Gamme principale | 200×150×130 to 600×500×500 mm |
| Vitesse ou capacité | 300-750 boxes/h |
| Puissance | 500 W |
| Fourniture | 220 V / 50 Hz |
| Enveloppe | 1700×900×1500 mm |
| Poids | 180 kg |
| HDF-CW — contrôle pondéral et inspection | Duty: Checkweigher; Range or opening: 0.5-3 kg; 340×450 mm table; Accuracy or sensitivity: ±1 to ±3 g catalog reference; Speed: 30-80 pieces/min; Supply: 220 V ±20% / 50 Hz; Key interface: Pusher reject with warning; 50 stored recipes Catalog reference; PDF pp.15-19, printed pp.25-32 |
|---|---|
| HDF-0Z 3010 — contrôle pondéral et inspection | Duty: Metal detector; Range or opening: 300×100 mm opening; 300 mm belt; Accuracy or sensitivity: Fe 0.5 / SUS 1.2 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 4010 — contrôle pondéral et inspection | Duty: Metal detector; Range or opening: 460×100 mm opening; 400 mm belt; Accuracy or sensitivity: Fe 0.6 / SUS 1.5 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 4015 — contrôle pondéral et inspection | Duty: Metal detector; Range or opening: 460×150 mm opening; 400 mm belt; Accuracy or sensitivity: Fe 0.8 / SUS 1.8 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 4020 — contrôle pondéral et inspection | Duty: Metal detector; Range or opening: 460×200 mm opening; 400 mm belt; Accuracy or sensitivity: Fe 1.0 / SUS 2.0 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 4025 — contrôle pondéral et inspection | Duty: Metal detector; Range or opening: 460×250 mm opening; 400 mm belt; Accuracy or sensitivity: Fe 1.2 / SUS 2.5 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 5025 — contrôle pondéral et inspection | Duty: Metal detector; Range or opening: 560×250 mm opening; 500 mm belt; Accuracy or sensitivity: Fe 1.5 / SUS 3.5 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 8010 — contrôle pondéral et inspection | Duty: Metal detector; Range or opening: 800×100 mm opening; 750 mm belt; Accuracy or sensitivity: Fe 1.2 / SUS 2.0 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 10010 — contrôle pondéral et inspection | Duty: Metal detector; Range or opening: 1000×100 mm opening; 950 mm belt; Accuracy or sensitivity: Fe 1.2 / SUS 2.0 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-4016 — contrôle pondéral et inspection | Duty: X-ray inspection; Range or opening: Max 160 mm height × 400 mm width; Accuracy or sensitivity: Catalog empty-machine references: stainless ball 0.3 mm, wire 0.2×2 mm, glass 1.0 mm, ceramic 1.0 mm; Speed: 10-60 m/min belt; Supply: AC220 V; Key interface: Actual product and packaging validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-1100 — scellage, cerclage et rétraction | Duty: Vertical bag sealing; Range: Seal width 5-10 mm; thickness 0.02-0.08 mm; 0-300 °C; Speed: 0-12 m/min; Power: 750 W; Supply: 220 V / 50 Hz; Envelope: 1100×610×1030 mm; Weight: 122 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-1500A — scellage, cerclage et rétraction | Duty: Induction foil sealing; Range: Ø10-60 / 30-75 / 60-140 mm; Speed: 50-600 cans/min catalog row; Power: 4000 W adjustable; Supply: AC200-240 V / 50-60 Hz; Envelope: Main unit 460×410×230 mm; Weight: 72 kg net Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-680 — scellage, cerclage et rétraction | Duty: Automatic strapping; Range: Strap 9-15 mm wide; 0.55-1 mm thick; Speed: ≤2.5 s/ring; Power: 1000 W; Supply: AC380 V / 50 Hz; Envelope: 1400×628×1418 mm; Weight: 220 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-FQ4050 — scellage, cerclage et rétraction | Duty: L sealing and cutting; Range: Max pack H≤100, L+2H≤550, W+2H≤450 mm; Speed: 0-25 bags/min; Power: 1.3 kW; Supply: 220 V / 50-60 Hz; Envelope: 1700×900×1400 mm; Weight: 320 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-RS4050 — scellage, cerclage et rétraction | Duty: Heat shrink; Range: Max pack W×H 450×200 mm; Speed: 0-15 m/min; Power: 8.5 kW; Supply: 380 V / 50-60 Hz; Envelope: 1600×730×1400 mm; Weight: 210 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-30W — codage et manutention de caisses | Duty: Laser printer; Primary range: 30 or 50 W; 1064 nm; 100×100 mm marking range; Speed or capacity: ≤7000 mm/s catalog line speed; Power: 500 W whole-machine reference; Supply: 220 V / 50 Hz; Envelope: Cabinet 1000×650×1400 mm; Weight: Split cabinet 55 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-40E — codage et manutention de caisses | Duty: Carton opener; Primary range: L250-450 × W150-400 × H120-400 mm; Speed or capacity: ≤12 cartons/min; 100-carton magazine; Power: 200 W; Supply: 220 V single phase; Envelope: 2000×1900×1450 mm; Weight: 450 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-50 — codage et manutention de caisses | Duty: Carton sealer; Primary range: 200×150×130 to 600×500×500 mm; Speed or capacity: 300-750 boxes/h; Power: 500 W; Supply: 220 V / 50 Hz; Envelope: 1700×900×1500 mm; Weight: 180 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
Questions fréquentes
Comment utiliser les valeurs du catalogue des équipements d'inspection d'emballage et de fin de ligne ?
Une capacité de catalogue garantit-elle la production nette ?
Quelles données sont requises avant le choix du modèle ?
Comment les essais et la réception sont-ils définis ?
Quels éléments commerciaux restent propres au projet ?
Nommez chaque frontière autour de la station d'inspection. Confirmez qui fournit le convoyeur qui l'alimente, le bac de rebut et les protecteurs, l'air comprimé pour les jets de rebut, l'alimentation électrique et la connexion au système de données de la ligne. L'équipement d'inspection fonctionne rarement isolément, et l'interface avec les convoyeurs amont et aval est l'endroit où commencent la plupart des retards de mise en service.
Consignez qui détient l'étalonnage et la validation après la remise. Les détecteurs de métaux et les trieuses pondérales exigent des tests de challenge périodiques et, dans les usines réglementées, une vérification documentée par un opérateur formé. Convenez des pièces de rechange, de la formation et de la première visite de maintenance, afin que la machine reste démontrablement efficace après la garantie au lieu de perdre discrètement sa sensibilité.