Optimisation des lots de ligne de légumes
Passez en revue le procédé, les fonctions des équipements et la limite du projet à partir d'une base définie.
Pourquoi une ligne de légumes rate-t-elle son rythme planifié ?
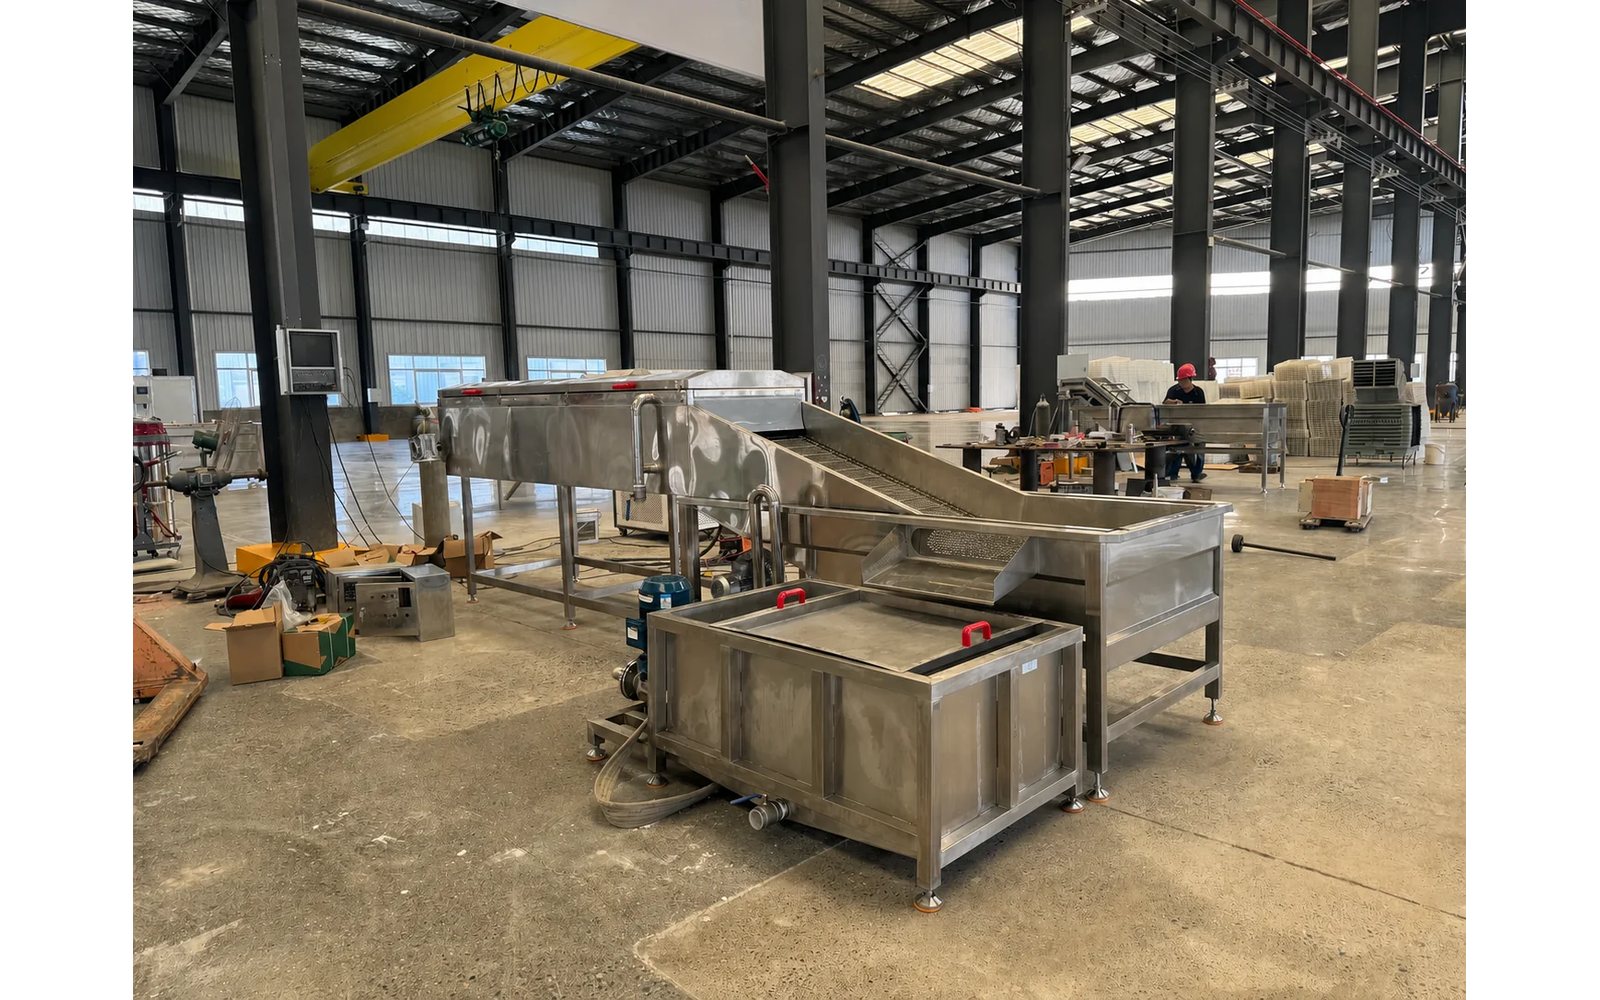
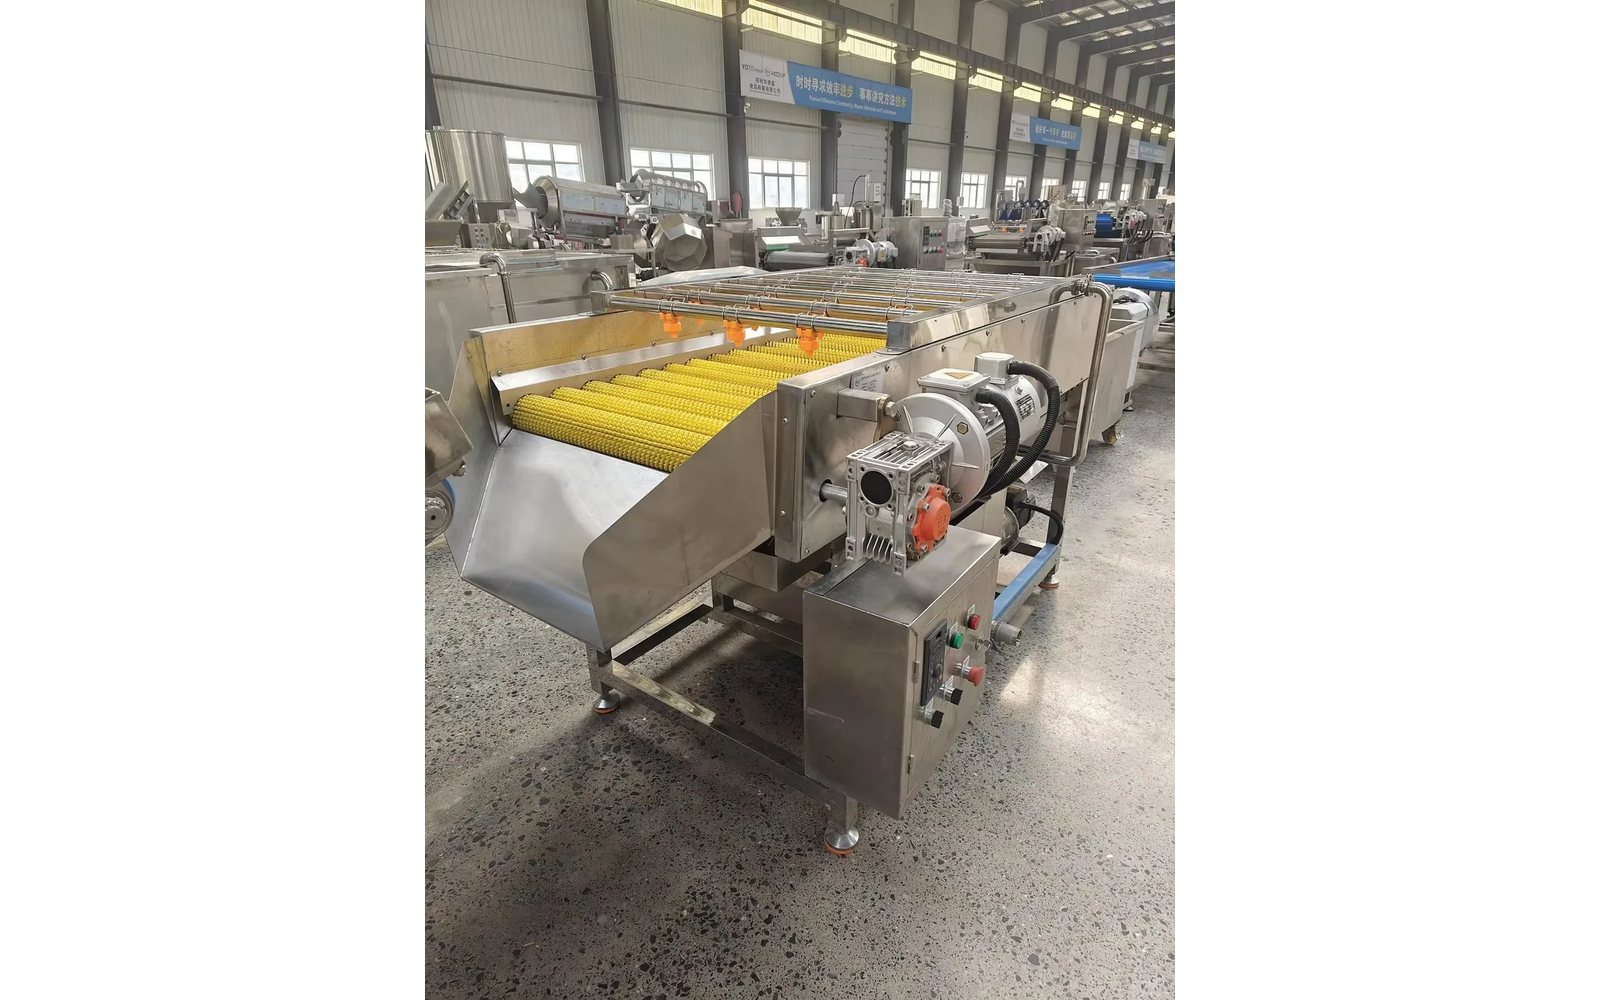
La réponse ne peut pas être tirée du seul débit nominal de la machine. La base de preuve revue combine les valeurs de modèle Hadof pour les services de lavage et coupe avec des photographies d'atelier Hadof utilisées uniquement pour examiner les familles d'équipement, les accès et les interfaces.
La variation entrante change le service
La taille de la culture, l'adhérence de la terre, la flottabilité, la fermeté et l'état de parage affectent le contact de lavage, le chargement de la coupeuse et le comportement de transfert avant de changer un réglage de machine.
Le rythme de lot expose les files cachées
Une laveuse, une table d'inspection ou une coupeuse peut paraître adéquate isolément alors que les changements, le chargement manuel et l'accumulation au déchargement réduisent le taux de ligne utile.
L'étage suivant définit le transfert
L'eau de surface, la répartition de coupe, l'orientation et l'état de tampon requis doivent être définis par le service de blanchiment, cuisson, séchage, congélation ou emballage qui suit.
Entrées requises et diagnostic d'itinéraire
Une ligne de légumes rate son rythme planifié pour une raison précise, et la raison est d'ordinaire une contrainte, pas une lenteur générale. Le rythme planifié suppose une alimentation stable, un changement fixe et un produit conforme au design, tandis que la ligne réelle voit la variation de culture, le chargement par à-coups et le temps de nettoyage que le plan ignorait. Trouver le rythme manqué, c'est trouver la contrainte.
Mesurez le rythme réel au regard du plan avant de changer quoi que ce soit. Relevez le débit à chaque étage et le temps perdu en changement, nettoyage et arrêts, puis identifiez où la ligne attend. L'écart entre le plan et la mesure est le diagnostic, et il pointe l'étage à corriger plutôt qu'un appel général à plus de vitesse.
Diagnostiquer la contrainte par famille de produit
Utilisez une matière représentative et une fenêtre d'exploitation déclarée. L'entrée de sélection doit inclure à la fois la variation normale et le produit le plus difficile attendu pendant la saison.
Séparez le service d'élimination de la terre du risque de dommage produit.
Contrôlez la flottaison, l'enchevêtrement et l'entraînement d'eau de surface.
Définissez les changements d'outil et la préparation d'alimentation comme temps de production.
Intégrez le service du convoyeur au calcul de production.
Conséquences de paramètres et risques de mauvaise sélection
Diagnostiquez la contrainte par famille de produit, car une ligne qui traite plusieurs légumes a une contrainte différente pour chacun. Une culture racine peut bloquer l'étage de lavage, une culture feuillue celui de séchage et une culture fragile celui de coupe. La contrainte est une propriété de la famille de produit, pas de la ligne en général.
Exécutez le diagnostic pour chaque famille séparément et relevez les résultats. La correction qui soulage la contrainte d'une famille peut ne rien faire pour une autre, et optimiser la ligne signifie l'optimiser famille par famille. La famille de produit est l'unité de diagnostic.
Exécutez le diagnostic pour chaque famille séparément, car la correction qui soulage une contrainte peut ne rien faire pour une autre.
La contrainte est une propriété de la famille de produit, pas de la ligne en général, et optimiser la ligne signifie l'optimiser famille par famille.
Tracer chaque entrée jusqu'à un effet de ligne mesurable
Un paramètre importe car il change la manutention du produit, le chargement d'étage ou l'acceptation. Relevez cette conséquence avant de choisir une machine plus grande ou d'ajouter un étage.
- 01CaractériserMesurer la variation du produit
- 02ChargerDéfinir le mode d'alimentation et le pic
- 03TransformerLaver ou couper à un résultat convenu
- 04InspecterMesurer la perte et la répartition
- 05TransférerProtéger l'état et le rythme
- 06ÉquilibrerAligner sur le service approuvé le plus lent
Tracez chaque entrée jusqu'à un effet de ligne mesurable avant d'accepter une explication. La charge de terre, la variation de taille, l'humidité de surface et le débit d'alimentation sont les entrées, et le débit, le rendement et les arrêts sont les effets. La ligne est comprise quand chaque entrée est reliée à l'effet qu'elle produit, et les données montrent quelle entrée importe le plus.
Gardez les mesures aux mêmes points et unités entre les exécutions. La traçabilité transforme une opinion sur la ligne en image causale, et c'est la base du choix du changement. Une entrée non traçable à un effet n'est pas encore comprise.
Gardez les mesures aux mêmes points et unités, pour que la traçabilité relie chaque entrée à l'effet qu'elle produit.
Une entrée non traçable à un effet n'est pas encore comprise, et la traçabilité est la base du choix du changement à faire.
Savoir quand une référence standard ne suffit plus
Passez à une revue à service supérieur ou personnalisée quand le comportement du produit, la définition du débit, le mode d'exploitation ou les interfaces d'usine sortent de la configuration initiale.
Point de départ de famille de modèles
Utiliser quandLe produit, le service et la fenêtre d'exploitation correspondent à une disposition standard actuelle
À confirmer encoreOutillage, options, énergies, interfaces et devis actuel
Ne pas inférerUn résultat de ligne garanti d'un chiffre de machine
Débit ou fenêtre d'exploitation élargis
Utiliser quandLe chargement de pointe, de longs postes, la variation saisonnière ou des changements rapides augmentent le service
RevoirÉtages parallèles, tampons, système d'eau, commandes et accès de maintenance
ConfirmerEssai sur produit représentatif et équilibre d'étages documenté
Intégration spécifique au produit ou au site
Utiliser quandLes exigences de géométrie, hygiène, salle, énergies ou transfert sortent de la disposition standard
RevoirImplantation, protections, commandes, nettoyabilité, documentation et travail côté acheteur
Porte de libérationPlans approuvés, matrice de responsabilité et base d'acceptation
Sachez quand une référence standard ne suffit plus. La référence publiée décrit un produit et un rythme qui peuvent ne pas être ceux de l'acheteur, et cesse d'être utile quand la culture, le débit ou le mode de changement en sort. Reconnaître ce point déclenche une revue à service supérieur ou personnalisée au lieu d'un ajustement forcé.
Signalez par écrit la sortie de la référence. Indiquez quelle entrée quitte l'enveloppe standard et demandez la voie de revue qui la couvre. Continuer d'appliquer une référence standard au-delà de ses limites, c'est acheter une ligne de légumes pour un service et l'exploiter pour un autre, et l'écart se paie en rythme perdu.
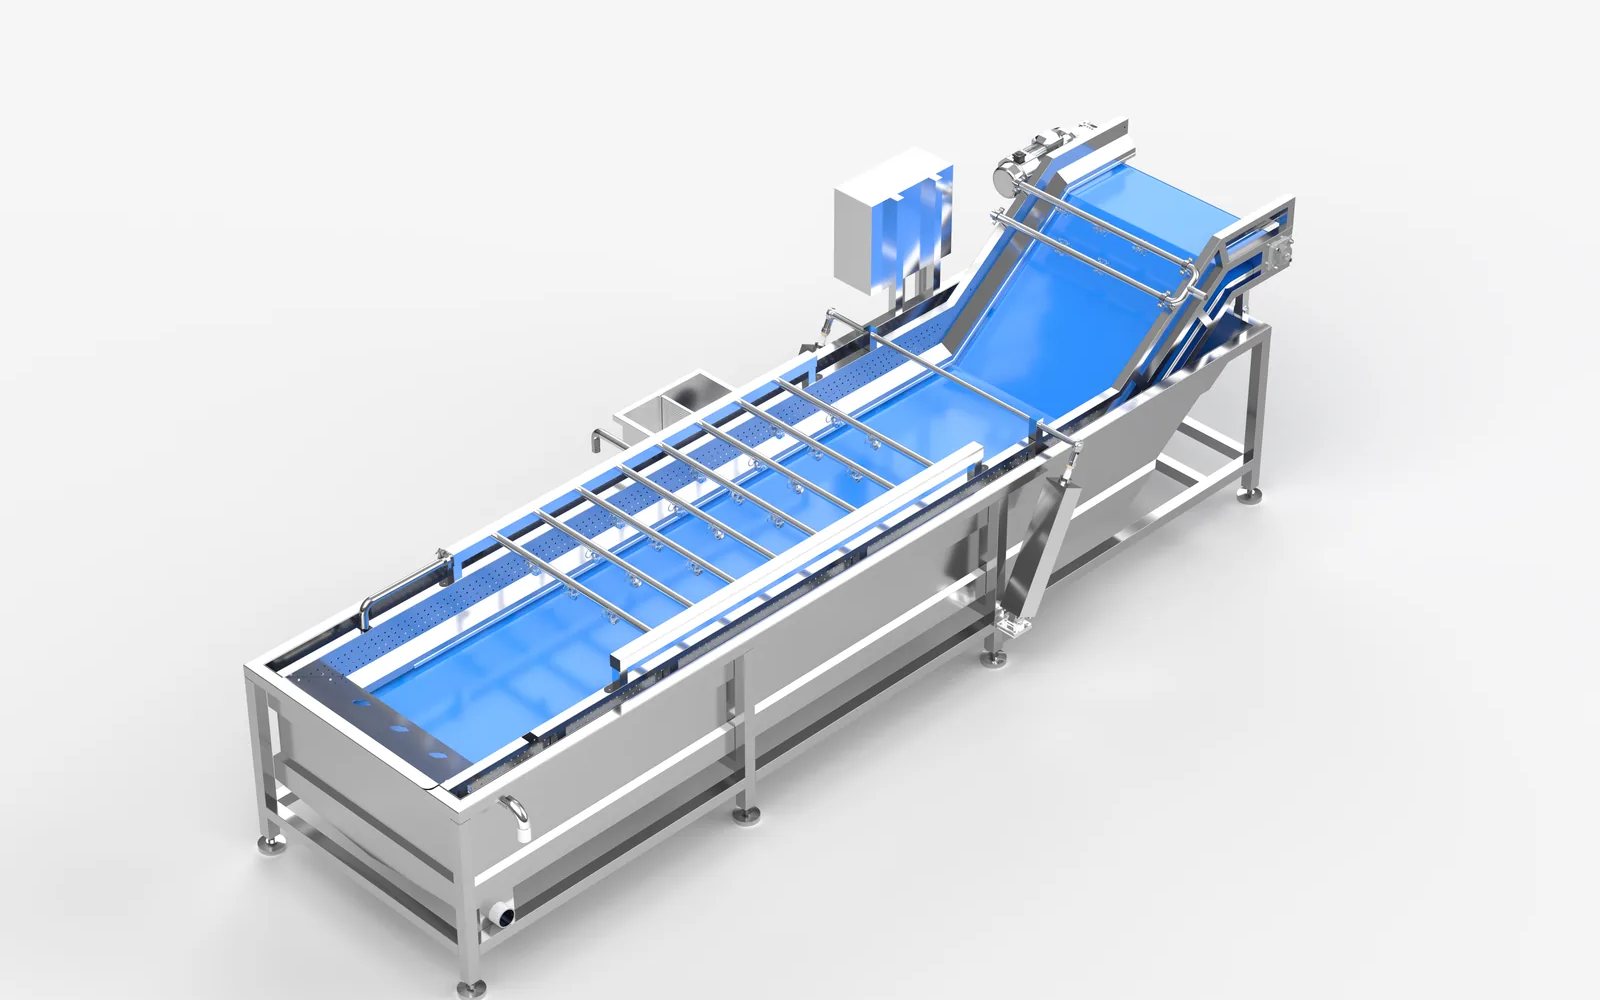
Lire les interfaces physiques avant d'approuver l'implantation
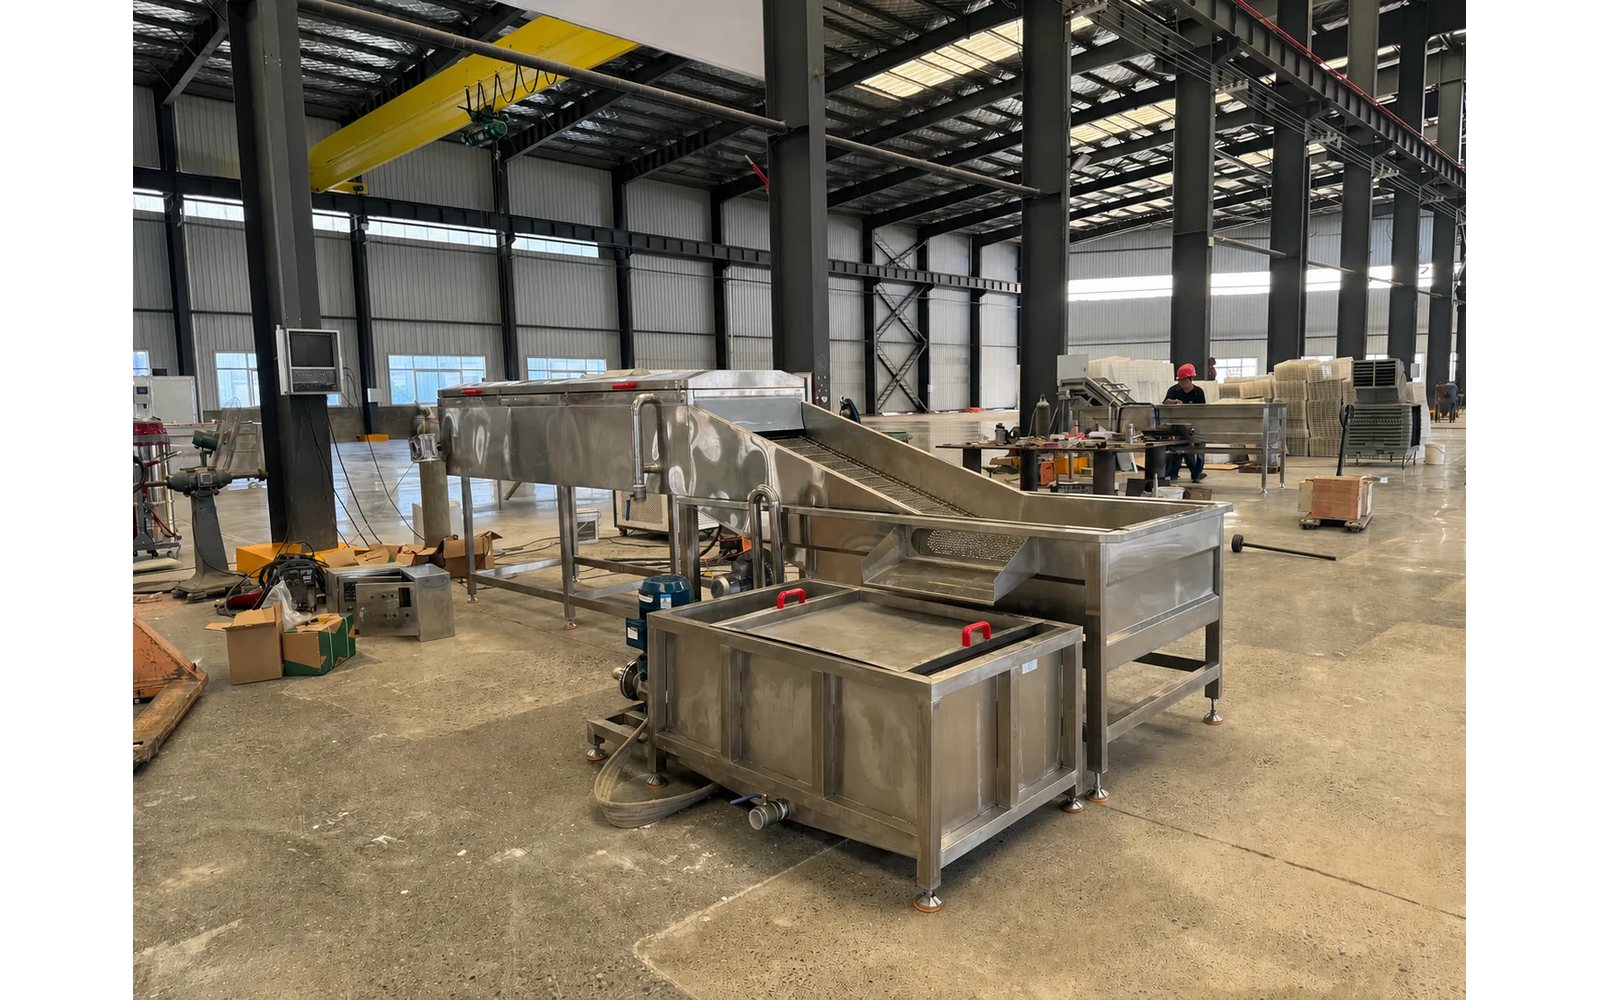
La photographie du convoyeur montre pourquoi l'équilibre de ligne est plus qu'une feuille de calcul. La largeur de tapis, l'élévation, la structure de support, le côté d'exploitation et l'accès de nettoyage occupent un espace réel et influent sur le trajet du produit.
| Largeur et chargement | Match the actual product depth and distribution, not only an average mass rate |
|---|---|
| Élévation et chute | Limit damage, splash and uncontrolled accumulation between duties |
| Contrôler le transfert | Assign run signals, stops, sensors, alarms and restart behavior |
| Accès de service | Reserve room for inspection, sanitation, belt tracking and component removal |
Base d'essai, FAT, acceptation et maintenance
Lisez les interfaces physiques avant d'approuver l'implantation, car le rythme d'une ligne de légumes se fixe à ses transferts. L'alimentation de chaque étage, le déchargement et le tampon entre étages décident si le produit circule régulièrement ou attend, et l'implantation doit se lire comme un jeu d'interfaces plutôt qu'un plan d'étage.
Vérifiez chaque interface au regard de la famille de produit. Un transfert qui convient aux produits fermes peut endommager une feuille fragile, et un tampon qui convient à une famille peut être faux pour une autre. L'implantation n'est approuvée que lorsque chaque interface est confirmée pour les produits que la ligne doit traiter.
Vérifiez chaque interface au regard de la famille de produit, car un transfert qui convient aux produits fermes peut endommager une feuille fragile.
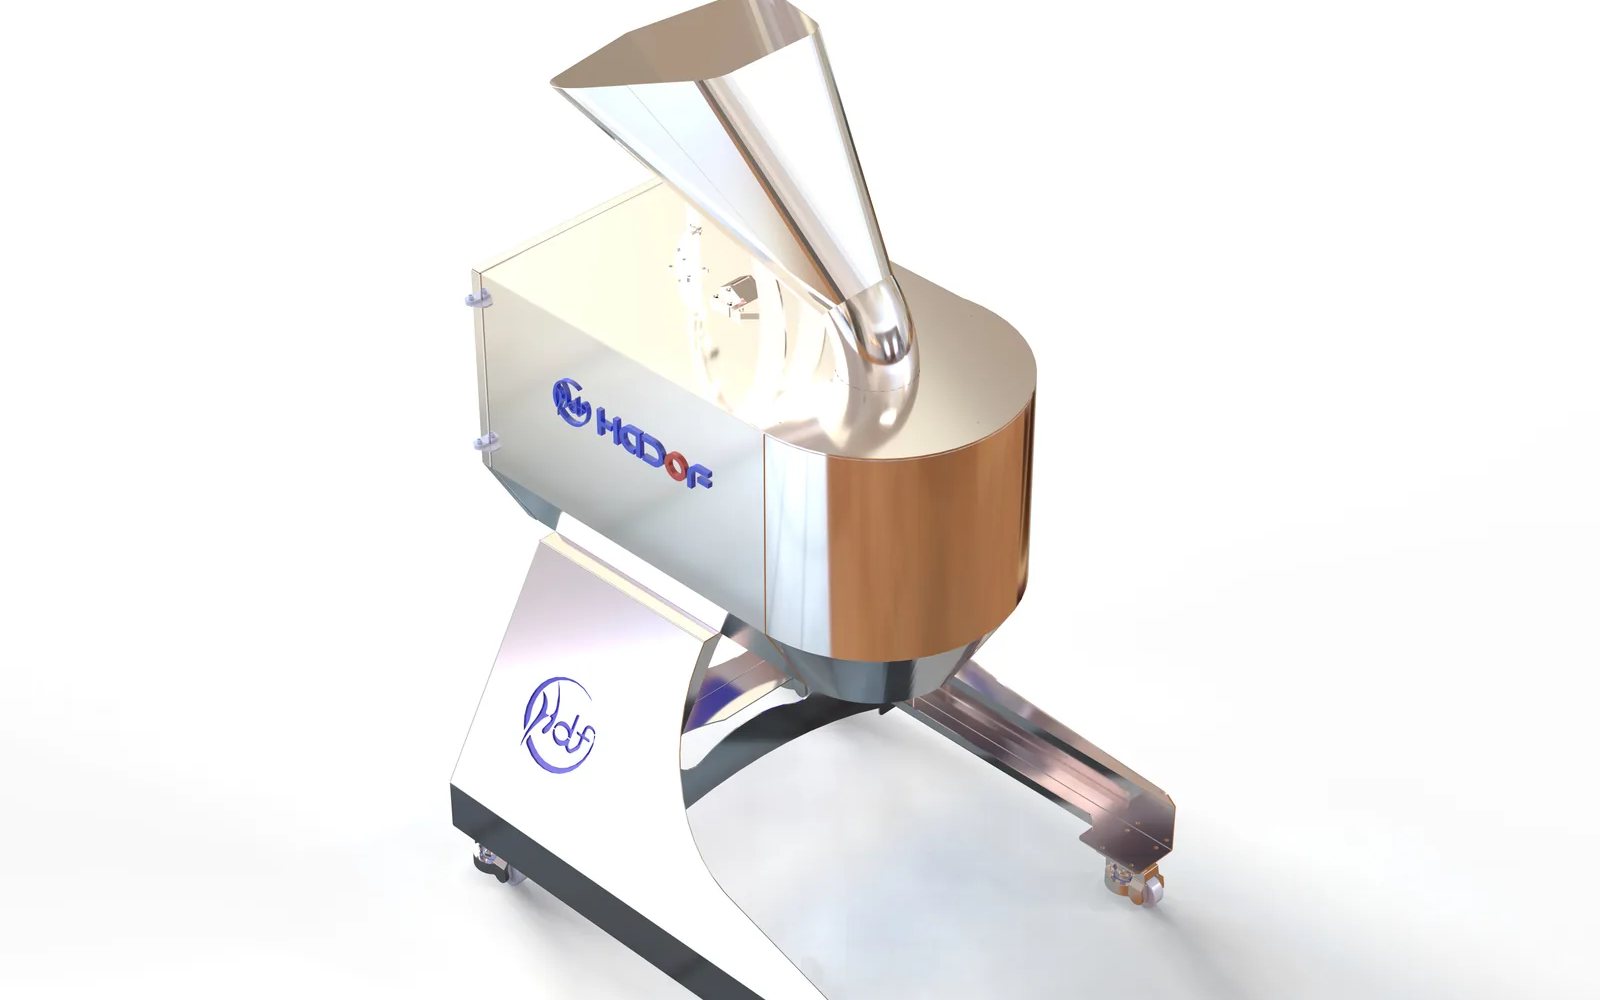
Vérifier une fenêtre d'exploitation déclarée
Un plan d'essai utile nomme le produit, le chargement, les réglages, la durée, les points d'échantillonnage, les critères observables, les parties responsables et les limites de l'essai en usine disponible.
Relevé d'essai produit
Relevez la matière représentative, la variation entrante, les réglages, le résultat de lavage ou coupe, la perte produit et l'intervention opérateur.
Relevé FAT et d'acceptation
Définissez les services raccordés présents, le substitut convenu quand le produit final est indisponible, la méthode de mesure et la voie de signature.
Base de maintenance
Revoyez l'accès, la fréquence de nettoyage, l'outillage ou pièces d'usure, la lubrification, les points d'inspection, les pièces de rechange et la partie responsable du travail courant.
Vérifiez une fenêtre d'exploitation déclarée plutôt que d'optimiser dans l'abstrait. La fenêtre indique le produit, les conditions d'entrée, le débit et la variation admise, et c'est la cible sur laquelle la ligne est réglée. L'optimisation est alors le travail de ramener la ligne dans cette fenêtre, pas une vague quête de vitesse.
Exécutez la ligne au regard de la fenêtre et relevez le résultat. Si la ligne tient la fenêtre, l'optimisation est vérifiée ; sinon, la mesure montre quelle condition a dérivé. La fenêtre déclarée fait de l'optimisation une tâche mesurable avec un point final.
Exécutez la ligne au regard de la fenêtre et relevez le résultat, et la mesure montre quelle condition a dérivé quand la fenêtre est manquée.
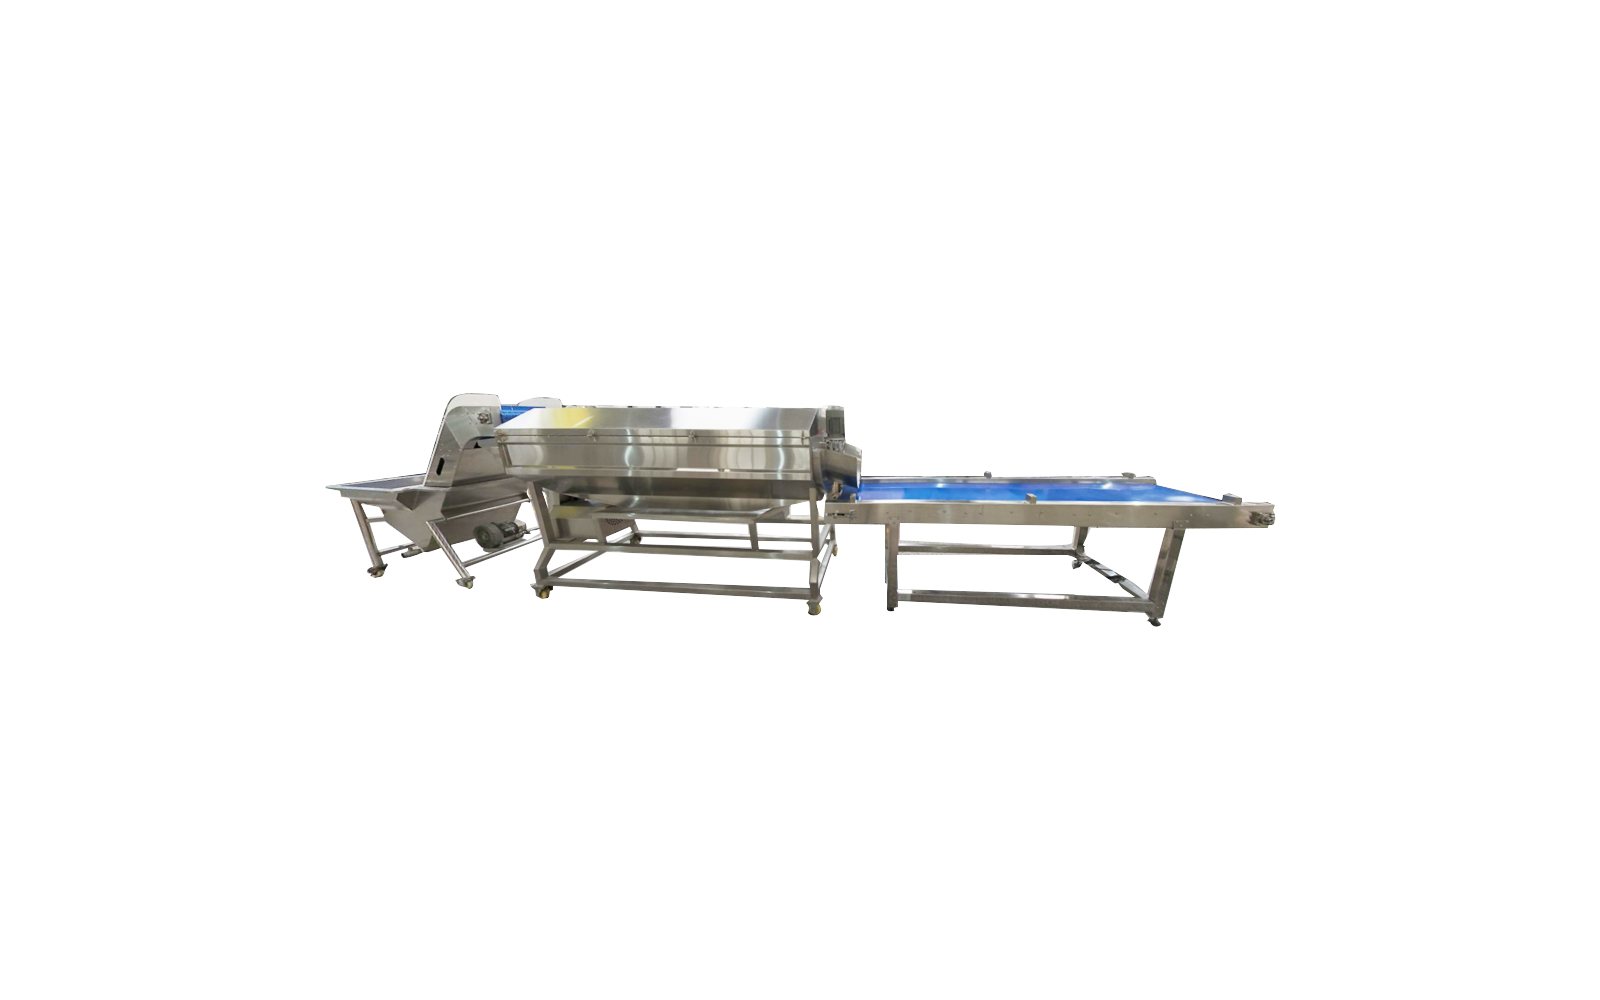
Reporter la même base dans les revues modèle et devis
Les paramètres techniques ci-dessous sont des entrées de revue, pas des marqueurs de valeurs manquantes. L'équipement choisi, la base de débit, les énergies, la documentation et le périmètre d'acceptation sont confirmés au regard du relevé de projet approuvé.
FAQ d'ingénierie de ligne de légumes
Démarrer la revue technique
Reportez la même base dans les revues modèle et devis pour que la ligne optimisée soit la ligne chiffrée. La famille de produit, les conditions d'entrée et la fenêtre d'exploitation utilisées pour l'optimisation doivent être les mêmes dans la sélection de modèle et le devis, sinon les trois documents décrivent des machines différentes.
Mettez la base à jour en un seul endroit et laissez les changements circuler dans le modèle et le devis. Quand la base reste connectée, l'acheteur peut voir si la ligne chiffrée tiendra la fenêtre vérifiée, et la revue se termine par une machine qui correspond à la mesure plutôt qu'à la brochure.
Mettez la base à jour en un seul endroit et laissez les changements circuler dans le modèle et le devis, pour que la ligne chiffrée soit la ligne vérifiée.
La famille de produit, les conditions d'entrée et la fenêtre d'exploitation utilisées pour l'optimisation doivent être les mêmes dans la sélection de modèle et le devis, sinon les documents décrivent des machines différentes.
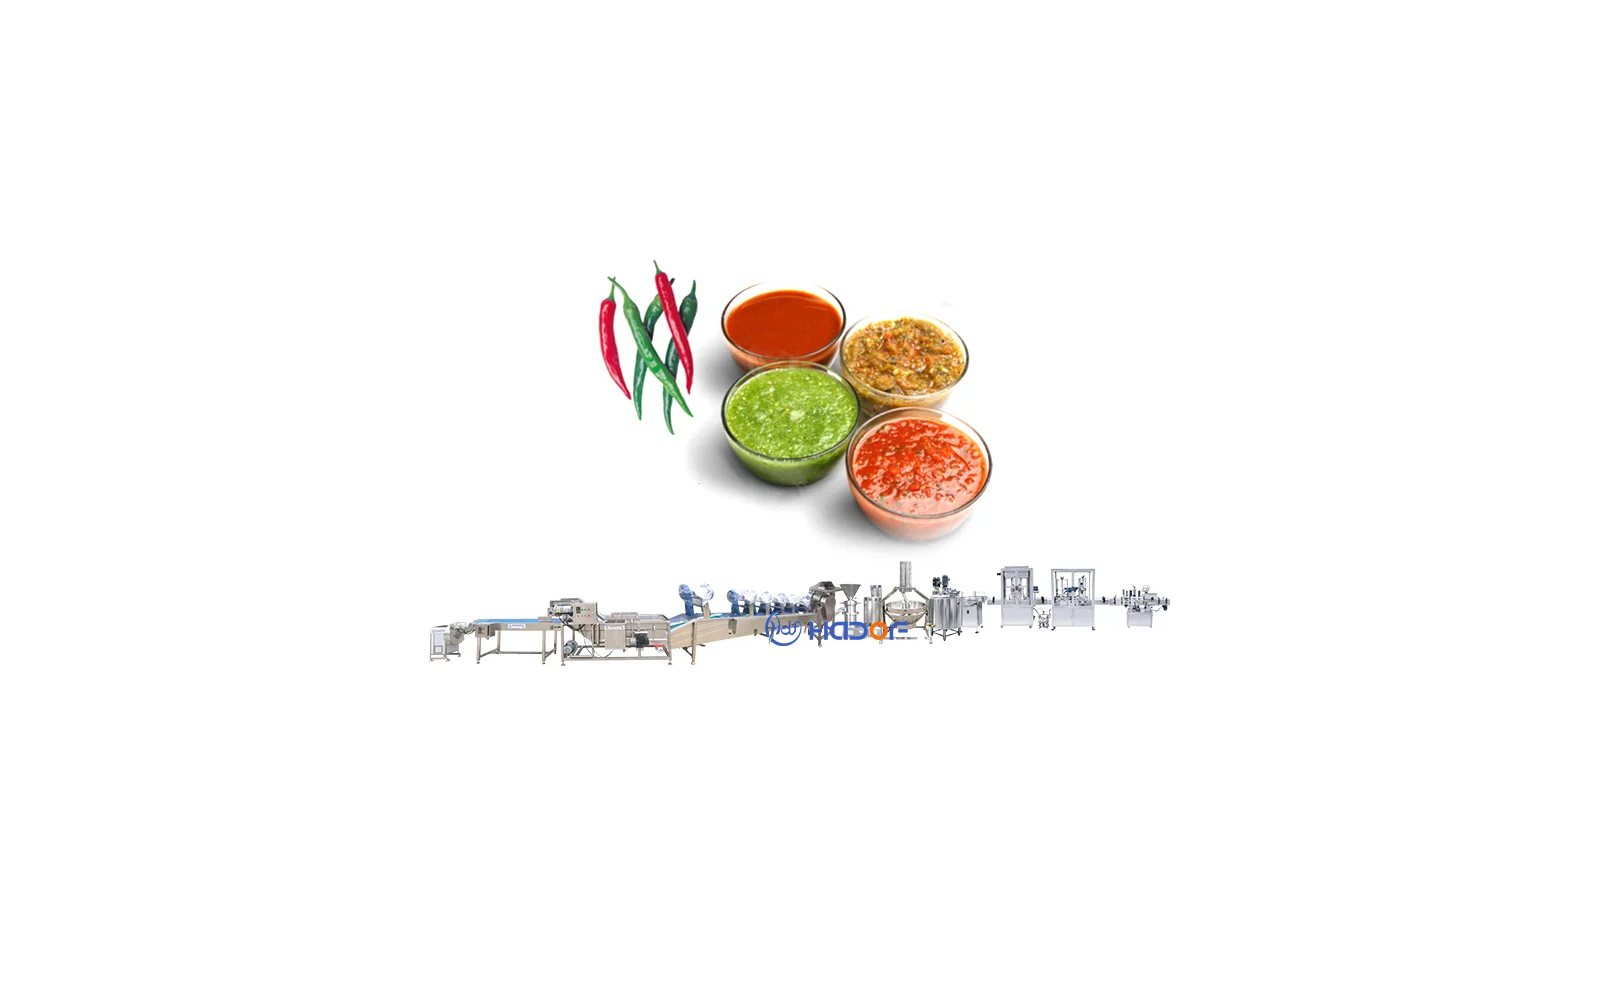
Envoyer la matrice produit et le rythme de production
Incluez des informations de culture représentatives, les formats finis, kg/h ou lots par jour, la séquence de recette, les énergies disponibles, l'implantation cotée et l'état requis de l'étage suivant.
- Preuve produitCulture, variété, dimensions, terre, fermeté et état entrant
- Critères de résultatÉtat de nettoyage, géométrie de coupe, perte et dommage acceptables
- Fenêtre d'exploitationTaux normal et de pointe, postes, lots et changements
- Interface d'usineEau, évacuation, puissance, espace, accès et service aval
| Donnée produit | Crop, variety, dimensions, soil load, firmness and incoming state |
|---|---|
| Donnée de format fini | Wash condition, cut geometry, acceptable loss, damage limit and next-stage condition |
| Entrée d'exploitation | Normal and peak rate, batches, shifts, recipe sequence and changeovers |
| Entrée d'usine | Water, drainage, power, layout, access, controls and downstream interface |
Questions fréquentes
Quelles entrées sont requises pour l'optimisation des lots de ligne de légumes ?
Pourquoi les capacités nominales de machines peuvent-elles ne pas prédire le débit de ligne ?
Quand une revue de configuration à service supérieur ou personnalisée est-elle requise ?
Que faut-il mesurer pendant un essai produit ?
Comment FAT, acceptation et maintenance sont-ils liés ?
Envoyez la matrice produit et le rythme de production ensemble avant de demander un modèle. La matrice liste les familles de légumes, leurs conditions et contraintes ; le rythme liste les postes, changements et temps de nettoyage. Ensemble, ils décrivent le service que la ligne doit réellement remplir, et c'est l'entrée dont le fournisseur a besoin pour la dimensionner.
Gardez la matrice et le rythme avec le devis et le plan d'acceptation. La ligne est alors spécifiée, chiffrée et acceptée au regard du même jeu de produits et du même mode d'exploitation, et le travail d'optimisation n'est pas perdu au passage de la revue à l'achat.