Optimización por lotes de línea de verduras
Revise el proceso, las funciones del equipo y el límite del proyecto desde una base definida.
¿Por qué una línea de vegetales pierde su ritmo planificado?
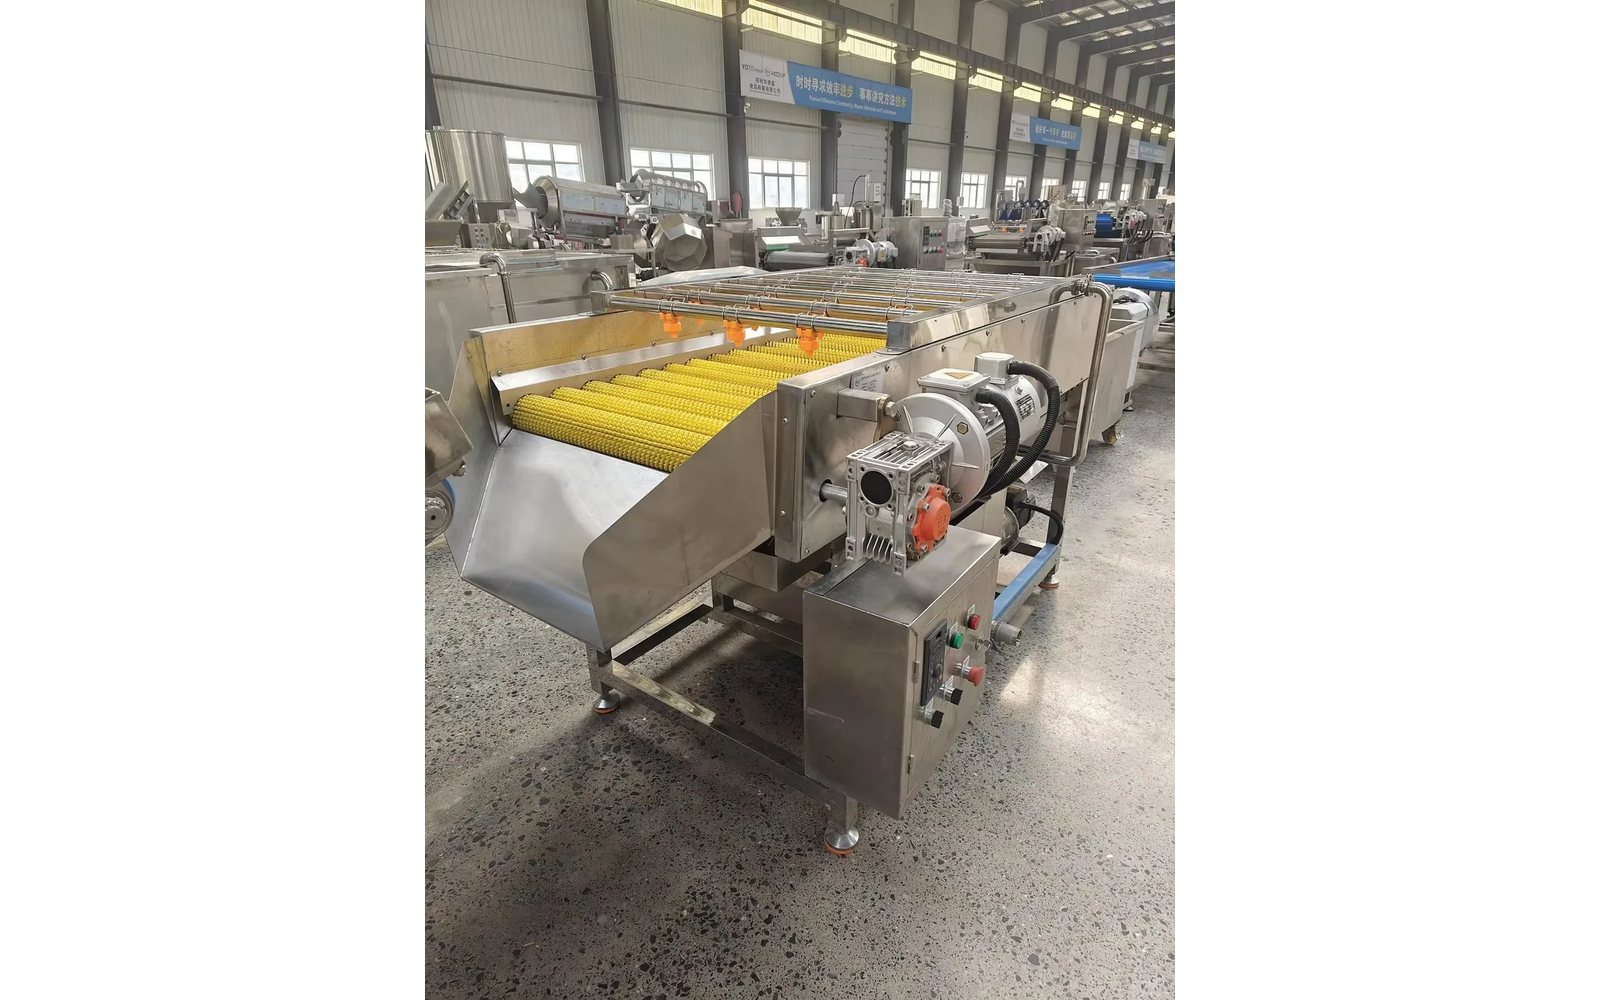
La respuesta no puede tomarse solo de la producción nominal de la máquina. La base de evidencia revisada combina valores de modelo Hadof para funciones de lavado y corte con fotografías de taller usadas solo para examinar familias de equipo, acceso e interfaces.
La variación entrante cambia la función
El tamaño del cultivo, la adherencia de tierra, la flotabilidad, la firmeza y el estado de recorte afectan el contacto de lavado, la carga de cortadora y el comportamiento de transferencia antes de cambiar un ajuste de máquina.
El ritmo de lotes expone colas ocultas
Una lavadora, mesa de inspección o cortadora puede parecer adecuada aislada mientras los cambios, la carga manual y la acumulación de descarga reducen la tasa útil de línea.
La siguiente etapa define la entrega
El agua superficial, la distribución de corte, la orientación y la condición de amortiguación requeridas deben definirse por la función de escaldado, cocción, secado, congelación o envasado que sigue.
Entradas requeridas y diagnóstico de ruta
Una línea de vegetales pierde su ritmo planificado por una razón concreta, y la razón suele ser una restricción, no una lentitud general. El ritmo planificado supone una alimentación estable, un cambio fijo y un producto que coincide con el diseño, mientras que la línea real ve variación de cultivo, cargas en oleadas y tiempo de limpieza que el plan ignoró. Encontrar el ritmo perdido es encontrar la restricción.
Mida el ritmo real contra el plan antes de cambiar nada. Registre la producción en cada etapa y el tiempo perdido en cambios, limpieza y paradas, e identifique dónde espera la línea. La brecha entre el plan y la medición es el diagnóstico, y señala la etapa a corregir en lugar de una llamada general a más velocidad.
Diagnostique la restricción por familia de producto
Use material representativo y una ventana operativa declarada. La entrada de selección debe incluir tanto la variación normal como el producto más difícil esperado durante la temporada.
Separe la función de eliminación de tierra del riesgo de daño al producto.
Controle flotación, enredo y arrastre de agua superficial.
Defina los cambios de herramienta y la preparación de alimentación como tiempo de producción.
Haga parte del cálculo de producción la función del transportador.
Consecuencias de parámetros y riesgos de selección equivocada
Diagnostique la restricción por familia de producto, porque una línea que maneja varios vegetales tiene una restricción distinta para cada uno. Un cultivo de raíz puede limitar la etapa de lavado, un cultivo de hoja la de secado y un cultivo frágil la de corte. La restricción es una propiedad de la familia de producto, no de la línea en general.
Ejecute el diagnóstico para cada familia por separado y registre los resultados. La corrección que alivia la restricción de una familia puede no hacer nada por otra, y optimizar la línea significa optimizarla familia por familia. La familia de producto es la unidad de diagnóstico.
Ejecute el diagnóstico para cada familia por separado, porque la corrección que alivia una restricción puede no hacer nada por otra.
La restricción es una propiedad de la familia de producto, no de la línea en general, y optimizar la línea significa optimizarla familia por familia.
Rastree cada entrada a un efecto medible de línea
Un parámetro importa porque cambia la manipulación del producto, la carga de etapa o la aceptación. Registre esa consecuencia antes de elegir una máquina mayor o añadir otra etapa.
- 01CaracterizarMedir la variación del producto
- 02CargarDefinir patrón de alimentación y pico
- 03TransformarLavar o cortar a un resultado acordado
- 04InspeccionarMedir pérdida y distribución
- 05TransferirProteger condición y ritmo
- 06EquilibrarIgualar la función aprobada más lenta
Rastree cada entrada a un efecto medible de línea antes de aceptar una explicación. La carga de tierra, la variación de tamaño, la humedad superficial y la tasa de alimentación son las entradas, y la producción, el rendimiento y las paradas son los efectos. La línea se entiende cuando cada entrada se conecta al efecto que produce, y los datos muestran qué entrada importa más.
Mantenga las mediciones en los mismos puntos y unidades entre ejecuciones. El rastreo convierte una opinión sobre la línea en una imagen causal, y es la base para elegir qué cambio hacer. Una entrada que no puede rastrearse a un efecto aún no se entiende.
Mantenga las mediciones en los mismos puntos y unidades, para que el rastreo conecte cada entrada con el efecto que produce.
Una entrada que no puede rastrearse a un efecto aún no se entiende, y el rastreo es la base para elegir qué cambio hacer.
Sepa cuándo una referencia estándar ya no basta
Pase a una revisión de mayor exigencia o personalizada cuando el comportamiento del producto, la definición de producción, el patrón operativo o las interfaces de fábrica queden fuera de la configuración inicial.
Punto de partida de familia de modelos
Usar cuandoProducto, función y ventana operativa encajen en un arreglo estándar actual
Aún confirmarUtillaje, opciones, servicios, interfaces y presupuesto actual
No infieraUn resultado de línea garantizado de una cifra de máquina
Producción o ventana operativa ampliadas
Usar cuandoLa carga pico, turnos largos, variación estacional o cambios rápidos aumentan la función
RevisarEtapas paralelas, amortiguadores, sistema de agua, controles y acceso de mantenimiento
ConfirmarPrueba de producto representativo y equilibrio de etapas documentado
Integración específica de producto o sitio
Usar cuandoLos requisitos de geometría, higiene, sala, servicios o entrega queden fuera del arreglo estándar
RevisarDistribución, protecciones, controles, limpiabilidad, documentación y trabajo del comprador
Puerta de liberaciónPlanos aprobados, matriz de responsabilidad y base de aceptación
Sepa cuándo una referencia estándar ya no basta. La referencia publicada describe un producto y un ritmo que pueden no ser los del comprador, y deja de ser útil cuando el cultivo, la producción o el patrón de cambios sale de ella. Reconocer ese punto dispara una revisión de mayor exigencia o personalizada en lugar de un ajuste forzado.
Señale por escrito la salida de la referencia. Indique qué entrada deja la envolvente estándar y pida la vía de revisión que la cubre. Seguir aplicando una referencia estándar más allá de sus límites es como se compra una línea para una función y se usa para otra, y el desajuste se paga en ritmo perdido.
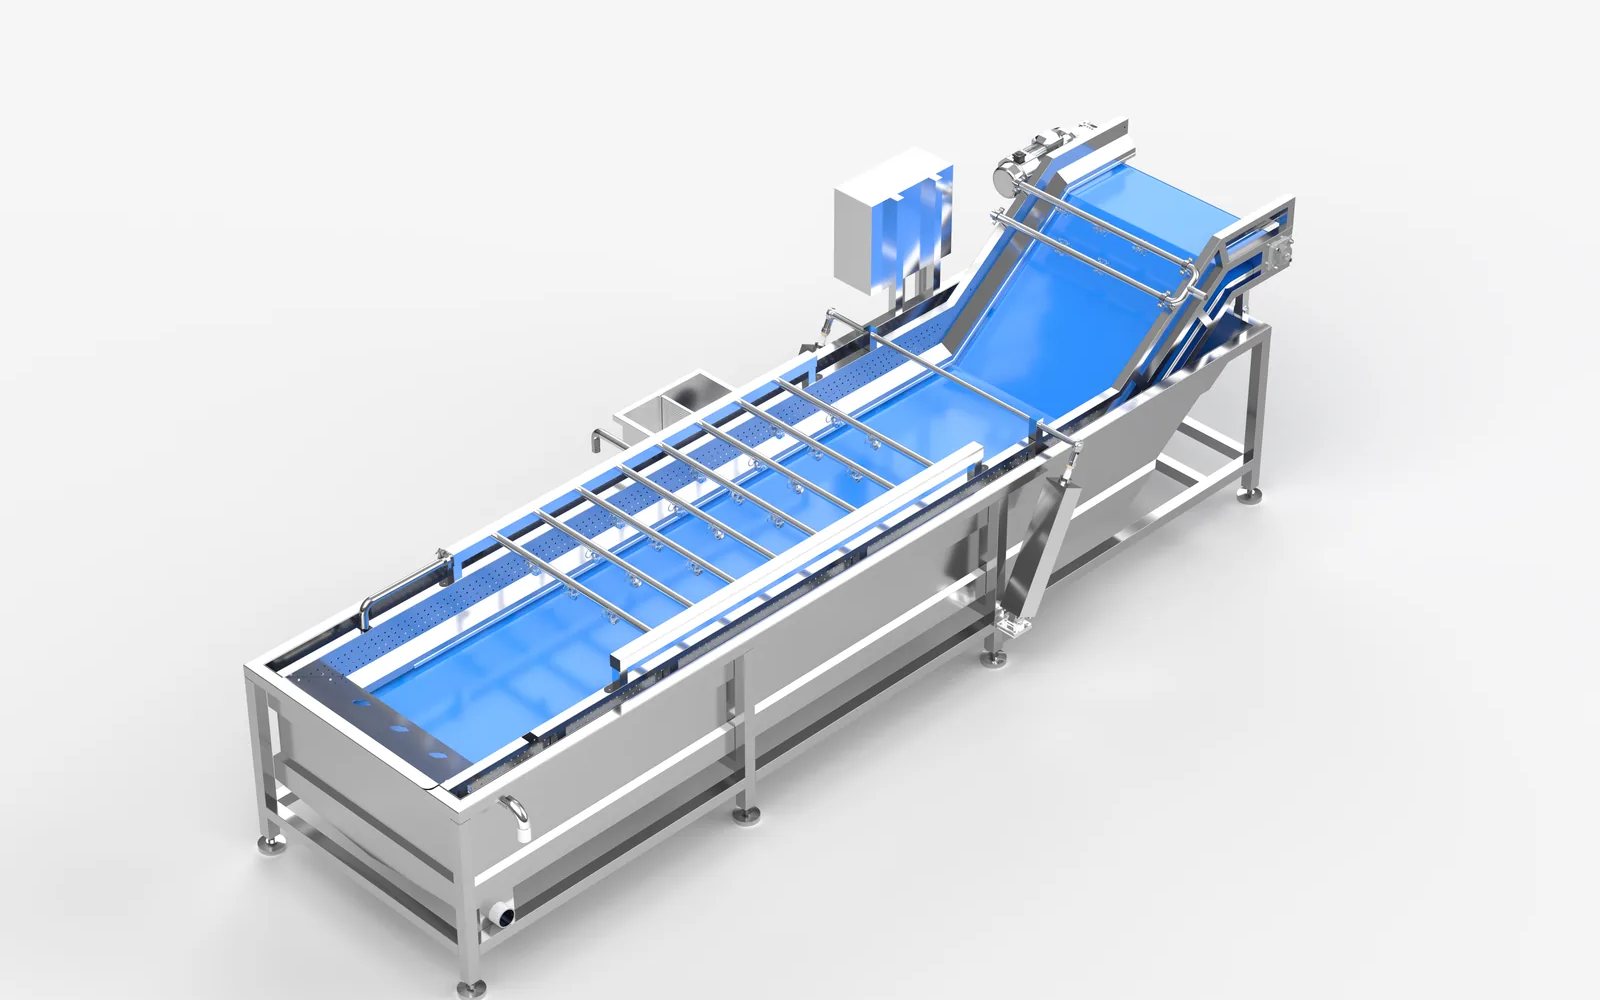
Lea las interfaces físicas antes de aprobar la distribución
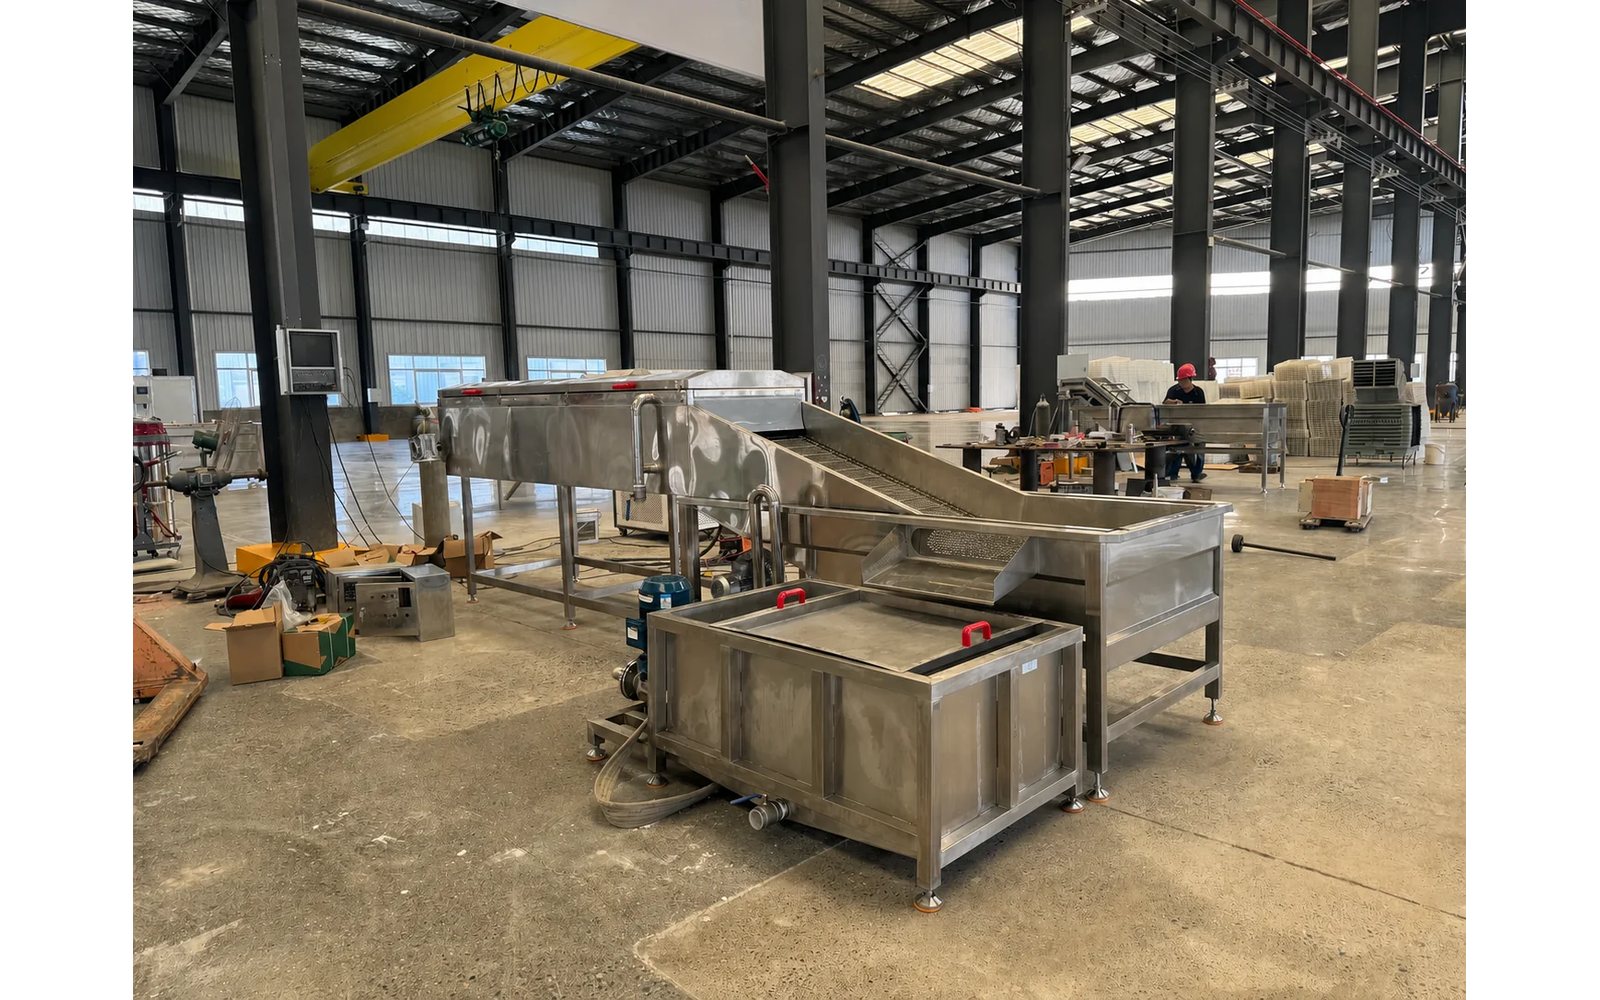
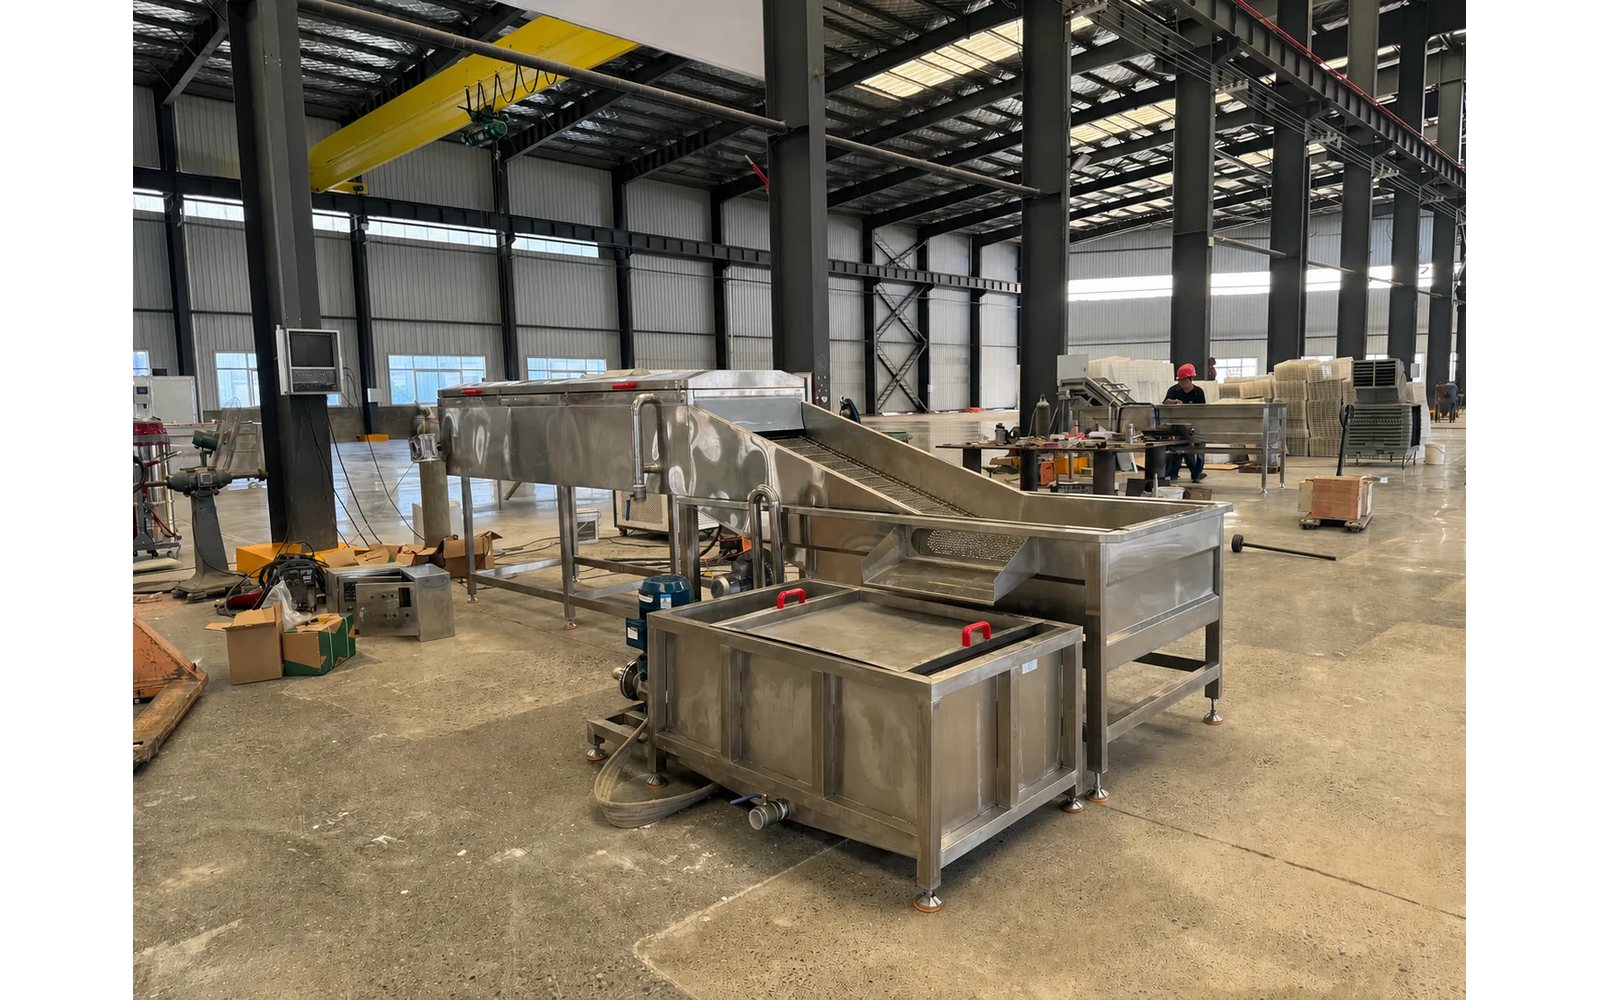
La fotografía del transportador muestra por qué el equilibrio de línea es más que una hoja de cálculo. El ancho de banda, la elevación, la estructura de soporte, el lado operativo y el acceso de limpieza ocupan espacio real e influyen en el recorrido del producto.
| Ancho y carga | Match the actual product depth and distribution, not only an average mass rate |
|---|---|
| Elevación y caída | Limit damage, splash and uncontrolled accumulation between duties |
| Controlar entrega | Assign run signals, stops, sensors, alarms and restart behavior |
| Acceso de servicio | Reserve room for inspection, sanitation, belt tracking and component removal |
Base de prueba, FAT, aceptación y mantenimiento
Lea las interfaces físicas antes de aprobar la distribución, porque el ritmo de una línea de vegetales se fija en sus transferencias. La alimentación de cada etapa, la descarga y el amortiguador entre etapas deciden si el producto se mueve con regularidad o espera, y la distribución debe leerse como un conjunto de interfaces y no como un plano de planta.
Compruebe cada interfaz contra la familia de producto. Una transferencia que funciona para productos firmes puede dañar una hoja frágil, y un amortiguador que sirve a una familia puede ser incorrecto para otra. La distribución se aprueba solo cuando cada interfaz se confirma para los productos que la línea debe ejecutar.
Compruebe cada interfaz contra la familia de producto, porque una transferencia que funciona para productos firmes puede dañar una hoja frágil.
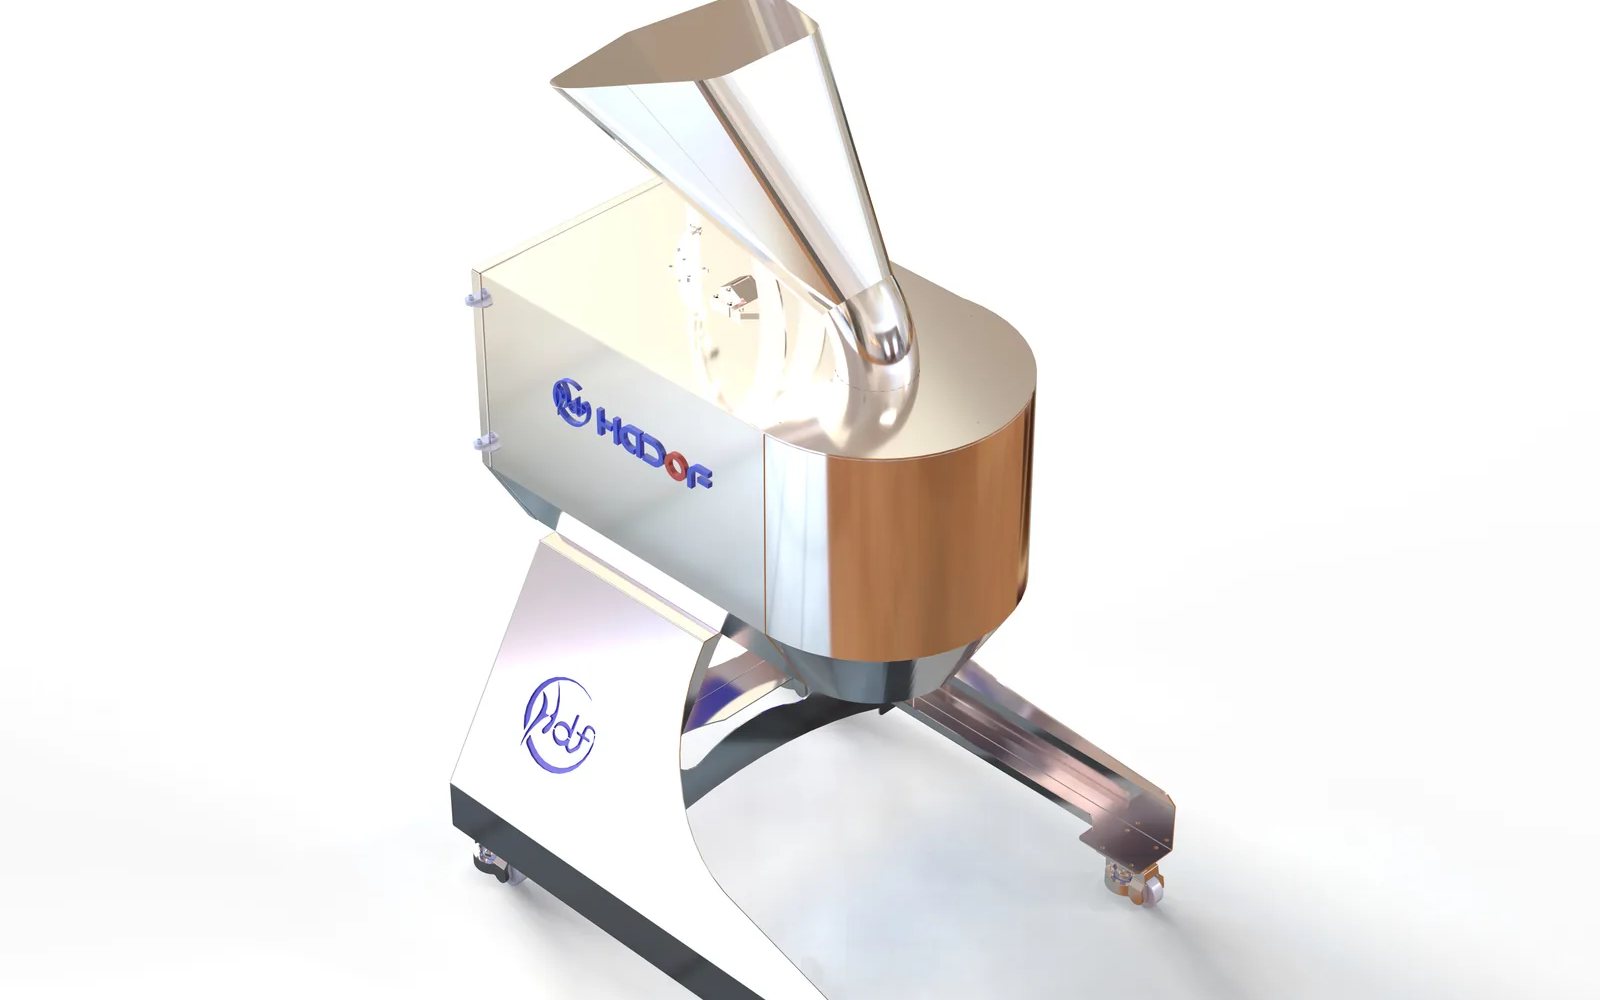
Verifique una ventana operativa declarada
Un plan de prueba útil nombra el producto, la carga, los ajustes, la duración, los puntos de muestra, los criterios observables, las partes responsables y los límites de la prueba de fábrica disponible.
Registro de prueba de producto
Registre el material representativo, la variación entrante, los ajustes, el resultado de lavado o corte, la pérdida de producto y la intervención del operador.
Registro de FAT y aceptación
Defina qué funciones conectadas están presentes, el sustituto acordado donde el producto final no esté disponible, el método de medición y la ruta de firma.
Base de mantenimiento
Revise acceso, frecuencia de limpieza, utillaje o piezas de desgaste, lubricación, puntos de inspección, repuestos y la parte responsable del trabajo rutinario.
Verifique una ventana operativa declarada en lugar de optimizar en abstracto. La ventana indica el producto, las condiciones de entrada, la producción y la variación permitida, y es el objetivo al que se afina la línea. La optimización es el trabajo de llevar la línea dentro de esa ventana, no una búsqueda vaga de más velocidad.
Ejecute la línea contra la ventana y registre el resultado. Si la línea mantiene la ventana, la optimización está verificada; si no, la medición muestra qué condición derivó. La ventana declarada hace de la optimización una tarea medible con punto final.
Ejecute la línea contra la ventana y registre el resultado, y la medición muestra qué condición derivó cuando se pierde la ventana.
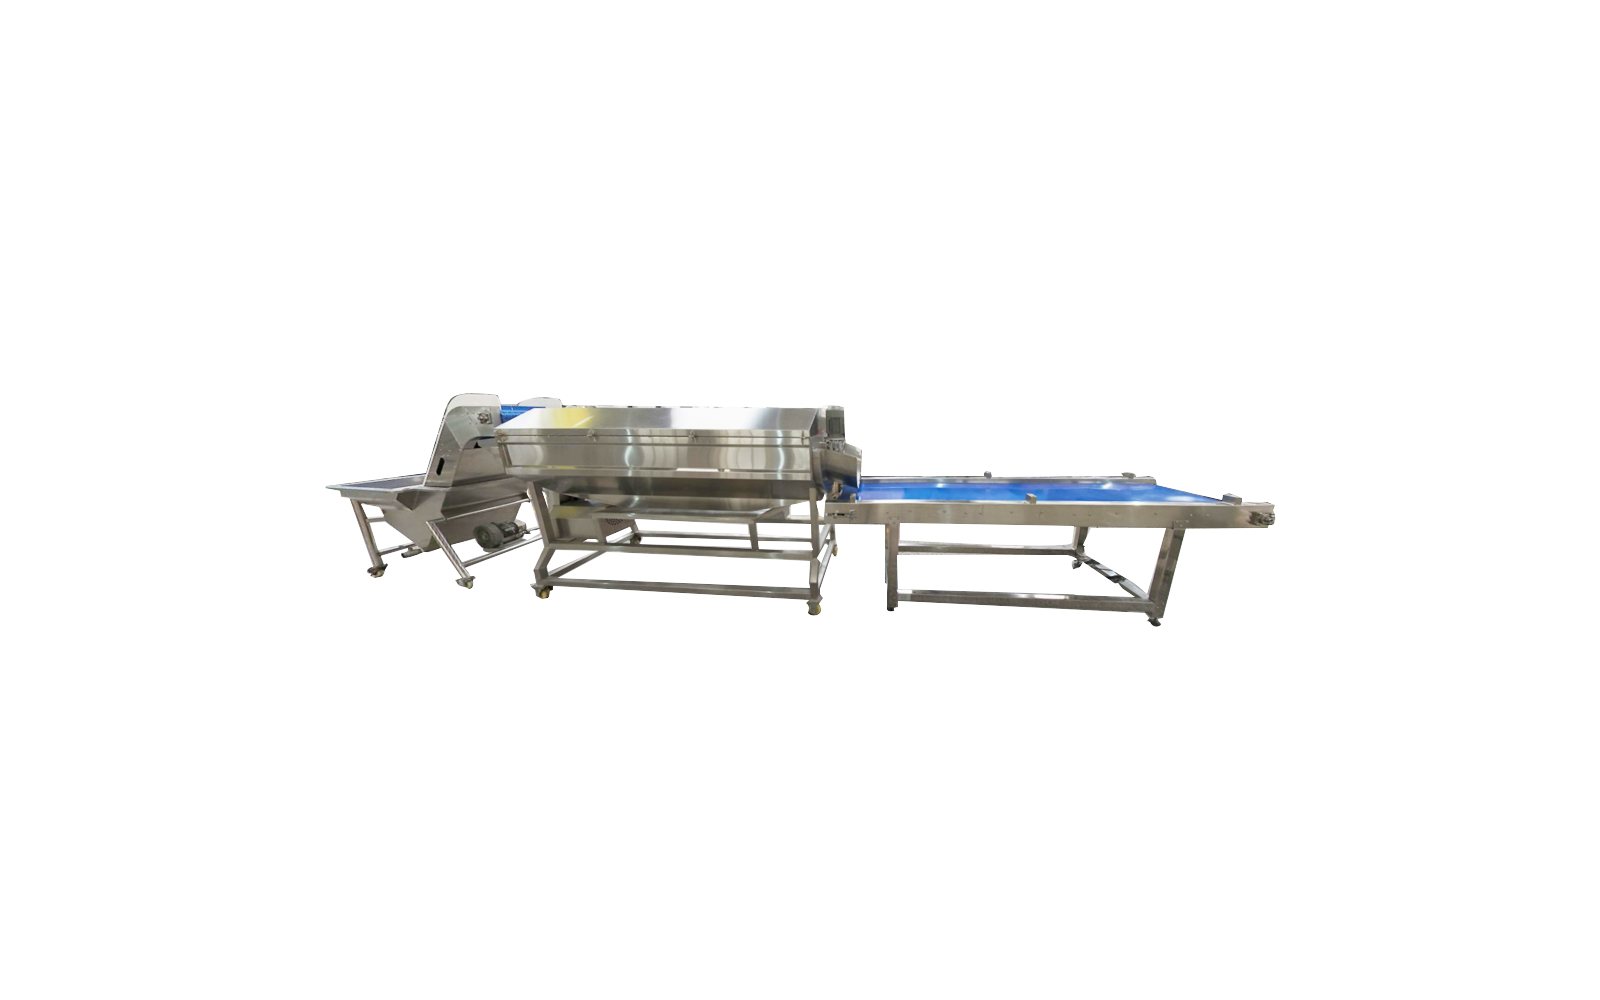
Lleve la misma base a la revisión de modelo y presupuesto
Los parámetros técnicos siguientes son entradas de revisión, no marcadores de valores faltantes. El equipo seleccionado, la base de producción, los servicios, la documentación y el alcance de aceptación se confirman contra el registro aprobado del proyecto.
FAQ de ingeniería de línea de vegetales
Inicie la revisión técnica
Lleve la misma base a la revisión de modelo y presupuesto para que la línea optimizada sea la línea cotizada. La familia de producto, las condiciones de entrada y la ventana operativa usadas para la optimización deben ser las mismas en la selección de modelo y el presupuesto, o los tres documentos describen máquinas distintas.
Actualice la base en un lugar y deje fluir los cambios por el modelo y el presupuesto. Cuando la base permanece conectada, el comprador puede ver si la línea cotizada mantendrá la ventana verificada, y la revisión termina con una máquina que coincide con la medición en lugar de con el folleto.
Actualice la base en un lugar y deje fluir los cambios por el modelo y el presupuesto, para que la línea cotizada sea la línea verificada.
La familia de producto, las condiciones de entrada y la ventana operativa usadas para la optimización deben ser las mismas en la selección de modelo y el presupuesto, o los documentos describen máquinas distintas.
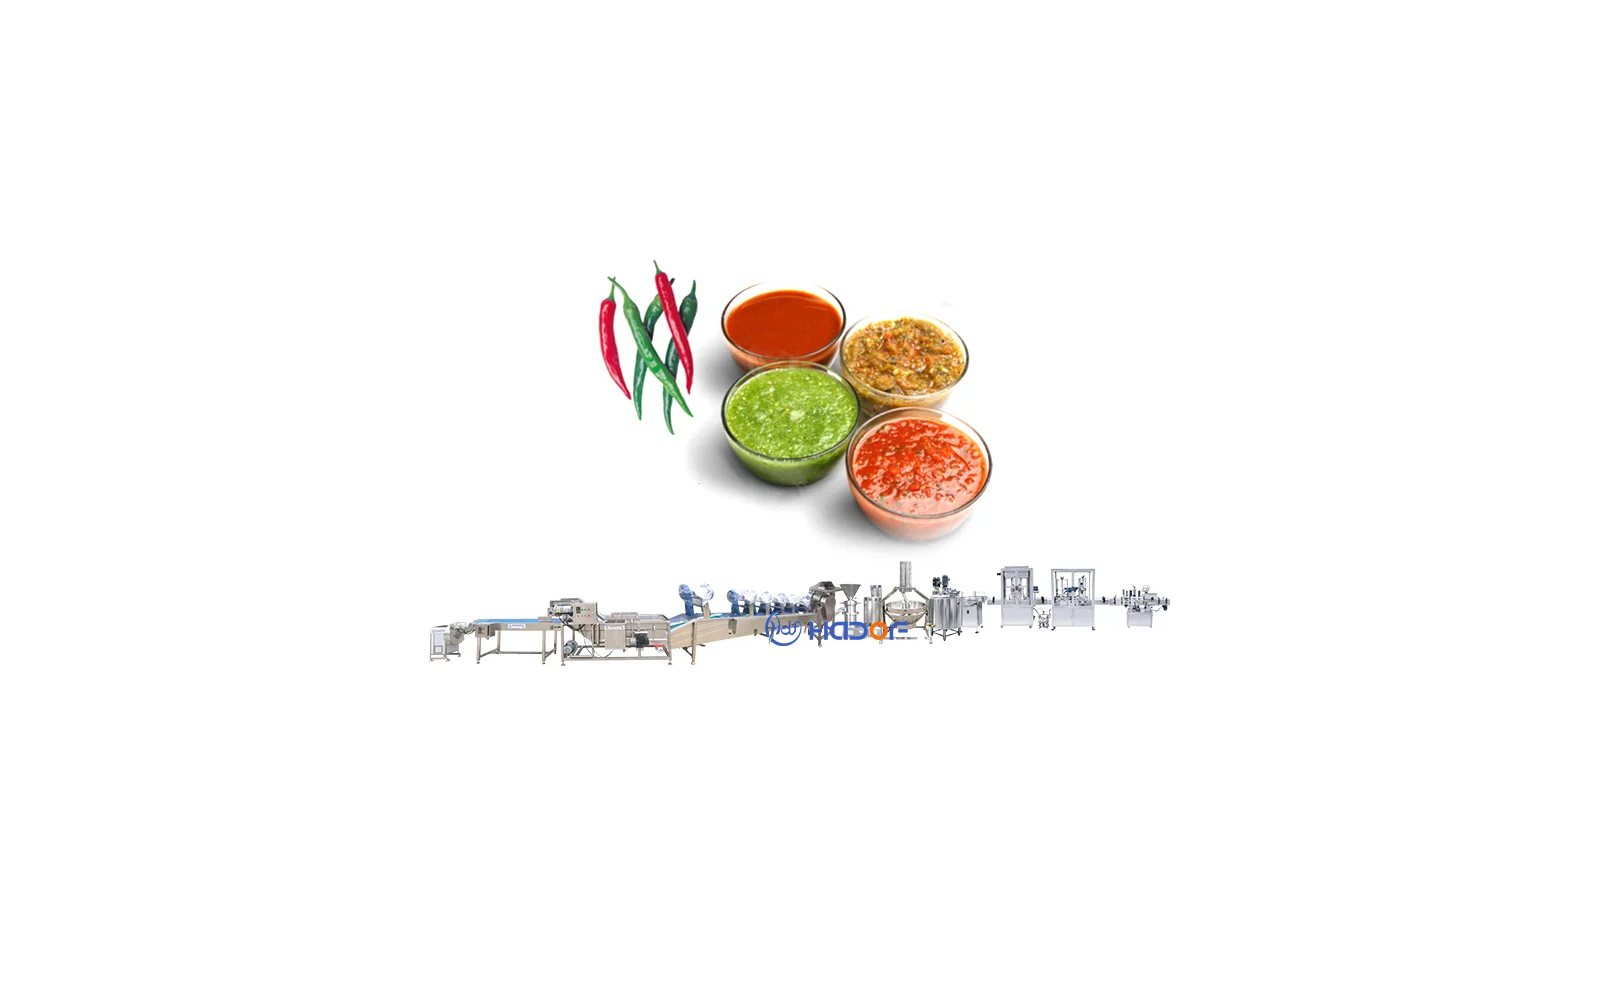
Envíe la matriz de producto y el ritmo de producción
Incluya información representativa de cultivo, formatos finales, kg/h o lotes por día, secuencia de receta, servicios disponibles, distribución acotada y la condición requerida de la etapa siguiente.
- Evidencia de productoCultivo, variedad, dimensiones, tierra, firmeza y estado entrante
- Criterios de resultadoCondición de limpieza, geometría de corte, pérdida y daño aceptables
- Ventana operativaTasa normal y pico, turnos, lotes y cambios
- Interfaz de fábricaAgua, drenaje, potencia, espacio, acceso y función aguas abajo
| Insumo de producto | Crop, variety, dimensions, soil load, firmness and incoming state |
|---|---|
| Insumo de formato terminado | Wash condition, cut geometry, acceptable loss, damage limit and next-stage condition |
| Entrada operativa | Normal and peak rate, batches, shifts, recipe sequence and changeovers |
| Entrada de fábrica | Water, drainage, power, layout, access, controls and downstream interface |
Preguntas frecuentes
¿Qué entradas se requieren para la optimización de lotes de línea de vegetales?
¿Por qué las capacidades nominales de máquina pueden no predecir la producción de línea?
¿Cuándo se requiere una revisión de configuración de mayor exigencia o personalizada?
¿Qué debe medirse durante una prueba de producto?
¿Cómo se conectan FAT, aceptación y mantenimiento?
Envíe la matriz de producto y el ritmo de producción juntos antes de solicitar un modelo. La matriz lista las familias de vegetales, sus condiciones y restricciones; el ritmo lista turnos, cambios y tiempo de limpieza. Juntos describen la función que la línea debe cumplir realmente, y son la entrada que el proveedor necesita para dimensionarla.
Mantenga la matriz y el ritmo con el presupuesto y el plan de aceptación. La línea se especifica, cotiza y acepta contra el mismo conjunto de productos y el mismo patrón operativo, y el trabajo de optimización no se pierde cuando el proyecto pasa de revisión a compra.