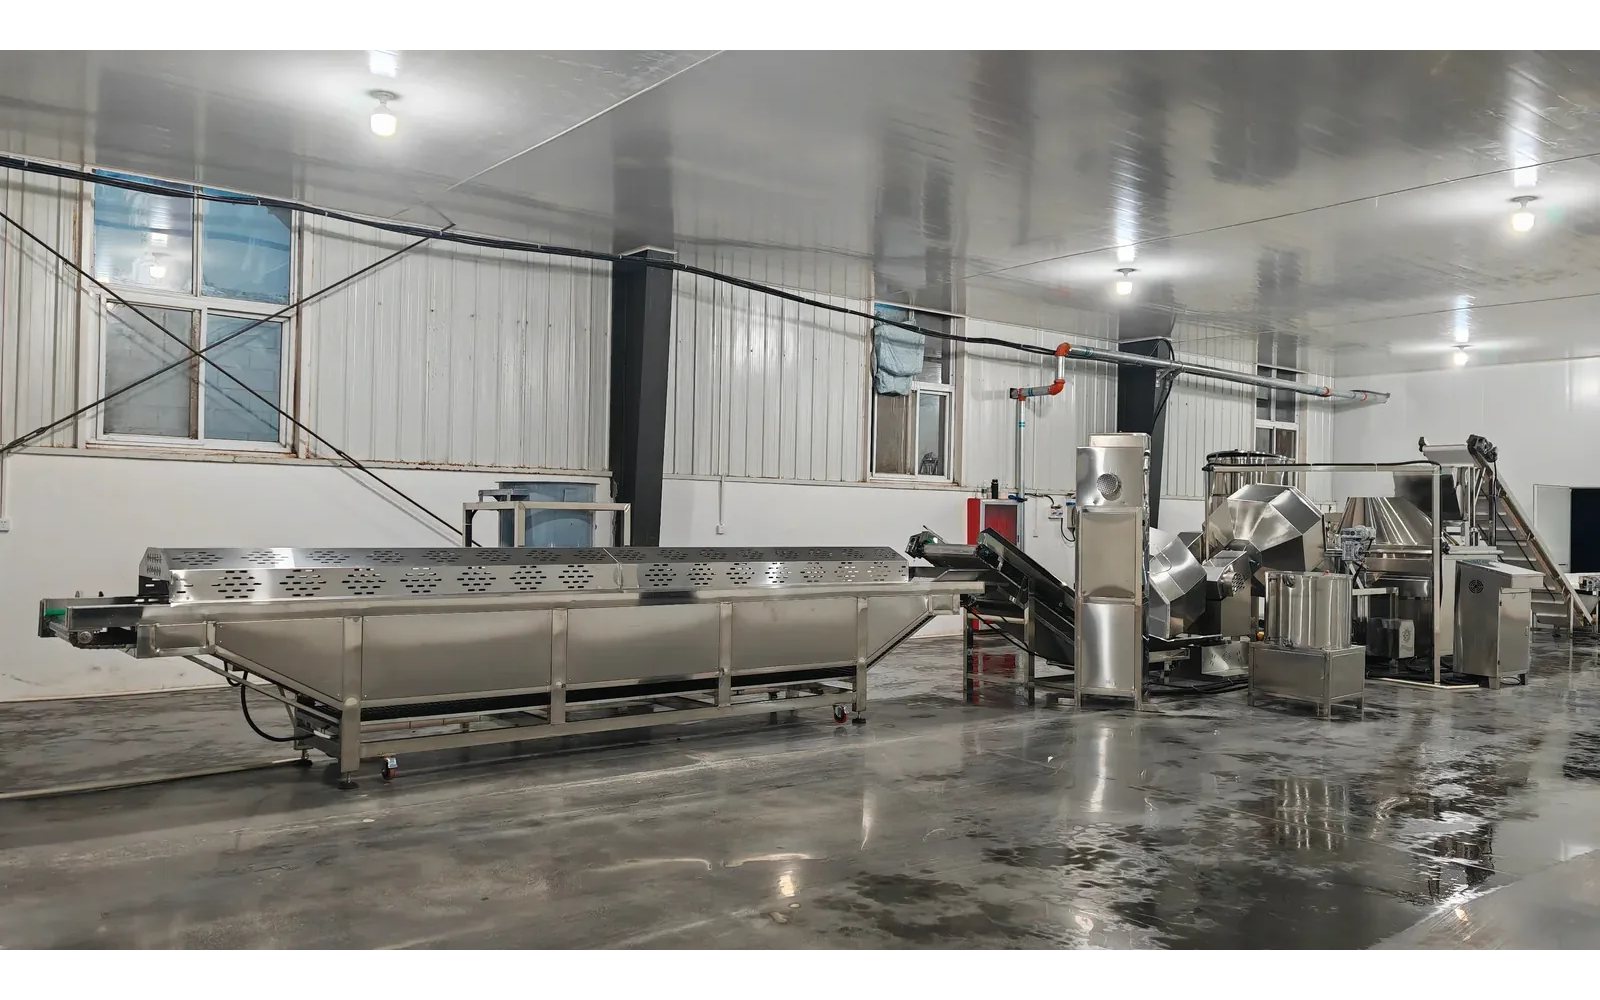
Alimentos preparados / Formado, rebozado y fritura
Línea de fritura de alimentos rebozados
Revise el proceso, las funciones del equipo y el límite del proyecto desde una base definida.
Siga el producto a través de cada cambio de superficie y térmico
Cambie de etapa para ver la función de equipo, la evidencia de producto y la interfaz que deben revisarse.
Cree una geometría estable para el rebozado y el calentamiento.
La receta del producto, la temperatura entrante, la forma, el grosor, la masa de pieza y la orientación de alimentación definen la función.
- Evidencia: muestra formada aprobada y comprobación dimensional
- Interfaz: alimentación de mezcla, aire comprimido y alineación de descarga
- Punto abierto: modelo de formado seleccionado
Prepare la superficie y controle el polvo suelto.
El tipo de polvo, el método de aplicación, el límite de reciclado, el manejo de polvo y la pérdida de transferencia requieren definición.
- Evidencia: método de medición de captación y pérdida
- Interfaz: suministro de polvo y extracción
- Punto abierto: ruta de túnel o tambor
Controle la cobertura, el contacto inferior y la condición de la receta.
La viscosidad, la temperatura, los sólidos, la recirculación, la ruta de inmersión o cortina y el plan de cambio afectan a la selección.
- Evidencia: muestra aprobada de pasta y cobertura
- Interfaz: preparación y retorno de pasta
- Punto abierto: aplicación por inmersión o cortina
Proteja la adherencia a través de la transferencia hacia la fritura.
El tamaño de miga, la cobertura superior e inferior, la condición del lecho, la compresión y el alcance de reciclado son específicos del producto.
- Evidencia: registro de captación, adherencia y pérdida de transferencia
- Interfaz: alimentación de miga, retorno y manejo de polvo
- Punto abierto: secuencia de rebozado y límite de reciclado
Equilibre la estabilidad del rebozado, el resultado del núcleo y la carga del lado del aceite.
La ruta de calentamiento, la carga de producto, la base de residencia, la circulación de aceite, la filtración y la extracción forman un solo alcance de sistema.
- Evidencia: prueba de producto aprobada y registro térmico
- Interfaz: aceite, calor, extracción y controles
- Punto abierto: configuración de la freidora
Traspaso posterior a la fritura y del lado frío
Proteja la textura antes del enfriamiento, la congelación o el envasado.
La retirada de aceite, el medio de enfriamiento, el tiempo de transferencia, la alimentación al congelador o la temperatura de envasado deben definirse.
- Evidencia: condición de descarga e interfaz
- Interfaz: enfriamiento, IQF opcional y envasado
- Punto abierto: inclusión del lado frío
Causas raíz, restricciones y riesgos de proceso
Siga el producto a través de cada cambio de superficie y térmico, porque el alimento rebozado cambia en cada etapa. Registre el núcleo, la pasta o el empanado, la captación de rebozado y el color y la humedad acabados objetivo. El rebozado protege y aísla el núcleo mientras la freidora lo cocina, por lo que el grosor del rebozado, la temperatura del aceite y el tiempo de residencia deben equilibrarse para cocinar el centro sin quemar la superficie.
Registre luego cómo se comporta la pieza rebozada en la transferencia. El empanado suelta migas, la pasta húmeda se pega y un rebozado frágil se rompe bajo una manipulación brusca, por lo que los transportadores, la cinta de la freidora y la etapa de desaceitado deben seleccionarse todos para la fragilidad del rebozado. La línea se diseña en torno a los cambios de superficie que atraviesa el producto, no en torno a una capacidad nominal.
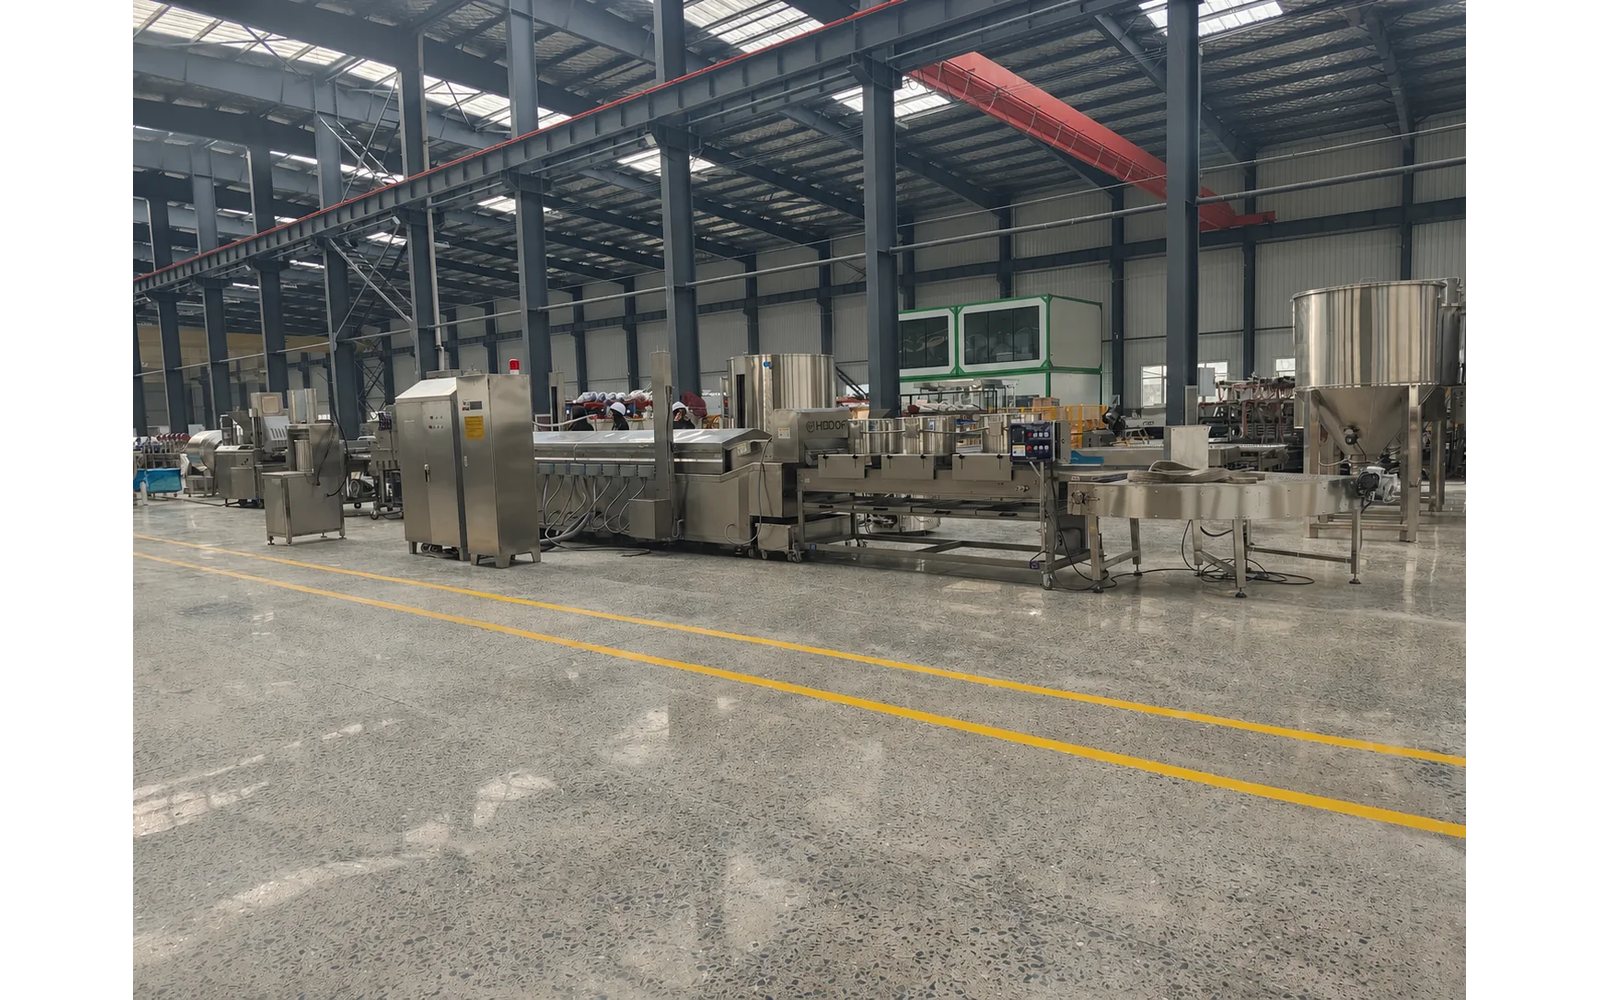
Mida la captación, la pérdida y el resultado térmico como una secuencia
Un valor aceptado no puede sustituir al proceso completo. Cada método y punto de muestreo se acuerda.
- 01GeometríaDimensiones de pieza, masa y orientación al salir del formado. Comprobación dimensional
- 02Captación de rebozadoReceta, aplicación y medición de captación en cada capa. Método de balance de masa
- 03Pérdida de transferenciaAdherencia y rebozado suelto a través de los traspasos de transportador. Base de recogida de pérdida
- 04Resultado térmicoCriterios de núcleo, superficie, color y textura definidos por el comprador. Método de aceptación
Geometría
Dimensiones de pieza, masa y orientación al salir del formado.
Captación de rebozado
Receta, aplicación y medición de captación en cada capa.
Pérdida de transferencia
Adherencia y rebozado suelto a través de los traspasos de transportador.
Resultado térmico
Criterios de núcleo, superficie, color y textura definidos por el comprador.
Lógica de configuración verificada y combinación de equipos
Mida la captación, la pérdida y el resultado térmico como una secuencia y no como tres preocupaciones separadas. La captación de rebozado cambia la absorción de aceite y el tiempo de cocción; las migas que se desprenden añaden carga de aceite y función de filtración; el resultado térmico es lo que el cliente ve como color y textura. Cuando los tres se miden juntos, un cambio en uno se rastrea a su efecto sobre los demás.
Fije la especificación de rebozado antes de ajustar la freidora. Indique el porcentaje de captación, la pérdida de miga permitida y la temperatura central objetivo, y use luego una prueba para mantener constantes el rebozado y las condiciones de fritura mientras se mide el resultado. Sin una base de rebozado fija, la freidora no puede juzgarse porque el producto sigue cambiando.
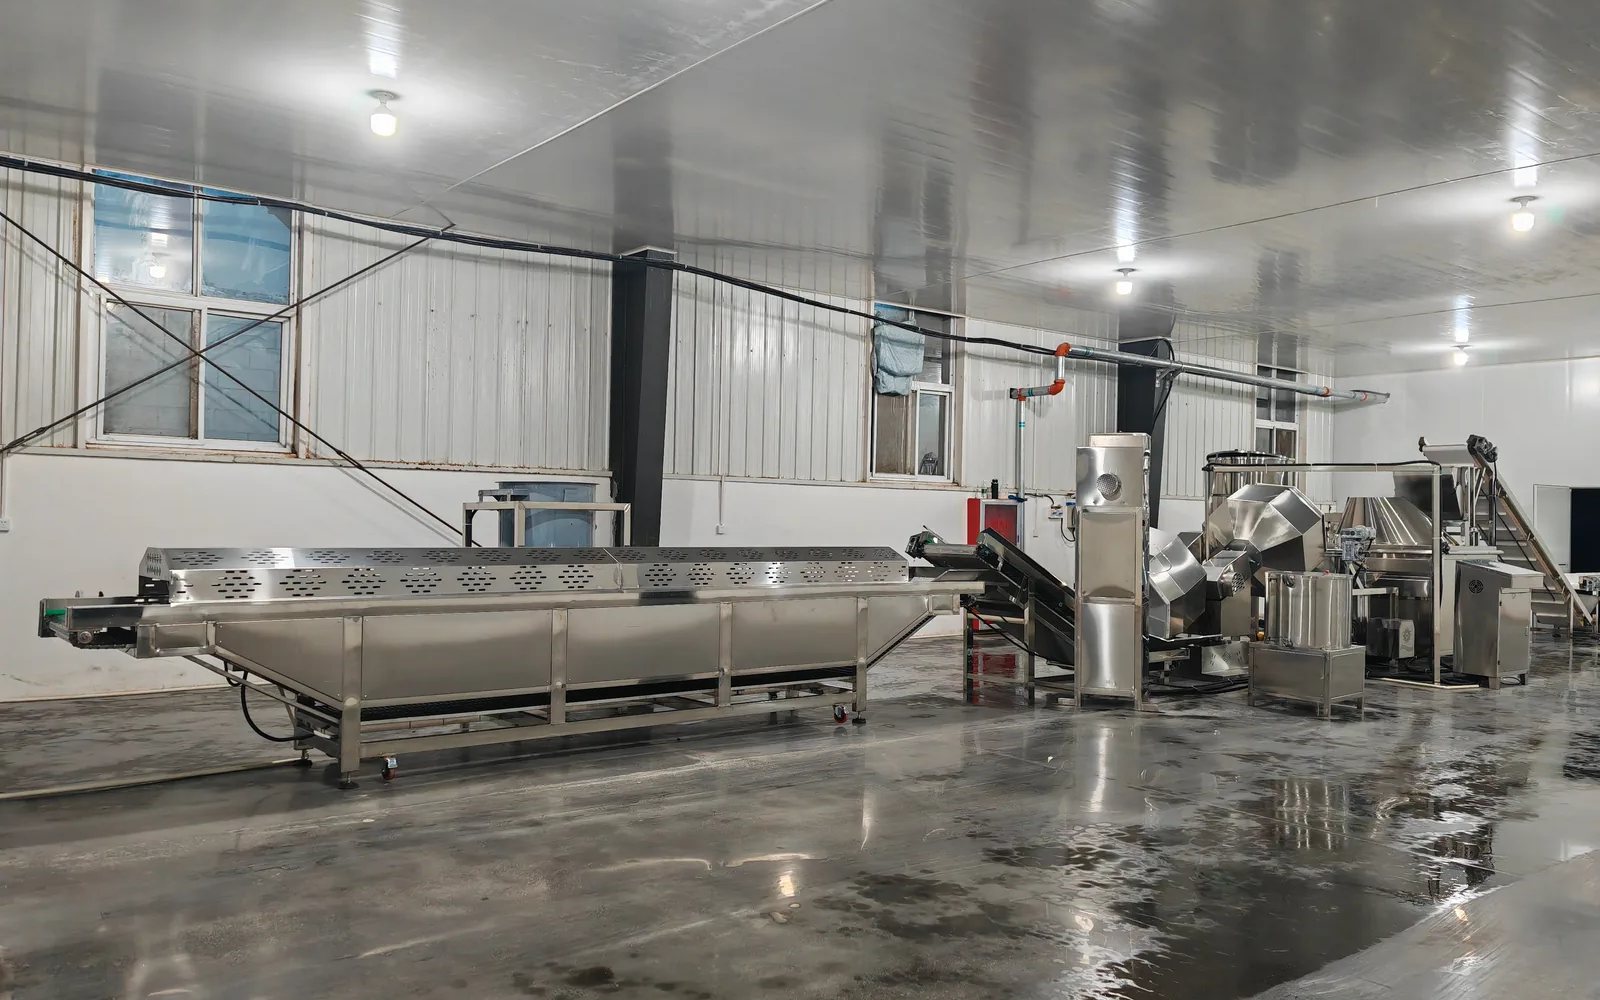
Compare la función de aplicación antes del ancho de cinta
Las referencias proceden del catálogo revisado de fritura y rebozado de Hadof, páginas impresas 9-18. Reconforme las dimensiones y los datos actuales antes de cotizar.
AMF600-V / AMF600-IV / AMF400-II / AMF260-II
Producciones publicadas aproximadamente 800-1.600 / 500-1.000 / 200-600 / 100-300 kg/h. Anchos de cinta 600 / 600 / 400 / 260 mm.
Aplicación por inmersión o cortina
NJJ400-V / 600-V / 1000-V y SJJ400-V / 600-V / 1000-V. Velocidad publicada 4-20 m/min; anchos de cinta 400 / 600 / 1.000 mm.
Aplicación de polvo por túnel o tambor
Referencias SFJ400-VI / 600-VI / 1000-VI y GJJ400-II. Velocidad SFJ publicada 4-20 m/min; anchos de cinta 400 / 600 / 1.000 mm.
Rebozadoras de miga pequeñas XSX200 / XSX300
Velocidad publicada 8 m/min / 3-15 m/min, 1,1 kW, con referencias de cinta de 200 / 300 mm.
Compare la función de aplicación del rebozado antes de comparar anchos de cinta. La forma de aplicar el rebozado, por pre-empolvado, pasta, empanado o una combinación, decide la captación, la adherencia y la textura final, y fija el equipo antes de dimensionar la freidora. Una máquina cotizada solo por ancho de cinta no dice nada sobre si el rebozado se mantendrá a través de la freidora.
Dimensione luego la cinta de la freidora para la pieza rebozada y la producción requerida. Convierta la demanda en piezas por minuto y carga de cinta, y confirme que el rebozado puede sobrevivir a la cinta, el flujo de aceite y la etapa de desaceitado. El ancho de cinta sigue de la función de rebozado y el tamaño del producto, no al revés.
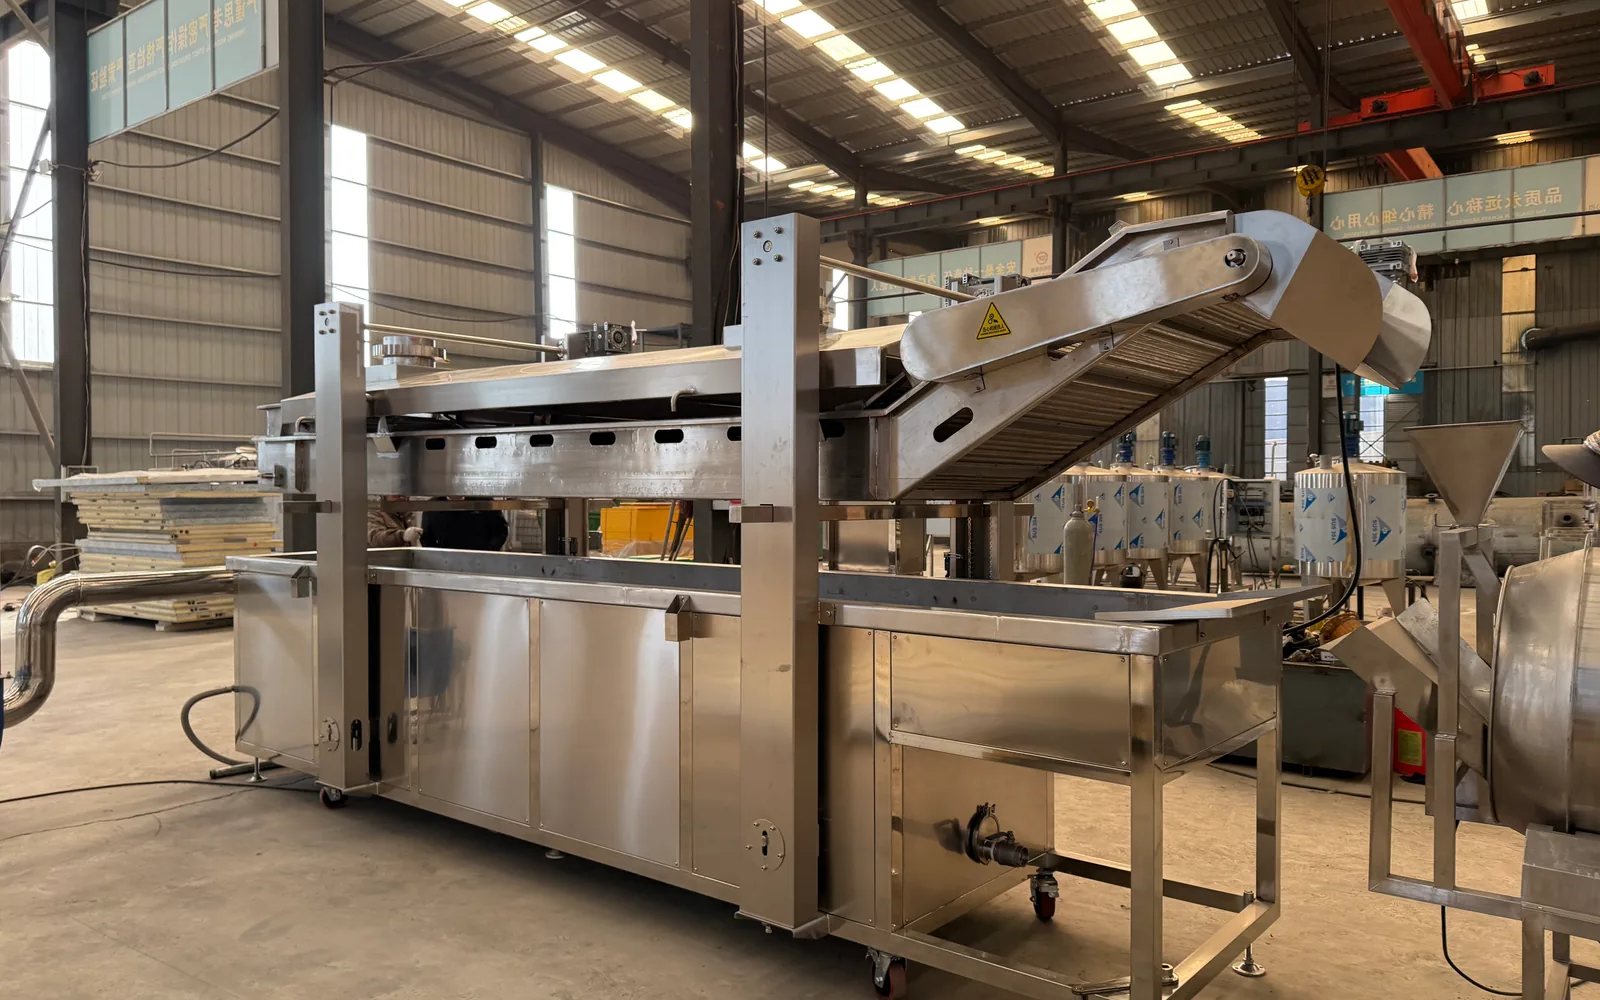
Coordine los flujos de producto, polvo, aceite y personas
La revisión de distribución incluye el acceso del operario, la reposición de material, la limpieza húmeda y seca, la extracción y las interfaces aguas abajo del lado frío.
Suministro de ingredientes
Rutas de preparación y reposición de mezcla de producto, pasta, polvo y miga.
Zonas húmedas y secas
Gestione la suspensión, el polvo, el agua y el aceite sin flujo cruzado descontrolado.
Extracción y drenaje
Defina el escape de la freidora, el aire de reposición, el agua de lavado, los desagües y las ventanas de limpieza.
Límite aguas abajo
Enfriamiento, congelación opcional, inspección, envasado y señales de control.
Coordine el producto, el polvo, el aceite y las personas como un solo flujo. El producto rebozado se mueve por la línea, pero también lo hacen el empanado que se aplica y se desprende, el aceite que se usa y se filtra, y la mano de obra que carga, inspecciona y cambia la línea. Cada flujo tiene su propio volumen y su propio modo de fallo, y la línea funciona cuando los cuatro se planifican juntos.
Dé a los flujos de miga y aceite una ruta definida. Las migas desprendidas deben recogerse y devolverse o retirarse sin contaminar el aceite, y el aceite debe filtrarse continuamente para mantener limpio el color acabado. Los operarios necesitan acceso a las estaciones de rebozado y a la freidora para inspección, por lo que el flujo de personas forma parte de la distribución y no es una idea tardía.
Cada uno de los cuatro flujos tiene su propio volumen y modo de fallo, y la línea funciona cuando los cuatro se planifican juntos.
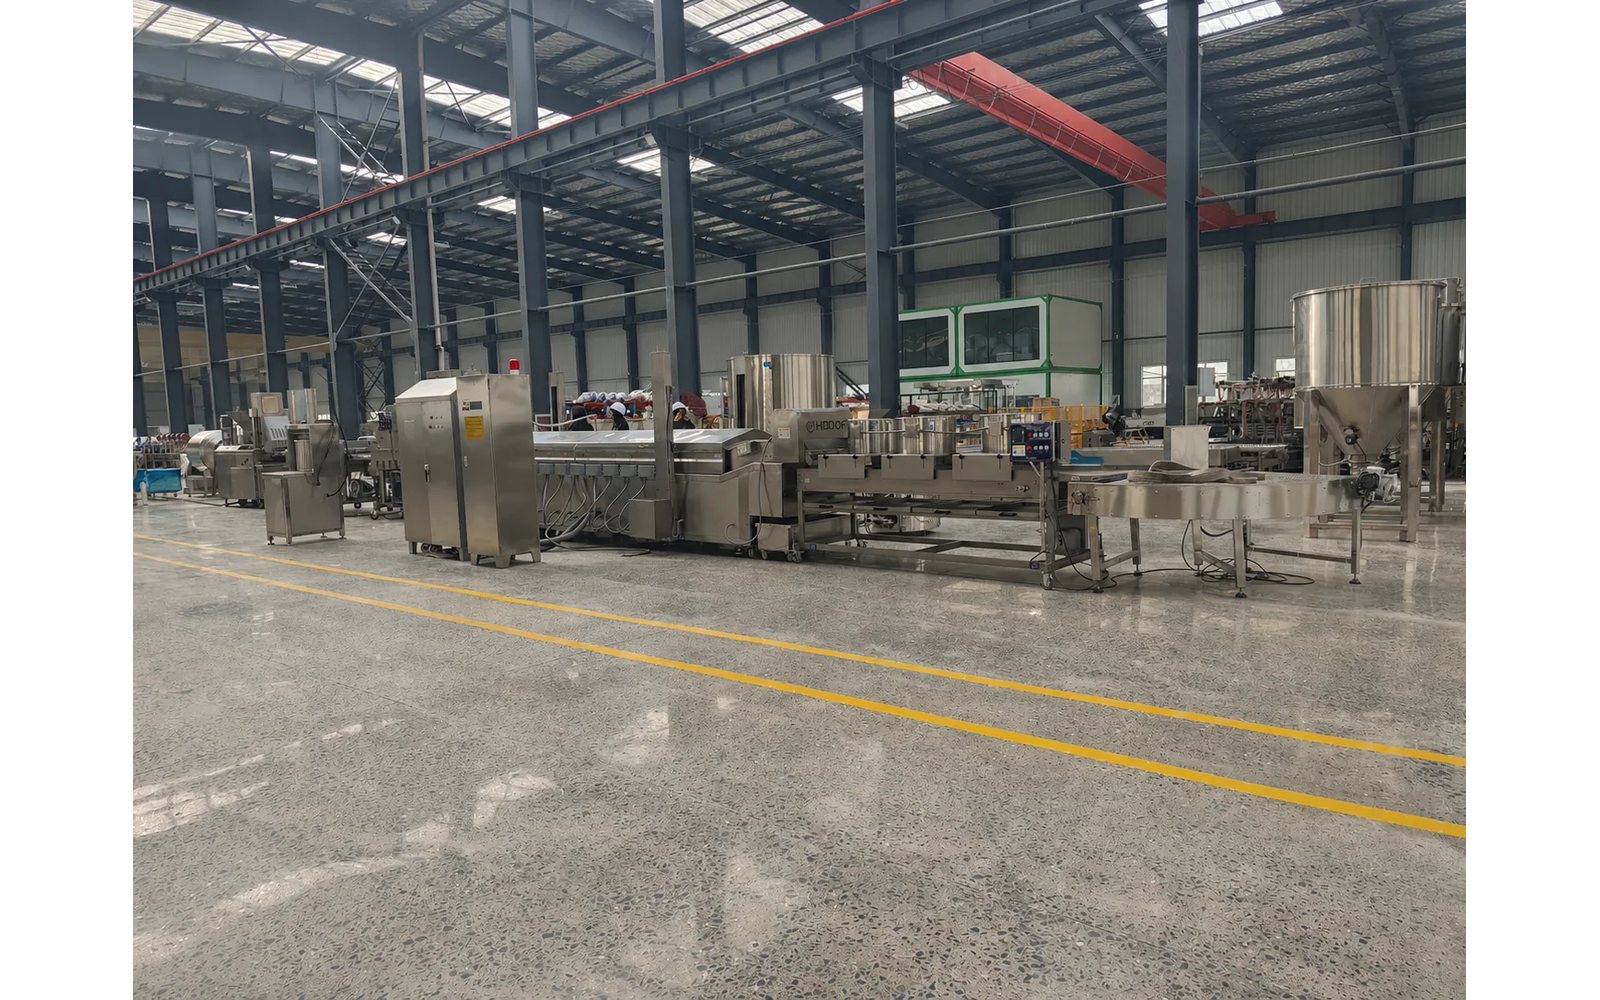
Apruebe el producto y las condiciones de prueba antes de cerrar el alcance
No se infiere conclusión alguna de resultado de producto, producción, higiene o certificación del nombre de la línea.
| Producto y receta | Representative product, coating materials, temperatures and approved sequence. |
|---|---|
| Método de medición | Geometry, pickup, loss, thermal result, color, texture and sampling points. |
| Base operativa | Target rate, run duration, recipe changeovers, cleaning and planned interruptions. |
| Límite del alcance | Utilities, oil, extraction, cooling or freezing, installation and documentation. |
Sistemas de procesamiento de snacks
Revise la lógica de adquisición de familia de producto y modelo operativo.
Línea de fritura de nuggets de pollo de Indonesia
Contexto de proyecto documentado dentro de su alcance documentado.
Verificación de ingeniería
Vea la ruta de evidencia de la suposición a la aceptación.
| Serie de formado automático | AMF600-V / AMF600-IV / AMF400-II / AMF260-II |
|---|---|
| Serie de inmersión en suspensión | NJJ400-V / NJJ600-V / NJJ1000-V |
| Serie de cortina de suspensión | SJJ400-V / SJJ600-V / SJJ1000-V |
| Serie de polvo por túnel | SFJ400-VI / SFJ600-VI / SFJ1000-VI |
Preguntas frecuentes
¿Qué ruta de equipo de rebozado se ajusta al producto?
¿Cómo se confirma la producción de la línea de alimentos rebozados?
¿Pueden incluirse el enfriamiento o la congelación IQF después de la fritura?
Apruebe el producto y las condiciones de prueba antes de cerrar el alcance. Escriba la receta de rebozado, la captación, la temperatura del aceite, el tiempo de residencia y la temperatura central objetivo, y acuerde cómo se medirán el color, la humedad y la textura acabados. Una prueba sin estas condiciones es una demostración, no evidencia.
Ejecute la prueba con el rebozado y el núcleo reales, a la tasa de producción, y registre los resultados contra los objetivos escritos. Lleve luego las mismas condiciones a la cotización y la prueba de aceptación para que la línea se juzgue sobre la misma base en que se seleccionó. Cuando las condiciones se fijan primero, el cierre del alcance es una decisión que puede defender.
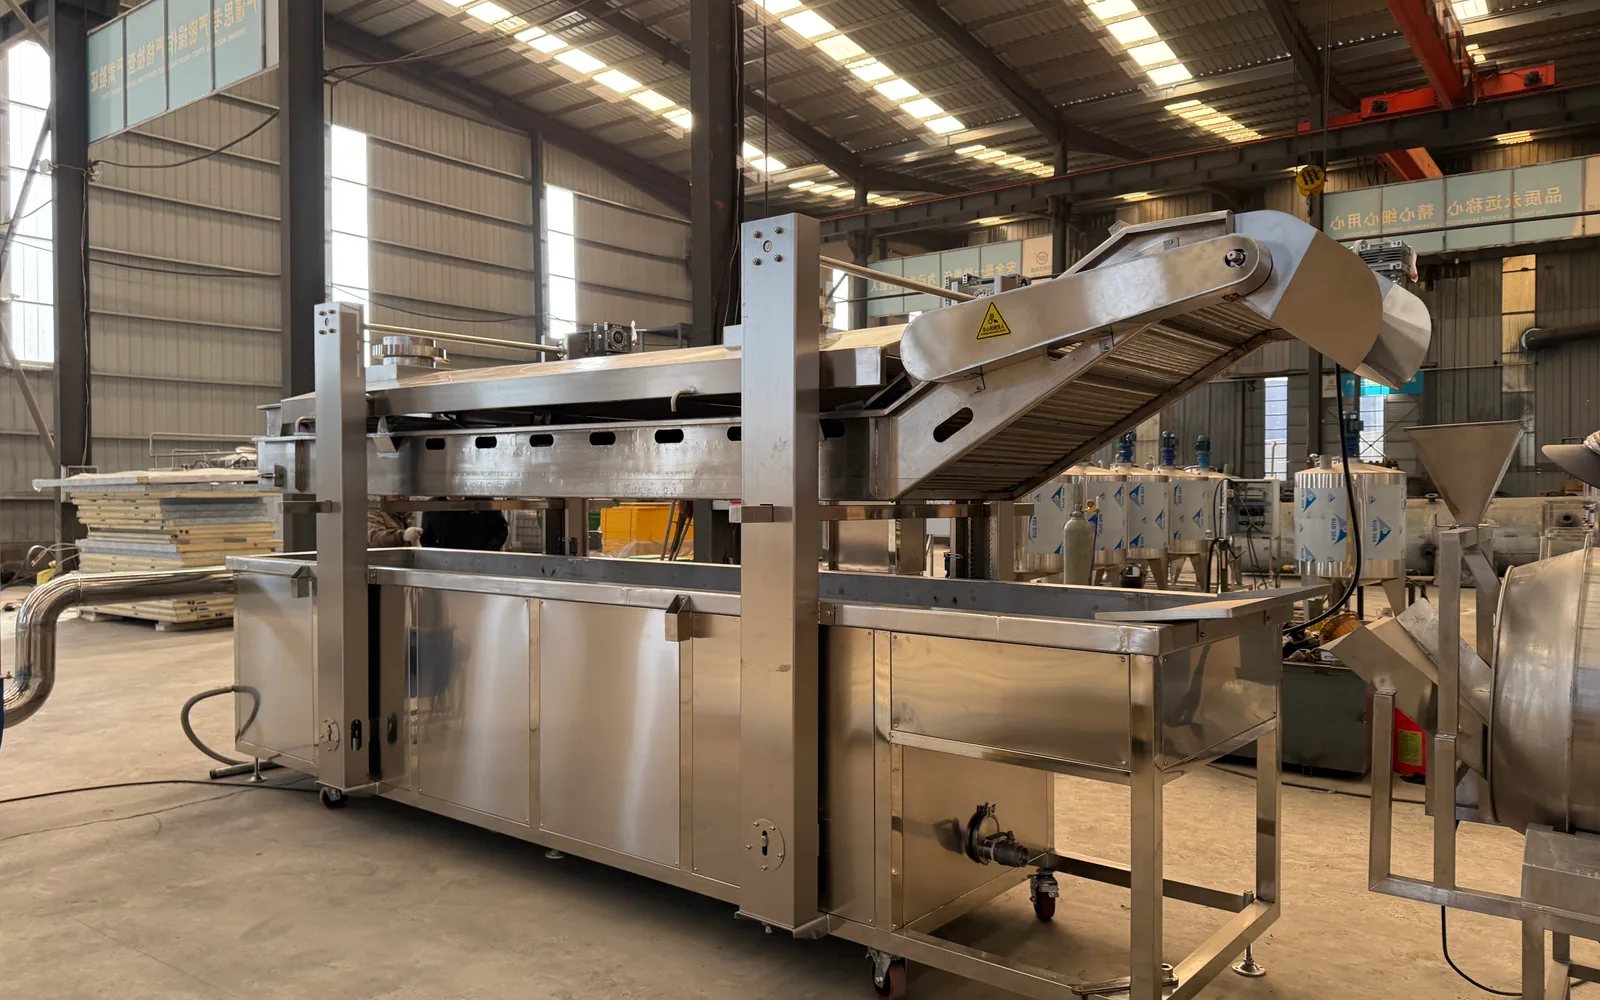
Lleve la base de rebozado a la puesta en marcha
Una base de rebozado de la prueba a la obra
Lleve la base de rebozado a la puesta en marcha para que la línea se acepte en los mismos términos en que se especificó. Registre la receta de rebozado, la captación y las condiciones de fritura, y repita luego la medición en obra con el mismo producto. La puesta en marcha es donde una línea se demuestra, y solo puede hacerlo si la prueba de aceptación repite las condiciones del ensayo.
Incluya el manejo de miga y aceite en la comprobación de puesta en marcha. Confirme que la filtración mantiene limpio el aceite, que la ruta de miga no contamina el producto y que los operarios pueden operar con seguridad las estaciones de rebozado y la freidora. La línea se entrega cuando el producto, el rebozado y el sistema de aceite cumplen todos la base escrita.
La puesta en marcha es el momento en que la línea se demuestra, y solo puede hacerlo si la prueba repite las condiciones del ensayo.
Incluya el manejo de miga y aceite en esa comprobación: la filtración debe mantener limpio el aceite, la ruta de miga no debe contaminar el producto y los operarios deben poder operar con seguridad las estaciones de rebozado y fritura. La línea se entrega cuando el producto, el rebozado y el sistema de aceite cumplen todos la base escrita.